Flansche plandrehen heißt, die Dichtfläche eines Flansches spanend zu bearbeiten, um Riefen, Lochfraß, Korrosion oder Verzug zu beseitigen und die Ebenheit und Oberfläche wiederherzustellen, die die Dichtung zum Abdichten braucht. Vor Ort mit einer mobilen Flanschplandrehmaschine ausgeführt, die direkt am Flansch gespannt wird, entfallen das Heraustrennen des Rohrstücks, der Transport in die Werkstatt und das Warten auf die Rücklieferung.
Die Aufgabe stellt sich überall, wo Schraubverbindungen geöffnet werden: bei Raffinerie-Stillständen, bei Revisionen von Wärmetauschern und Druckbehältern, an Pumpen- und Turbinengehäusen, an Offshore-Rohrleitungen. Die Dichtung ist immer das billigste Teil; teuer wird eine Verbindung, die nach dem Wiederanfahren leckt und die Leitung erneut außer Betrieb setzt.
Was Flanschplandrehen ist und wann ein Flansch es braucht
Das Plandrehen von Flanschen (auch Nacharbeiten, Überarbeiten oder Instandsetzen der Dichtfläche genannt) ist ein Drehvorgang an der Dichtfläche eines Flansches. Ein einschneidiges Werkzeug fährt über die Fläche und umkreist dabei die Flanschachse; es trägt eine dünne Materialschicht ab, bis der Schaden beseitigt ist und eine neue, gleichmäßige Oberfläche entsteht. Bei Flanschen mit Dichtleiste (Raised Face) wird die Dichtleiste bearbeitet, bei RTJ-Flanschen (Ring-Joint) betrifft die Arbeit auch die Ringnut.
Eine Dichtung kann nur dort abdichten, wo sie angepresst wird. Jeder Fehler, der den Dichtbereich quert, und jede Stelle, an der die Dichtung nicht gleichmäßig belastet werden kann, wird zum Leckagepfad. Die üblichen Gründe, einen Flansch nachzuarbeiten, sind:
- Radiale Riefen: Kratzer, die von der Bohrung nach außen verlaufen, verursacht durch Werkzeuge, Fremdkörper oder unsachgemäßes Entfernen der alten Dichtung. Eine radiale Riefe quer durch den Dichtbereich ist der schwerwiegendste Fehler, weil sie einen direkten Weg von innen nach außen öffnet.
- Lochfraß und Korrosion: örtlicher Angriff der Fläche, häufig bei feuchten, sauergashaltigen oder chemischen Medien und bei Flanschen, die während langer Stillstände ungeschützt geblieben sind.
- Erosion: Material, das vom Medium ausgewaschen wurde, das aus einer bereits undichten Verbindung austritt – typisch bei Dampf- und Hochdruckleitungen.
- Verzug: Flächen, die nicht mehr eben sind – durch thermische Wechselbelastung, Schweißarbeiten in der Nähe, ungleichmäßige Schraubenvorspannung oder Stöße bei der Handhabung.
- Abgenutzte oder ungeeignete Oberfläche: von früheren Dichtungen plattgedrückte Rillen oder eine Struktur, die nicht zum jetzt spezifizierten Dichtungstyp passt.
Ob ein Fehler zulässig ist, entscheidet nicht das Auge. ASME PCC-1 gibt in Anhang D (Appendix D) Hinweise zur Ebenheit der Flanschdichtfläche sowie zu Größe und Lage noch tolerierbarer Beschädigungen, und die meisten Betreiberverfahren bauen darauf auf. Liegt ein Fehler außerhalb der Grenzen, ist das Plandrehen die übliche Reparatur – sofern genügend Material vorhanden ist.
Wie viel Material abgetragen werden darf, ist eine Frage der Auslegung (Mindestdicke, Druckstufe, Höhe der Dichtleiste), nicht der Zerspanung. Ist der Schaden zu tief, kann die Fläche zunächst durch Auftragschweißen aufgebaut und dann wieder auf Maß bearbeitet werden – nach derselben zweistufigen Logik, die der Leitfaden zum Auftragschweißen verschlissener Sitze beschreibt.
Flanschbearbeitung vor Ort oder in der Werkstatt
Der klassische Weg für einen beschädigten Flansch: Bauteil ausbauen, in eine Werkstatt schicken, auf einer Drehmaschine oder Karusselldrehmaschine plandrehen und wieder einbauen. Bei einer losen Armatur oder einem kurzen Rohrstück kann das funktionieren. Bei einem Flansch, der an einen Behälter, eine Wärmetauscher-Vorkammer oder eine Leitung geschweißt ist, die nicht getrennt werden kann, scheidet dieser Weg aus. Selbst wo er möglich ist, verursacht er Kosten, die in keinem Bearbeitungsangebot auftauchen:
- Demontage, Anschlagen und Heben, oft auch Heraustrennen und Wiedereinschweißen von Rohrleitungen – mit den anschließenden Prüfungen und Tests;
- Transport zur Werkstatt und zurück, dazu die Wartezeit in der Werkstatt;
- die Anlage, die auf das Teil wartet: ein Stillstand, der meist weit mehr kostet als die Bearbeitung selbst;
- Wiedereinbau, mit neuen Ausrichtungsproblemen.
Die Flanschbearbeitung vor Ort kehrt die Logik um: Die Maschine kommt zum Flansch. Eine mobile Flanschplandrehmaschine wird direkt am Bauteil in Einbaulage gespannt, und die Fläche wird dort bearbeitet, wo sie sich befindet – oft während ringsum andere Stillstandsarbeiten weiterlaufen. Es ist dasselbe Prinzip wie beim Ausspindeln vor Ort: die Bearbeitung zum Bauteil bringen statt das Bauteil zur Maschine.
Typische Fälle: Rohrleitungsflansche, Armaturen und Stutzen bei Stillständen in Öl- und Gasanlagen und in der Petrochemie; Wärmetauscher, Druckbehälter, Pumpen und Turbinen in Kraftwerken und verfahrenstechnischen Anlagen; Rohrleitungen auf Schiffen und Offshore-Anlagen. Die Werkstatt bleibt sinnvoll, wenn das Teil ohnehin schon ausgebaut ist oder ein Ersatzteil im Lager liegt.
So arbeitet eine orbitale Flanschplandrehmaschine
Eine Flanschplandrehmaschine ist eine umgekehrte Drehmaschine. Statt dass sich das Werkstück gegen ein feststehendes Werkzeug dreht, steht das Werkstück still und das Werkzeug kreist darum. Drei Elemente machen das möglich:
- Eine feste Achse. Die Maschine wird am Flansch gespannt; die Spannung legt die Drehachse fest, konzentrisch zum Flansch.
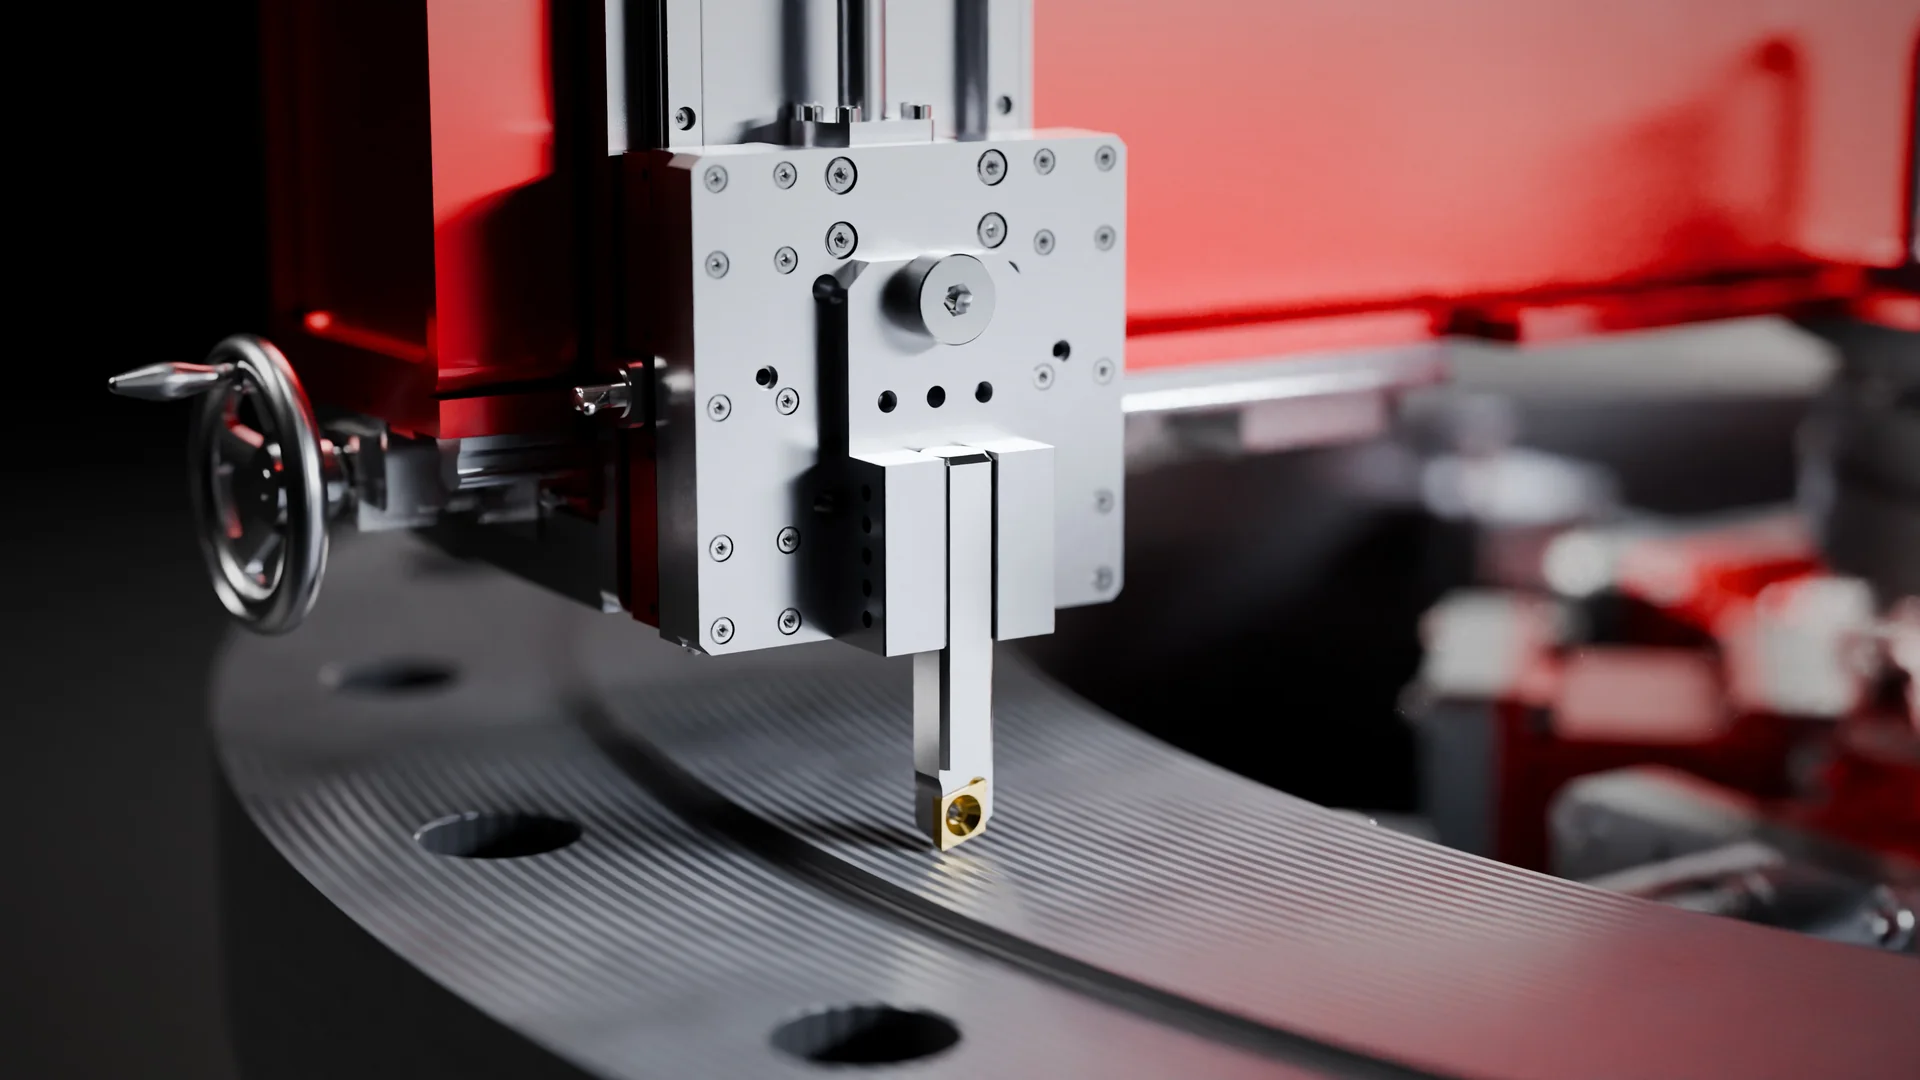
- Ein drehender Arm. Der Arm trägt den Werkzeughalter und dreht sich um diese Achse; dabei führt er das Werkzeug über die Dichtfläche.
- Ein radialer Vorschub. Bei jeder Umdrehung bewegt sich das Werkzeug um einen kleinen, konstanten Schritt entlang des Arms, zur Mitte hin oder von ihr weg.
Drehung und konstanter radialer Vorschub pro Umdrehung erzeugen eine durchgehende Spirale über die Fläche. Das ist die spiralförmig gerillte oder phonographische Oberfläche, benannt nach der Rille einer Schallplatte. Vorschub pro Umdrehung, Schneidengeometrie und Steifigkeit der Aufspannung bestimmen Steigung und Tiefe der Spirale und damit die Rauheit der fertigen Fläche.
Die Maschine muss selten viel Material abtragen; sie muss es gleichmäßig abtragen, in einer Ebene rechtwinklig zur Flanschachse.
Innenmontage (ID-Mount) oder Außenmontage (OD-Mount)
Flanschplandrehmaschinen unterscheiden sich vor allem darin, wo sie ihren Bezug nehmen.
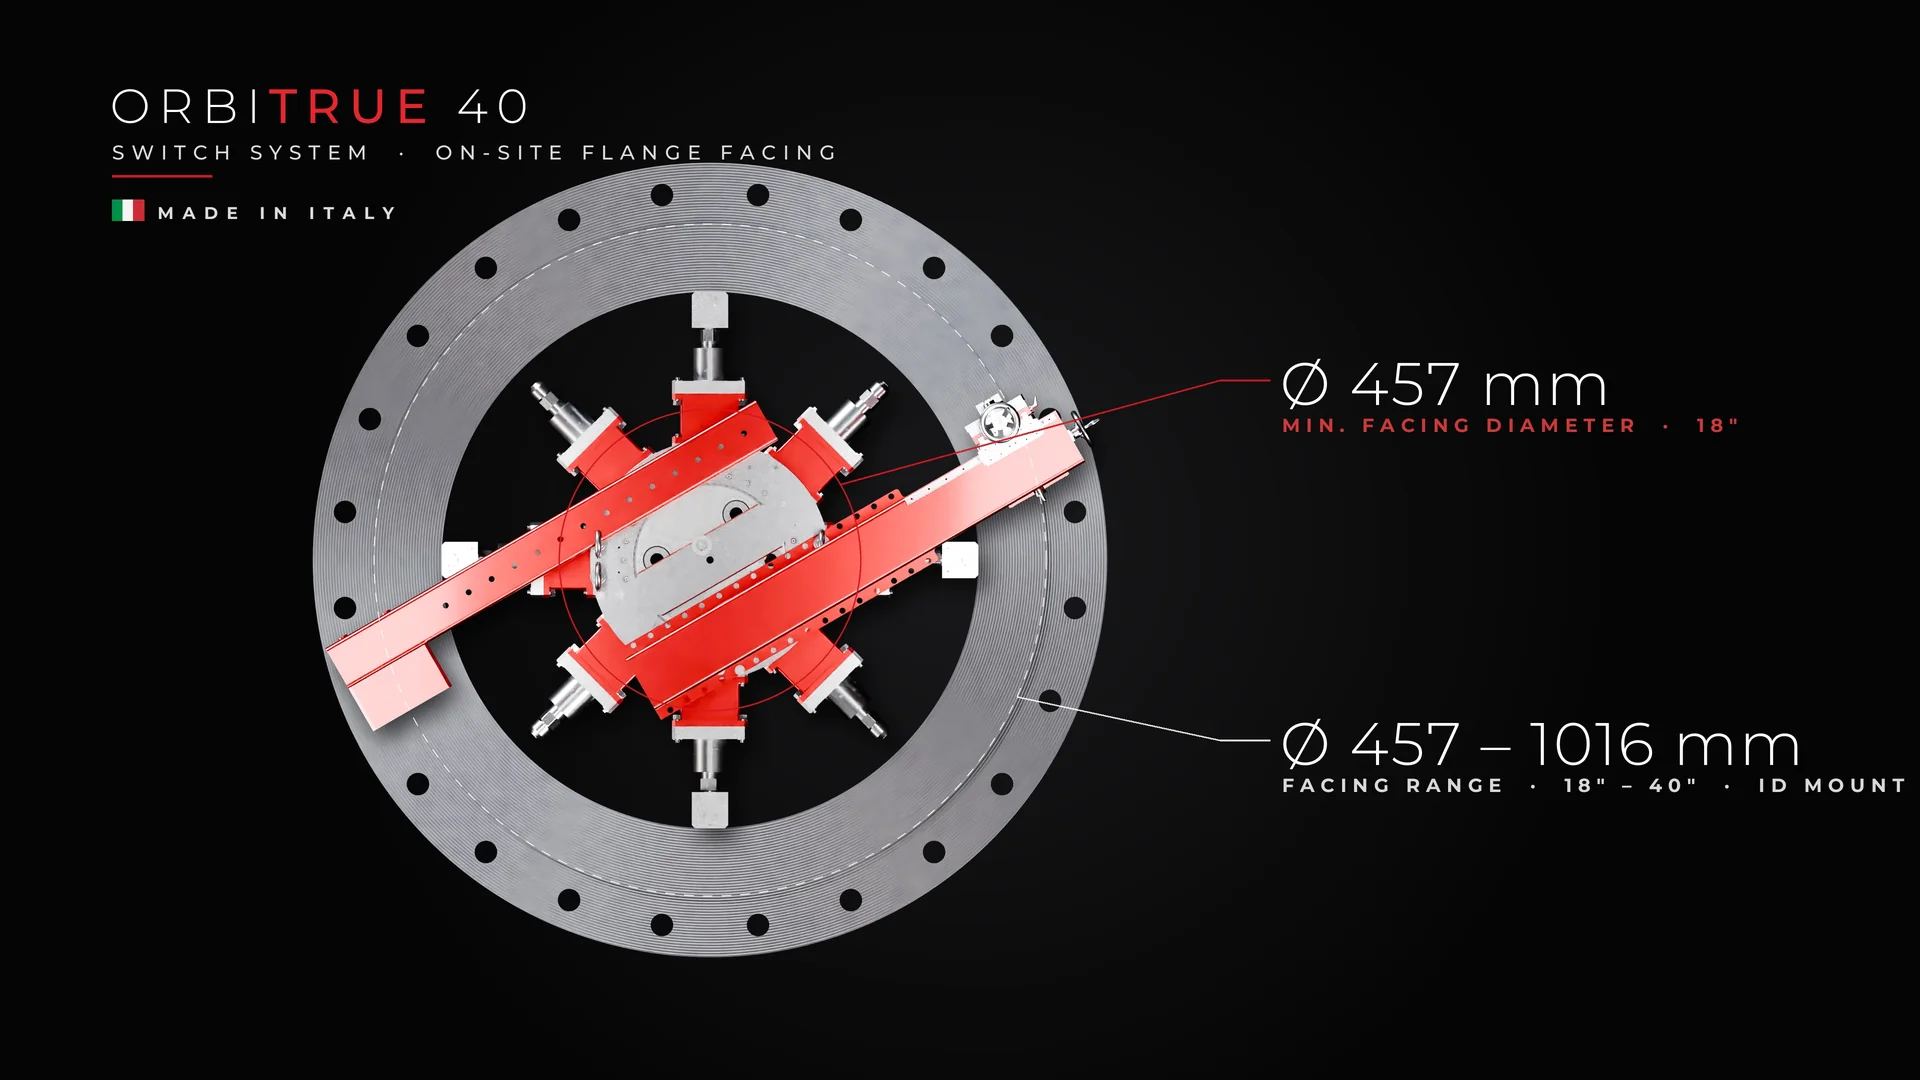
- ID-Mount (Innenmontage): Die Maschine spannt sich in der Flanschbohrung. Die Bohrung wird zur Drehachse, die Maschine zentriert sich also am Flansch selbst, und es muss kein äußerer Bezug aufgebaut werden. Die Aufspannung ist kompakt und eignet sich gut für beengte Platzverhältnisse.
- OD-Mount (Außenmontage): Die Maschine wird außen um den Flansch befestigt oder auf einem Gestell, das ihn überspannt. Diese Lösung kommt dort zum Einsatz, wo die Bohrung nicht zugänglich ist – um den Preis von mehr Platzbedarf rund um den Flansch und mehr Aufwand beim Zentrieren.
Alle ORBITRUE Flanschplandrehmaschinen von Maucotools arbeiten mit Innenmontage: Die Maschine spannt sich in der Flanschbohrung, die zur Drehachse wird; vor dem ersten Schnitt muss also kein äußerer Bezug eingerichtet werden.
Oberfläche der Flanschdichtfläche: was die Normen sagen
Die Oberfläche ist keine Kosmetik. Eine Dichtung dichtet, indem sie in die Struktur der Fläche gepresst wird: Die Spiralrillen graben sich in eine weiche Dichtung und halten sie in Position. Die für nachgearbeitete Flansche am häufigsten herangezogenen Referenzen sind:
- Flansche mit Dichtleiste, ASME B16.5: Eine gerillte Oberfläche, konzentrisch oder spiralförmig, mit einer Rauheit von 3,2–6,3 µm Ra (125–250 µin) ist der übliche Standard.
- Ringnuten von RTJ-Flanschen, ASME B16.5 §6.4.5.2: Die Oberflächenrauheit der Nutflanken darf 1,6 µm Ra (63 µin) nicht überschreiten, weil der Metallring an den Flanken der Nut abdichtet.
- Andere Dichtungen und Normen: Manche Dichtungstypen verlangen eine andere Oberfläche; das Datenblatt der Dichtung zählt deshalb ebenso viel wie die Flanschzeichnung.
Die Maschine erzeugt die Oberfläche, sie legt sie nicht fest. Geforderte Oberfläche und Abnahmekriterien bestimmen der Betreiber oder Konstrukteur der Anlage und der Hersteller der einzubauenden Dichtung. Klären Sie vor der Bearbeitung, was gefordert ist – als Ra-Wert oder als Beschreibung der Oberfläche – und wie gemessen wird.
Für RTJ-Flansche ist für ORBITRUE 40 und ORBITRUE 80 auf Anfrage ein RTJ-Nutbearbeitungssatz erhältlich: So lässt sich die Ringnut vor Ort mit derselben Maschine nacharbeiten, die auch die Fläche bearbeitet.
Flansche vor Ort plandrehen: der Ablauf Schritt für Schritt
Die Verfahren der Betreiber unterscheiden sich, doch ein sauber geführter Einsatz folgt dieser Reihenfolge.
- Inspektion und Messung. Fläche reinigen, Fehler kartieren (Lage, Tiefe, Ausrichtung), Ebenheit und Restdicke prüfen und mit dem Betreiber abstimmen, wie viel Material abgetragen werden darf.
- Absperrung und Arbeitserlaubnis. Leitung oder Anlage werden abgesperrt, entleert, gespült und mit dem Erlaubnisschein des Betreibers freigegeben. In Ex-Bereichen legt die Arbeitserlaubnis auch fest, welche Geräte und Antriebe zulässig sind.
- Vorbereitung. Dichtungsreste, Zunder und Grate von Fläche und Bohrung entfernen und Bohrung sowie Einbauten vor Spänen schützen.
- Aufspannen und Zentrieren. Die Maschine in der Bohrung spannen, den Rundlauf prüfen und kontrollieren, dass die Werkzeugbahn parallel zur Fläche verläuft; dann den radialen Verfahrweg so einstellen, dass der gesamte Dichtbereich abgedeckt ist. An diesem Schritt sollte man keine Zeit sparen.
- Schruppdurchgänge. Leichte, gleichmäßige Schnitte fahren, bis der Schaden beseitigt und die Fläche über den gesamten Dichtbereich durchgehend ist. Zwischen den Durchgängen messen, statt mehr Material abzutragen als nötig.
- Schlichtdurchgang. Mit scharfer Schneide und auf die geforderte Oberfläche eingestelltem Vorschub den letzten Durchgang in einem Zug fahren, ohne mitten auf der Fläche anzuhalten.
- Prüfung und Dokumentation. Oberfläche, Ebenheit und Maße prüfen, bevor die Maschine abgebaut wird – so ist ein Korrekturdurchgang noch möglich –, und die Ergebnisse protokollieren.
Endkontrolle, bevor die Dichtung eingesetzt wird
- Oberfläche: an mehreren Stellen des Dichtbereichs mit einem Rauheitsmessgerät oder einem Rauheitsvergleichsmuster gegen den spezifizierten Ra-Wert prüfen. Die Spirale muss durchgehend sein, ohne Rattermarken, Ausrisse oder Absätze.
- Ebenheit: über die Fläche messen, wie es das Verfahren verlangt; ASME PCC-1 Anhang D ist die übliche Referenz für die Abnahme.
- Restfehler: Keine radiale Markierung darf den Dichtbereich noch queren.
- Maße: Restdicke, Höhe der Dichtleiste und bei RTJ-Flanschen die Nut.
- Dokumentation: Fotos vorher und nachher, Messwerte, Materialabtrag, erreichte Oberfläche und Abzeichnung.
Auch eine perfekte Fläche kann lecken, wenn die Schrauben falsch angezogen werden. Derselbe Stillstand, der das Plandrehen erfordert, verlangt danach fast immer kontrolliertes Verschrauben: neue Dichtung, saubere und geschmierte Stiftschrauben und ein festgelegtes Verfahren. Der Beitrag zur Flanschanzugsreihenfolge behandelt das Überkreuzschema, die Anzugsstufen und die Endkontrolle.
Manuell oder motorisiert: Flanschplandrehmaschine und Baugröße wählen
Zwei Fragen grenzen die Wahl ein: Wie groß ist der Flansch, und welche Energie steht dort zur Verfügung, wo er sitzt?
Baugröße: vom Plandrehdurchmesser ausgehen
Die Maschine muss den gesamten Dichtbereich des größten Flansches im Auftrag abdecken und sich in dessen Bohrung spannen lassen. In der ORBITRUE-Familie ist die Modellnummer der maximale Plandrehdurchmesser in Zoll. Die Familie umfasst sechs Baugrößen von 1" bis 80" (Ø 25–2032 mm); drei sind bereits erhältlich, weitere folgen:
- ORBITRUE 19 Manual: spannt in Bohrungen von Ø 25–152 mm (1"–6") und dreht Flächen von Ø 25–482 mm (1"–19") plan, bei Abmessungen von 331 × 191 mm.
- ORBITRUE 40: dreht Flächen von Ø 457–1016 mm (18"–40") plan, mit Spannarmen in der Bohrung gespannt, horizontal oder vertikal.
- ORBITRUE 80: dreht Flächen von Ø 1016–2032 mm (40"–80") plan, mit derselben Architektur wie die 40.
Manuell: ohne Energieversorgung, kompakt und schnell aufgebaut
Eine handbetriebene Flanschplandrehmaschine braucht weder Strom noch Druckluft noch Hydraulik: die naheliegende Wahl für kleinere Flansche, beengte Einbaulagen und kurze Einsätze. Bei großen Durchmessern und hohem Materialabtrag ist eine motorisierte Maschine schneller und hält den Vorschub gleichmäßiger.
Die ORBITRUE 19 Manual arbeitet mit radialem Leitspindelvorschub über einen Sterngriff, nachstellbaren Messingleisten und einer Wendeschneidplatte auf starrem Werkzeughalter und hinterlässt eine durchgehende Spirale (phonographische Oberfläche). Sie wird im Transportkoffer mit Betriebsanleitung, Herstellererklärung und Prüfzertifikat geliefert. Da sie keine eigene Zündquelle besitzt, wird sie in Ex-Bereichen im Rahmen der Arbeitserlaubnis des Betreibers eingesetzt.
Motorisiert: automatischer Vorschub und Antrieb nach Wahl
Bei größeren Flanschen hält der automatische Vorschub die Spirale von der Bohrung bis zum Außendurchmesser gleichmäßig. Bei ORBITRUE 40 und 80 sitzt der Arm auf einem Drehmodul mit Präzisions-Drehkranz, mit automatischem Radialvorschub bei jeder Umdrehung und Handverstellung. Der Werkzeugkopf ist um ±45° schwenkbar, sodass Plandrehen, Anfasen und Abschrägen in einer Aufspannung möglich sind. Die Antriebsvarianten:
- Elektrisch: Getriebemotor mit Planetengetriebe; bei der ORBITRUE 80 2,5 kW und bis zu 80 U/min. Für Bereiche mit Netzstrom, die nicht explosionsgefährdet sind.
- Pneumatisch: für Standorte, an denen Druckluft die verfügbare Energie ist.
- Hydraulisch: angetrieben über ein Hydraulikaggregat.
- CNC: eine numerisch gesteuerte Ausführung derselben Maschine.
Wo explosionsfähige Atmosphäre auftreten kann, ist die Wahl des Antriebs entscheidend: Die pneumatische und die hydraulische Ausführung von ORBITRUE 40 und 80 sind in ATEX-Ausführung Kategorie 3 (Zone 2) erhältlich, Kategorie 2 (Zone 1) auf Anfrage; die elektrische und die CNC-Ausführung sind nicht für explosionsfähige Atmosphären bestimmt. Beide Maschinen basieren zudem auf der Plattform Switch System: Mit dem Switch Kit wird die Flanschplandrehmaschine zum mobilen Bohrwerk für große Durchmesser und wieder zurück – passend für Dienstleister, die beide Arten von Aufträgen ausführen.
Häufige Fragen
Was ist der Unterschied zwischen Plandrehen und Nacharbeiten eines Flansches?
Es ist derselbe Bearbeitungsvorgang. „Plandrehen“ ist der allgemeine Begriff; von „Nacharbeiten“ oder „Instandsetzen“ spricht man, wenn eine vorhandene, beschädigte Fläche wieder auf eine einwandfreie, gleichmäßige Oberfläche gebracht wird.
Kann ein Flansch plangedreht werden, ohne ihn aus der Anlage auszubauen?
Ja. Eine mobile Flanschplandrehmaschine mit Innenmontage (ID-Mount) spannt sich in der Flanschbohrung und bearbeitet die Fläche in Einbaulage. Die Anlage muss trotzdem abgesperrt und mit der Arbeitserlaubnis des Betreibers freigegeben werden.
Welche Oberfläche muss ein nachgearbeiteter Flansch haben?
Für Flansche mit Dichtleiste nach ASME B16.5 ist der übliche Standard eine konzentrisch oder spiralförmig gerillte Oberfläche mit 3,2–6,3 µm Ra (125–250 µin); die Nutflanken von RTJ-Nuten dürfen 1,6 µm Ra (63 µin) nicht überschreiten. Die endgültige Anforderung legen Betreiber oder Konstrukteur der Anlage und der Dichtungshersteller fest.
Wie viel Material darf von einer Flanschdichtfläche abgetragen werden?
Einen allgemeingültigen Wert gibt es nicht. Er hängt von Konstruktion, Druckstufe und Mindestdicke des Flansches ab und wird vom Konstrukteur oder Betreiber festgelegt. Nur so viel abtragen, wie zur Beseitigung des Schadens nötig ist; reicht das nicht, durch Auftragschweißen aufbauen und erneut bearbeiten.
Was ist eine phonographische Flanschoberfläche?
Eine durchgehende Spiralrille, die durch einen konstanten radialen Vorschub pro Umdrehung entsteht und nach der Rille einer Schallplatte benannt ist: die spiralförmige Variante der gerillten Oberfläche bei Flanschen mit Dichtleiste.
Darf eine Flanschplandrehmaschine in Ex-Bereichen (ATEX) eingesetzt werden?
Das hängt von der Maschine ab – und immer von der Arbeitserlaubnis des Betreibers. Die ORBITRUE 19 Manual besitzt keine eigene Zündquelle; ORBITRUE 40 und 80 sind in pneumatischer und hydraulischer ATEX-Ausführung Kategorie 3 (Zone 2) erhältlich, Kategorie 2 auf Anfrage. Die elektrische und die CNC-Ausführung sind nicht für explosionsfähige Atmosphären bestimmt.
Das Plandrehen von Flanschen läuft auf wenige Entscheidungen in der richtigen Reihenfolge hinaus: Ist der Schaden zulässig, wie viel Material darf abgetragen werden, welche Oberfläche braucht die Dichtung und welche Maschine erreicht die Fläche in Einbaulage? Vor Ort ausgeführt, wartet die Anlage auf das Aufspannen einer Maschine statt auf ein Teil, das unterwegs ist.
Um eine Maschine passend zu Ihren Flanschgrößen und der vor Ort verfügbaren Energie auszuwählen, sehen Sie sich die ORBITRUE-Familie mobiler Flanschplandrehmaschinen an. Wie bei allen Arbeiten an Druckgeräten gelten die Absperr- und Freigabeverfahren des Betreibers und die Anweisungen des Herstellers.