Die Flanschanzugsreihenfolge ist die vorgegebene Reihenfolge, in der die Schrauben einer Flanschverbindung angezogen werden: überkreuz, in stufenweisen Schritten bis zum Ziel-Drehmoment sowie mit einem abschließenden kreisförmigen Prüfdurchgang. Sie dient dazu, die Dichtung gleichmäßig zu komprimieren und eine homogene Schraubenvorspannkraft zu erzielen. Ohne diese systematische Reihenfolge garantiert das korrekte Drehmoment allein keine Dichtheit.
Bei einem Flansch schließt die Dichtung nur dann zuverlässig, wenn sie über den gesamten Umfang hinweg gleichmäßig verpresst wird. Werden die Schrauben nacheinander im Uhrzeigersinn und direkt mit dem vollen Drehmoment angezogen, wird die Dichtung auf einer Seite gequetscht und bleibt auf der gegenüberliegenden Seite entlastet. Die Folge: Der Flansch verkantet, die zuerst angezogenen Schrauben verlieren während des Anziehens der letzten Schrauben an Vorspannung, und die Verbindung beginnt bereits beim ersten thermischen Übergangszustand zu leckagen.
Die Kosten dieses Fehlers zeigen sich spätestens bei der Druckprüfung. Ein undichter Flansch bedeutet doppelten Aufwand: Die Leitung muss isoliert, druckentlastet und demontiert werden. Die Dichtung muss ersetzt werden, da eine ungleichmäßig komprimierte Dichtung ihre elastischen Eigenschaften verliert. Zudem müssen die Stiftschrauben überprüft werden – bevor der gesamte Prozess von vorn beginnt, während die auf- und ablaufenden Anlagenteile stillstehen.
In der Praxis der Oil & Gas-Industrie – etwa in Raffinerien, Pipelines, Offshore-Plattformen, Skids oder bei Windkraftanlagen-Flanschen – folgt das Anzugsverfahren für Flansche einem etablierten Schema. Das maßgebliche Regelwerk der Praxis ist hierbei die Richtlinie ASME PCC-1 (Guidelines for Pressure Boundary Bolted Flange Joint Assembly). Die konkreten Werte für Drehmoment und Vorspannkraft bleiben dabei projektspezifische Vorgaben der jeweiligen Flanschverbindung.
Was ist die Flanschanzugsreihenfolge und warum das Drehmoment allein nicht ausreicht
Die Flanschanzugsreihenfolge basiert auf drei Grundregeln: die Abfolge, in der die Schrauben angezogen werden (überkreuz, bei diametral gegenüberliegenden Paaren); die Anzahl der Schritte, in denen das Ziel-Drehmoment erreicht wird (stufenweise Durchgänge); und der abschließende Arbeitsgang (kreisförmiger Prüfdurchgang). Das angestrebte Ergebnis ist dabei nicht das Drehmoment an sich, sondern das Erreichen von drei physischen Bedingungen an der Verbindung:
Gleichmäßige Schraubenvorspannkraft: Jeder Zugbolzen muss mit der gleichen Kraft verpressen – innerhalb der in der Spezifikation vorgegebenen Toleranz. Eine Schraube, die stärker belastet ist als die benachbarten, entlastet diese und konzentriert die Beanspruchung auf einen einzigen Punkt.
Homogen komprimierte Dichtung: Ob Spiraldichtungen, Ring-Joint-Dichtungen oder Flachdichtungen – alle erfordern eine stufenweise und symmetrische Kompression, um sich ohne lokale Quetschungen oder entlastete Zonen zu setzen.
Parallelität der Flansche: Die beiden Flanschflächen müssen sich vollkommen parallel zueinander annähern. Werden die Schrauben auf einer Seite vor der anderen angezogen, verkantet der Flansch – und das spätere Anziehen der restlichen Schrauben richtet ihn nicht mehr aus.
Das Drehmoment – selbst das korrekte – ist lediglich das Mittel zum Zweck, mit dem versucht wird, die erforderliche Vorspannkraft zu erzielen. Bei einer reinen Drehmomentsteuerung liegt die Streuung der Vorspannkraft von Schraube zu Schraube in der Größenordnung von ±25–30%, da die Reibung im Gewinde und unter dem Mutterkopf von Zugbolzen zu Zugbolzen variiert. Die Anzugsreihenfolge und die stufenweisen Durchgänge reduzieren die Auswirkung dieser Streuung auf die Verpressung, eliminieren sie jedoch nicht vollständig. Das vollständige Bild hierzu finden Sie im umfassenden Leitfaden zur hydraulischen Verschraubungstechnik.
Vor dem Anziehen: Die Prüfungen, die über die Dichtheit entscheiden
Die Vorbereitung zählt mehr als das Anziehen selbst: Dies ist die Mindest-Checkliste, bevor der Schlüssel auf die erste Mutter gesetzt wird.
Stiftschrauben, Muttern und Gewinde: Gewinde sauber, frei von Kerben, Korrosion oder Farbrückständen; die Mutter muss sich über die gesamte Länge von Hand drehen lassen. Eine bereits plastisch gedehnte Stiftschraube wird ersetzt, nicht wiederverwendet.
Neue, zentrierte Dichtung: Typ und Druckstufe gemäß Spezifikation, niemals wiederverwendet, korrekt auf der Dichtfläche zentriert. Eine außermittig sitzende Dichtung ist die häufigste Ursache für einseitige Leckagen.
Dichtflächen der Flansche: Sauber, frei von radialen Riefen und ohne Rückstände der vorherigen Dichtung. Riefen außerhalb der Toleranz werden nachgearbeitet, nicht durch ein höheres Anziehdrehmoment kompensiert.
Gleichmäßige Schmierung: Das in der Spezifikation vorgeschriebene Schmiermittel auf den Gewinden und unter der Mutterauflagefläche, auf allen Schrauben in gleicher Weise. Es bestimmt den $K$-Faktor, der Anziehdrehmoment und Vorspannkraft verknüpft: Ein anderes Schmiermittel oder nur die Hälfte der Schrauben zu schmieren, ändert die Vorspannkraft bei gleichem Anziehdrehmoment – wie im Beitrag zur Berechnung des Anziehdrehmoments von Schrauben erläutert.
Ausrichtung und Parallelität: Die Flansche werden zusammengeführt, ohne die Schrauben zum Ausrichten zu missbrauchen: Ein Rohrleitungsversatz wird an den Halterungen korrigiert, nicht mit dem Werkzeug.
Nummerierung der Schrauben: Mit einem Marker gemäß dem Überkreuzschema für die jeweilige Lochzahl nummerieren. Bei 24 oder 32 Schrauben geht die Reihenfolge ohne Nummerierung bereits im zweiten Anzugsdurchgang verloren.
Ziel-Anziehdrehmoment oder Ziel-Vorspannkraft: Ein Auslegungswert aus der Konstruktion, keine Entscheidung auf der Baustelle: Er wird vom Flanschkonstrukteur, Dichtungshersteller, OEM oder durch die anwendbare Prozedur festgelegt. Der Drehmoment-Rechner liefert lediglich einen Richtwert zur Werkzeugauslegung, keine Anzugsspezifikation.
Die Überkreuz-Anzugsreihenfolge (Sternschema): So werden die Schrauben nummeriert
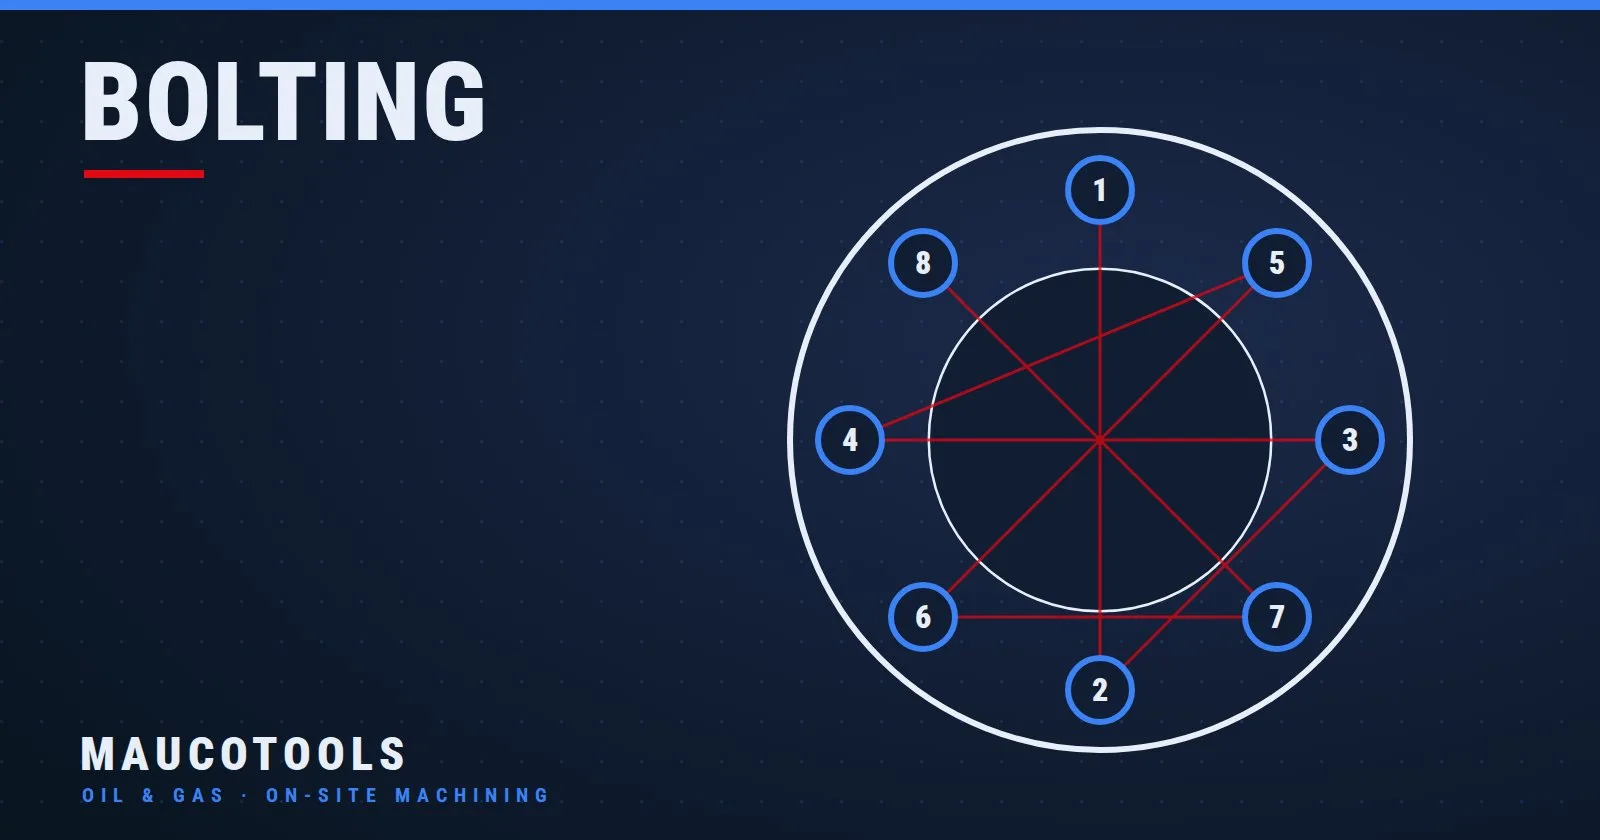
Das Überkreuz-Anziehen zieht die Schrauben in diametral gegenüberliegenden Paaren an und wandert dabei um den Flansch, sodass sich die Last symmetrisch verteilt. Die Logik entspricht der eines Autorads: eine Schraube, dann die gegenüberliegende, dann um 90° versetzt.
Das Nummerierungskriterium: Die Löcher werden im Uhrzeigersinn von 1 bis N durchnummeriert. Man zieht die Schraube 1 und ihre gegenüberliegende Schraube (1 + N/2) an, danach die um 90° versetzte Schraube und deren Gegenüber, anschließend die Zwischenschrauben – stets in gegenüberliegenden Paaren –, bis der gesamte Umfang abgedeckt ist.
8 Löcher: 1 – 5 – 3 – 7 – 2 – 6 – 4 – 8.
12 Löcher: 1 – 7 – 4 – 10 – 2 – 8 – 5 – 11 – 3 – 9 – 6 – 12.
16 Löcher: 1 – 9 – 5 – 13 – 3 – 11 – 7 – 15 – 2 – 10 – 6 – 14 – 4 – 12 – 8 – 16.
Bei vielen Schrauben wird das klassische Kreuzschema zeitaufwendig in der Ausführung. Für solche Flansche lässt die ASME PCC-1 alternative Anzugsschemata zu, die die Schrauben nach Sektoren gruppieren und die Bewegungswege verkürzen, solange die Symmetrie der Lastverteilung gewahrt bleibt. Das Anzugsschema muss – ebenso wie das Anziehdrehmoment – vor Beginn der Arbeiten in der Standortprozedur schriftlich festgelegt sein und darf nicht erst auf dem Gerüst entschieden werden.
Stufenweise Durchgänge: Warum man niemals in einem einzigen Schritt anzieht
Eine Schraube direkt auf 100% des Ziel-Drehmoments zu bringen, während die übrigen Schrauben nur handfest anliegen, verlagert die gesamte Last auf einen einzelnen Punkt der Dichtung und führt zum Verkanten des Flansches. Aus diesem Grund wird das Drehmoment in mindestens drei stufenweisen Durchgängen – jeweils vollständig in Überkreuz-Reihenfolge – sowie einem abschließenden Prüfdurchgang aufgebracht.
Anlegedurchgang (Handfestes Ansetzen): Muttern manuell anlegen, gefolgt von einem ersten Überkreuz-Durchgang mit reduziertem Drehmoment – richtwertartig 30% des Zielwerts –, um die Flansche in eine parallele Anlage auf der Dichtung zu bringen.
Zwischendurchgang bei 60%: Weiterhin überkreuz unter Beibehaltung derselben Nummerierung. Dies ist der Durchgang, bei dem sich die Dichtung am stärksten setzt und bereits angezogene Schrauben etwas an Last verlieren – dies ist ein normaler Vorgang.
Durchgang bei 100%: Überkreuz mit dem Ziel-Drehmoment. Die zuerst angezogenen Schrauben haben in den nachfolgenden Durchgängen an Last verloren und holen diese nun wieder auf.
Kreisförmiger Prüfdurchgang: Bei 100%, Schraube für Schraube im Uhrzeigersinn beginnend bei Schraube 1. Dieser Vorgang wird so lange wiederholt, bis sich keine Mutter unter dem Schlüssel mehr weiterdreht – an diesem Punkt weist die Verbindung im Rahmen der Verfahrensgrenzen eine homogene Vorspannkraft auf.
Die Prozentangaben stellen das methodische Kriterium dar, nicht die Spezifikation: Die Anzahl der Durchgänge, die Zwischenwerte und das End-Drehmoment werden durch die verbindliche Prozedur der Flanschverbindung festgelegt – vom Flanschkonstrukteur, Dichtungshersteller, OEM oder der anwendbaren Norm. Jedes hier genannte Drehmoment dient lediglich als Richtwert zur Werkzeugauslegung und stellt keine Anzugsspezifikation dar. Beim Einsatz von Hydraulikschraubern wird jeder Durchgang über den Druck am Hydraulikaggregat gemäß Kalibriertabelle eingestellt – dies gewährleistet ein wiederholbares und dokumentierbares Verfahren.
Wo es die Prozedur vorsieht – bei Dichtungen, die zur Relaxation neigen, oder bei Verbindungen unter Temperatureinfluss – wird ein Nachziehen nach dem Warmsetzen hinzugefügt: Nach dem ersten thermischen Zyklus oder nach dem in der Spezifikation angegebenen Zeitraum wird der kreisförmige Durchgang bei $100\,\%$ unter sicheren Anlagenbedingungen wiederholt, um den in den ersten Betriebsstunden entstandenen Vorspannkraftverlust auszugleichen.
Gleichzeitiges Anziehen bei großen Flanschen: Parallele Schraubenschlüssel und Vorspannen
Bei Flanschen mit großem Durchmesser – etwa bei Pipelines, Behältern oder Windkraftanlagen – ist das Überkreuz-Anziehen mit einem einzelnen Schrauber langsam. Zudem gleicht es bei vielen Schrauben den Vorspannkraftverlust nicht aus, den die ersten Zugbolzen erleiden, während die letzten angezogen werden. Die in der Praxis etablierte und auch von der ASME PCC-1 berücksichtigte Methode ist das simultane Anziehen: Zwei um 180° oder vier um 90° versetzte Hydraulikschrauber, die von demselben Aggregat gespeist werden, ziehen gegenüberliegende Schrauben gleichzeitig an. Die stufenweisen Durchgänge bleiben dabei unverändert.
Die Vierkant-Hydraulikschrauber der Serie MT-HTW von Maucotools decken mit 12 Modellen einen Drehmomentbereich von 98 bis 136.312 Nm ab. Sie bieten eine Wiederholgenauigkeit von ±3%, einen um 360° drehbaren Antriebskopf und werden kalibriert mit Drehmomentzertifikat geliefert: Das Zertifikat ermöglicht die Dokumentation des Drucks jedes Durchgangs in den Unterlagen der Flanschverbindung. Zur Ausrüstung des Teams während eines geplanten Stillstands können hydraulische Drehmomentschlüssel in den laut Anzugsplan erforderlichen Größen für die Dauer des Stillstands gemietet werden.
Wenn die Spezifikation eine präzise Vorspannkraft fordert oder Zugbolzen mit großem Durchmesser zum Einsatz kommen, reicht das Anziehdrehmoment allein nicht aus, da die reibungsbedingte Streuung bestehen bleibt. In diesen Fällen geht man zum hydraulischen Vorspannen (Tensioning) über: Die hydraulischen Schraubenspanner der Serie MT-BT dehnen den Zugbolzen durch reine axiale Druckkraft im elastischen Bereich – ohne Torsion und ohne Reibung unter der Mutter. Im Multi-Tensioning-Verfahren mit Lastmesszellen werden sie über Verteiler (Manifolds) angeschlossen, um simultan mit einer Abdeckung von 100% (ein Schraubenspanner pro Schraube, ein einzelner Durchgang) oder 50% (ein Spanner für jede zweite Schraube, zwei Durchgänge) anzuziehen. Voraussetzung hierfür ist, dass der Zugbolzen um mindestens einen Durchmesser über die Mutter hinausragt – bei bündig abschließenden Stiftschrauben muss wieder auf den Hydraulikschrauber zurückgegriffen werden.
Die häufigsten Fehler beim Überkreuz-Anziehen
Keine Schlagschraubereinsätze am Hydraulikschrauber: Standard-Steckschlüsseleinsätze für Knarren halten dem Drehmoment eines Hydraulikschraubers nicht stand und rissebilden. Es sind Schlagschraubereinsätze der Serie MT-IS aus legiertem Stahl mit Bohrung für Sicherungsstift und O-Ring in der passenden Antriebsgröße erforderlich.
Trockene oder verschmutzte Gewinde mit dem Drehmoment für geschmierte Gewinde: Das vorgegebene Drehmoment setzt einen spezifischen K-Faktor voraus: Ohne das vorgesehene Schmiermittel bleibt die Schraube unterbelastet; wird das Drehmoment für ein trockenes Gewinde auf ein geschmiertes Gewinde angewendet, kommt es zur Überlastung.
Überspringen von Durchgängen: Direkt auf 100% zu gehen, um Zeit zu sparen, führt zu verkanteten Flanschen und einer einseitig gequetschten Dichtung.
Wiederverwendung plastisch gedehnter Stiftschrauben: Ein über die Elastizitätsgrenze hinaus gedehnter Zugbolzen nimmt keine Vorspannkraft mehr auf: Er muss ersetzt und darf nicht nachgezogen werden.
Nicht-Nummerieren der Schrauben: Ohne Nummerierung geht die Reihenfolge verloren – insbesondere beim parallelen Einsatz mehrerer Schrauber.
Fehlender kreisförmiger Prüfdurchgang: Das Aufhören nach dem letzten Überkreuz-Durchgang belässt die zuerst angezogenen Schrauben bei einer geringeren Last als die nachfolgenden: Der kreisförmige Durchgang dient dazu, diesen Lastverlust auszugleichen.
Wiederverwendete Dichtung: Eine bereits komprimierte Dichtung hat die Fähigkeit zur plastisch-elastischen Anpassung verloren und hält der Druckprüfung nicht stand.
Schrauber am Limit seines Arbeitsbereichs: Die Werkzeuggröße wird so gewählt, dass das Ziel-Drehmoment im mittleren Bereich des Intervalls liegt – nicht am Randbereich, wo der Schrauber ohne Leistungsreserve arbeitet.
Häufig gestellte Fragen (FAQ)
Was ist das Überkreuz-Anziehen eines Flansches?
Es ist die Anzugsreihenfolge, bei der die Schrauben in diametral gegenüberliegenden Paaren angezogen werden. Dabei wandert man jeweils um 90° weiter und zieht anschließend die Zwischenschrauben an, bis der gesamte Umfang abgedeckt ist. Bei einem Flansch mit 8 Löchern lautet die Reihenfolge: 1-5-3-7-2-6-4-8. Dies dient dazu, die Dichtung symmetrisch zu komprimieren und die Flansche während des Anziehens parallel zu halten.
Wie viele Durchgänge sind zum Anziehen eines Flansches erforderlich?
Mindestens drei stufenweise Überkreuz-Durchgänge – richtwertartig 30%, 60% und 100% des Ziel-Drehmoments – sowie ein abschließender kreisförmiger Prüfdurchgang bei 100%, der so lange wiederholt wird, bis sich keine Mutter mehr dreht. Die Anzahl der Durchgänge und die Zwischenwerte werden durch die Prozedur der Flanschverbindung festgelegt; bei empfindlichen Dichtungen oder großen Zugbolzen kann die Spezifikation weitere Durchgänge vorsehen.
Kann ein Flansch mit einem manuellen Schlüssel angezogen werden?
Bei kleinen Flanschen und niedrigen Drehmomenten ja – unter Verwendung eines kalibrierten Drehmomentschlüssels, stets überkreuz und in stufenweisen Durchgängen. Sobald das Drehmoment von Hand nicht mehr sicher aufgebracht werden kann oder an Dutzenden Schrauben identisch wiederholt werden muss, wird der Vierkant-Hydraulikschrauber zum Standard: Das Drehmoment wird über den Druck eingestellt und auf jede Schraube identisch übertragen.
Was ändert sich beim Einsatz eines hydraulischen Schraubenspanners?
Der Schraubenspanner bringt kein Drehmoment auf: Er dehnt den Zugbolzen durch reine axiale Druckkraft, und die Mutter wird drehmomentfrei beigezogen – somit gibt es keine Streuung durch Reibung. Die Überkreuz-Reihenfolge wird durch das simultane Anziehen aller Zugbolzen (100% Abdeckung) oder der Hälfte der Zugbolzen in zwei Durchgängen (50% Abdeckung) ersetzt. Voraussetzung ist jedoch, dass der Zugbolzen um mindestens einen Durchmesser über die Mutter hinausragt.
Ist ein Nachziehen nach der Inbetriebnahme erforderlich?
Das hängt von der jeweiligen Flanschverbindung ab: Dichtungen, die zur Relaxation neigen, sowie thermisch belastete Flansche verlieren in den ersten Betriebsstunden an Vorspannkraft. Wo es die Prozedur vorsieht, wird der kreisförmige Durchgang bei 100% nach dem ersten thermischen Zyklus unter sicheren Anlagenbedingungen wiederholt. Dieses Nachziehen muss im Anzugsplan schriftlich fixiert und wie die vorangegangenen Durchgänge dokumentiert werden.
Eine Flanschverbindung ist dann dicht, wenn die Vorspannkraft gleichmäßig ist, die Dichtung homogen komprimiert wurde und die Flanschflächen parallel geblieben sind: Das Überkreuz-Anziehen, die stufenweisen Durchgänge und der kreisförmige Prüfdurchgang sind der Weg, um dieses Ziel über das Drehmoment zu erreichen. Ziel-Drehmoment, Anzugsschema und die Anzahl der Durchgänge müssen vor Beginn der Arbeiten am Flansch in der Prozedur schriftlich festgelegt und jeder Durchgang protokolliert werden.
Zur Auslegung von Hydraulikschraubern, Steckschlüsseleinsätzen und Schraubenspannern gemäß dem Anzugsplan eines Stillstands ist das Bolting-Portfolio von Maucotools der ideale Ausgangspunkt für eine Angebotseinholung der für die jeweilige Flanschverbindung erforderlichen Konfiguration.
Das Anziehen von Flanschen an unter Druck stehenden Anlagen muss gemäß den Sicherheitsvorschriften des Standorts, der genehmigten Montageprozedur und den Anweisungen des Werkzeugherstellers durchgeführt werden.