Eine Rohr-Kaltschneid- und Anfasmaschine trennt ein Rohr und arbeitet in einem einzigen gleichzeitigen Vorgang eine schweißfertige Fase an. Orbitale Split-Frame-Einheiten wie die Maucotools SFM spannen sich um ein in der Leitung liegendes Rohr und schneiden es kalt — ohne Flamme, ohne Wärmeeinflusszone — und erzeugen gleichmäßige, durchstrahlungsgerechte Enden, die keine Nacharbeit nach dem Schnitt benötigen.
An einer in Betrieb befindlichen Leitung ist der teure Teil eines Einbindens selten der Schnitt selbst. Es ist die Abfolge darum herum: die Leitung stilllegen, ein Passstück ausbauen, es in die Werkstatt fahren, dann das Ende rechtwinklig richten und anfasen, bevor ein Schweißer den Lichtbogen zünden kann. Jede zusätzliche Aufspannung kostet Stunden und eine weitere Gelegenheit, den Fasenwinkel zu verfehlen.
Schnitt und Fase gemeinsam vor Ort zu bearbeiten, verdichtet diese Abfolge auf eine einzige Aufspannung. Das Rohr bewegt sich nie, das Ende ist schweißfertig, sobald der Rahmen abgenommen ist, und die Fasengeometrie wiederholt sich von Naht zu Naht — genau das, was eine Durchstrahlungsprüfung kontrollieren wird.
Was ist eine Rohr-Kaltschneid- und Anfasmaschine?
Eine Rohr-Kaltschneid- und Anfasmaschine ist ein tragbares Werkzeug, das sich um das Rohr spannt, einen Werkzeugblock orbital um den Umfang führt und das Rohr trennt, während es gleichzeitig eine Schweißnahtvorbereitungsfase am verbleibenden Ende anarbeitet. Kaltschneiden bedeutet, dass sie Metall mit einem Schneidwerkzeug abträgt, nicht mit Wärme: keine Autogenflamme, keine Trennscheibe, kein Plasma.
Die Split-Frame-Bauweise macht die Arbeit in der Leitung erst möglich. Der Rahmen öffnet sich, umschließt ein Rohr, das noch im Gestell oder im Graben liegt, und schließt sich wieder — so unterbrechen Sie die Leitung nie, um eine Maschine über ein freies Rohrende zu schieben. Maucotools baut dies als die SFM-Baureihe orbitaler Split-Frame-Kaltschneidmaschinen, ausgelegt von 2 bis 60 in. Außendurchmesser.
Was ist eine Schweißnahtvorbereitungsfase?
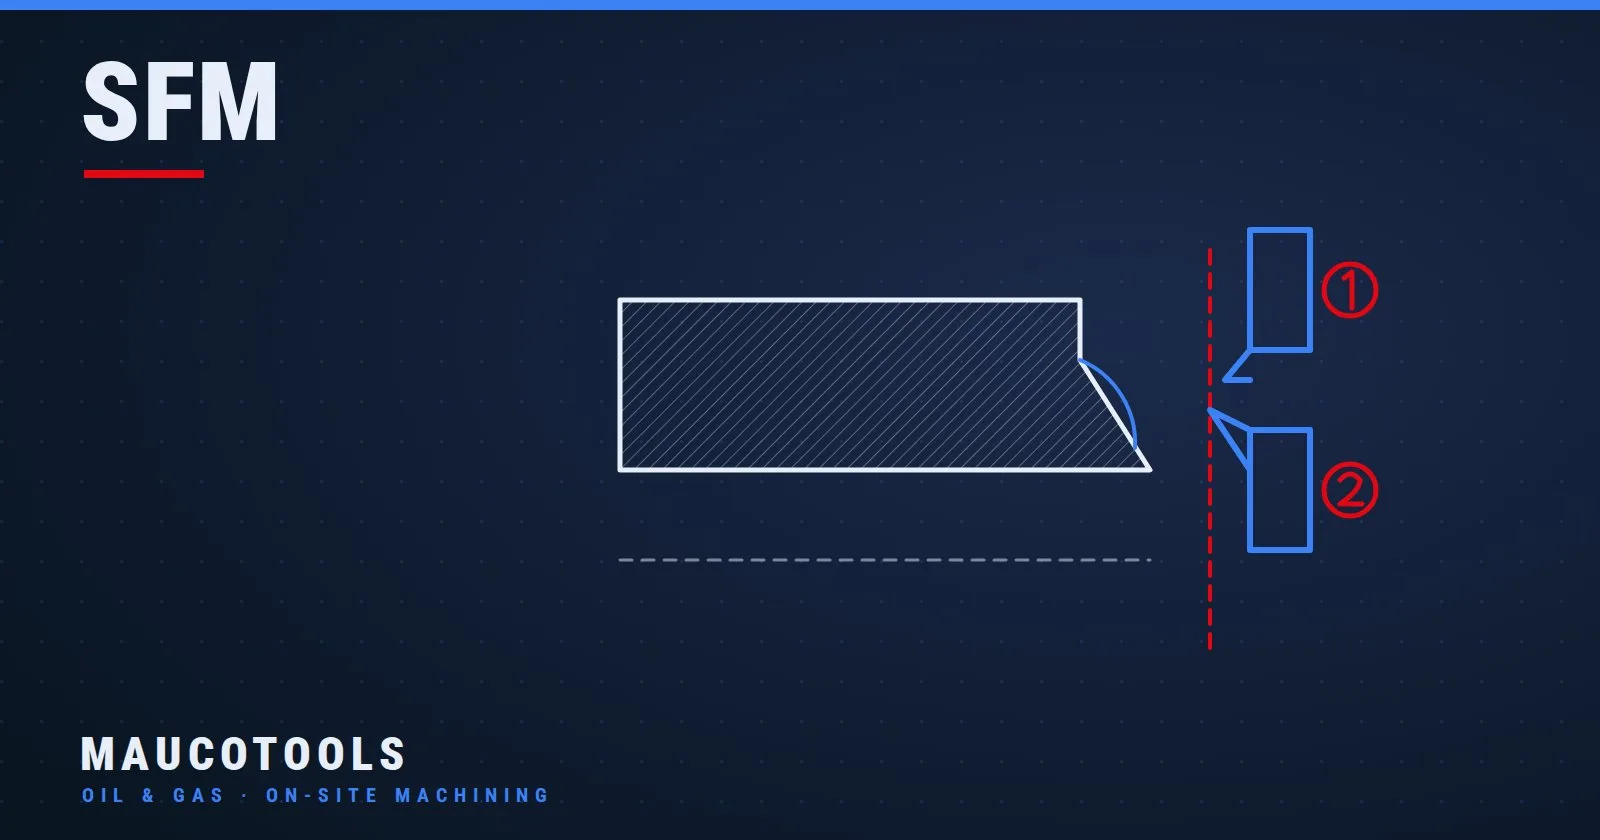
Eine Schweißnahtvorbereitungsfase ist die angeschrägte Fläche, die an ein Rohrende angearbeitet wird, damit zwei Rohre eine Fuge bilden, die ein Schweißer mit voller Durchschweißung füllen kann. Stimmen Winkel, Steg und Rechtwinkligkeit, verschmilzt die Wurzel sauber; stimmen sie nicht, begünstigen Sie Bindefehler — den Defekt, den die Durchstrahlungsprüfung am ehesten zurückweist.
Ein Durchgang statt zwei Aufspannungen: warum gleichzeitiges Schneiden und Anfasen gewinnt
Der herkömmliche Weg behandelt Schneiden und Anfasen als getrennte Arbeiten: das Rohr mit einer Säge, einer Scheibe oder einem Brenner trennen und dann ein zweites Werkzeug ansetzen, um das frische Ende zu planen und anzufasen. Jede Übergabe kostet Zeit und bringt Fehler ein. Beides in einem orbitalen Durchgang zu erledigen, beseitigt die Übergabe vollständig.
Gegenüber dem getrennten Schneiden-dann-Anfasen bietet ein Schneiden und Anfasen in einer Aufspannung:
- Eine Aufspannung, nicht zwei. Die Maschine wird einmal eingerichtet; kein Nachzentrieren eines zweiten Werkzeugs und kein Neuausrichten der Fase zum Schnitt.
- Keine Nacharbeit nach dem Schnitt. Das Ende verlässt den Rahmen schweißfertig — kein Entgraten einer brenngeschnittenen Kante, kein Verschleifen zum Rechtwinkligmachen eines Sägeschnitts.
- Wiederholbare Geometrie. Jede Naht erhält denselben Fasenwinkel und Steg, sodass Anpassung und Prüfung über die Leitung hinweg gleichbleiben.
- Weniger Stillstand. Eine Aufspannung an der laufenden Leitung schlägt das Ausbauen, Transportieren und Zurückbringen eines Passstücks — oft der Unterschied zwischen Stunden und Tagen.
Warum durchstrahlungsgerechte, verzugsfreie Enden zählen
Eine Schweißnaht, die die Durchstrahlungsprüfung bestehen muss, braucht eine Fase, die rundum gleichmäßig und dem Nennwinkel treu ist. Verzug in der Fasengeometrie zeigt sich später als uneinheitliche Wurzelspalte, ungleichmäßige Durchschweißung und rückweisungspflichtige Anzeigen auf dem Film.
Hier spielt das Kaltschneiden seine Stärke aus. Weil ein Werkzeug Material abträgt statt Wärme, gibt es keine Wärmeeinflusszone und keinen thermischen Verzug des Fasenwinkels — die Metallurgie des Rohrendes bleibt erhalten. Die Maucotools SFM ist darauf ausgelegt, gleichmäßige Schnitte und Fasen mit durchstrahlungsgerechten Ergebnissen zu liefern, und das ohne Gas- oder Trennscheibenverbrauch.
Flamm- und Schleifverfahren verlieren auf beiden Feldern: Sie härten und verziehen die Kante und hinterlassen eine Fläche, die vor dem Schweißen bis auf sauberes Grundmetall abgetragen werden muss. An Edelstahl- und Legierungsleitungen ist dieser thermische Eingriff ein metallurgisches Problem, nicht nur ein kosmetisches.
SFM-Modelle, Rohrgrößen und Antriebsoptionen
Die SFM-Baureihe deckt Rohre von 2 bis 60 in. Außendurchmesser mit sechs Rahmengrößen ab, jede einem Außendurchmesserbereich zugeordnet:
- SFM-26 — 2 bis 6 in. Außendurchmesser
- SFM-612 — 6 bis 12 in. Außendurchmesser
- SFM-1218 — 12 bis 18 in. Außendurchmesser
- SFM-1824 — 18 bis 24 in. Außendurchmesser
- SFM-2432 — 24 bis 32 in. Außendurchmesser
- SFM-4860 — 48 bis 60 in. Außendurchmesser
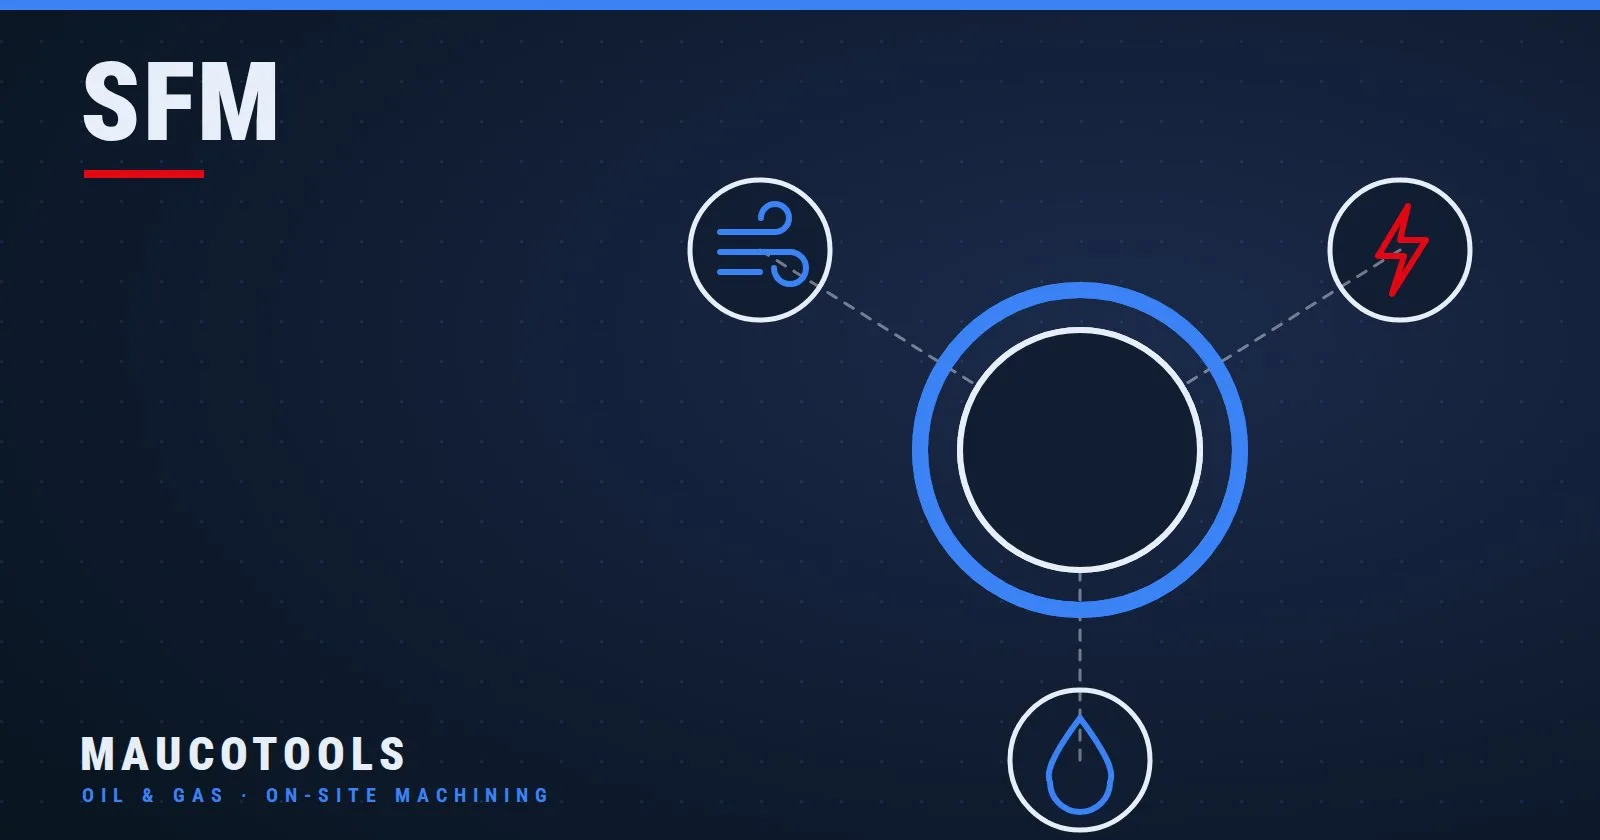
Jeder Rahmen wird in drei Antriebsvarianten angeboten — pneumatisch, elektrisch und hydraulisch —, damit Sie die Energiequelle an den Einsatzort anpassen können. Druckluft eignet sich für Ex-Bereiche, der elektrische Antrieb für Werkstätten und Technikräume und der hydraulische für dickwandige Rohre und ortsfernes Arbeiten an einem Hydraulikaggregat.
Der kleinste Rahmen zeigt die Klasse. Die SFM-26 für einen Bediener spannt Rohre von 50.8 bis 152.4 mm (2–6 in.), dreht mit etwa 34–37 rpm und wiegt 17.5 kg (38.5 lb) netto, mit 4 HP pneumatischem, 1.5 kW elektrischem oder 5 HP hydraulischem Antrieb. Brauchen Sie einen auf Ihre genaue Baureihe ausgelegten Rahmen? Stellen Sie Ihre Spezifikation im Konfigurator zusammen.
SFM oder PBM: schneiden und anfasen oder nur planen?
Nicht jede Schweißnahtvorbereitung beginnt mit einem Schnitt. Die entscheidende Frage ist einfach: Müssen Sie das Rohr trennen oder nur ein bereits offenes Ende nacharbeiten?
Wählen Sie Schneiden und Anfasen — die SFM —, wenn Sie ein Rohr in der Leitung trennen und dem Schweißer im selben Vorgang ein angefastes Ende übergeben müssen: Einbindungen, Passstückwechsel oder das Heraustrennen eines korrodierten Abschnitts. Wählen Sie nur Anfasen oder Planen, wenn das Rohrende bereits vorhanden ist und nur eine frische, rechtwinklige, korrekt angewinkelte Fläche braucht.
Für diese reinen Plan- und Anfasarbeiten bietet Maucotools die tragbaren PBM-Anfas- und Planmaschinen und ein eigenes Plankit. Dasselbe Kaltschneidprinzip, aber das Werkzeug bereitet ein vorhandenes Ende auf, statt das Rohr zu trennen.
Häufige Fehler beim Schneiden und Anfasen von Rohren
- Nahtvorbereitung mit dem Brenner. Ein Brennschnitt hinterlässt eine wärmebeeinflusste, unrechtwinklige Kante, die vor dem normgerechten Schweißen abgeschliffen werden muss — genau die Nacharbeit, die die Maschine beseitigen soll.
- Schneiden und Anfasen in zwei Aufspannungen. Getrennte Vorgänge bedeuten Nachzentrieren und ein reales Risiko, dass die Fase nicht mehr konzentrisch zum Schnitt liegt.
- Den Durchmesserbereich ignorieren. Jeder SFM-Rahmen ist für einen bestimmten Außendurchmesserbereich gebaut; eine Größe zu erzwingen, beeinträchtigt Spannung und Oberfläche.
- Falscher Antrieb für den Bereich. Elektrisch in einem Ex-Bereich zu fahren oder ein dickwandiges Rohr zu unterdimensionieren, bringt die Arbeit zum Stillstand — passen Sie pneumatisch, elektrisch oder hydraulisch an den Einsatzort an.
- Anpassprüfungen überspringen. Selbst eine saubere Fase fällt bei der Prüfung durch, wenn die Naht nicht fluchtet; prüfen Sie Steg und Wurzelspalt vor dem Schweißen.
Häufig gestellte Fragen
Kann man ein Rohr gleichzeitig schneiden und anfasen?
Ja. Eine orbitale Split-Frame-Maschine wie die SFM trennt das Rohr und arbeitet die Vorbereitungsfase in einem einzigen gleichzeitigen Vorgang an, sodass das verbleibende Ende schweißfertig ist, sobald der Schnitt abgeschlossen ist.
Was ist der Unterschied zwischen Kaltschneiden und Brennschneiden?
Kaltschneiden trägt Metall mit einem Werkzeug ab, also gibt es keine Flamme, keine Wärmeeinflusszone und keinen thermischen Verzug des Fasenwinkels. Flamm- und Schleifverfahren bringen Wärme ein, die die Kante härtet und verzieht und meist eine Nacharbeit vor dem Schweißen erzwingt.
Welche Rohrgrößen bewältigt die SFM?
Die SFM-Baureihe deckt Außendurchmesser von 2 bis 60 in. in sechs Rahmengrößen ab, von der SFM-26 (2–6 in.) bis zur SFM-4860 (48–60 in.). Jeder Rahmen ist mit pneumatischem, elektrischem oder hydraulischem Antrieb erhältlich.
Brauche ich eine SFM oder eine PBM?
Nutzen Sie die SFM, wenn Sie ein Rohr in der Leitung schneiden und im selben Durchgang anfasen müssen. Nutzen Sie eine PBM-Maschine oder das Plankit, wenn das Rohrende bereits vorhanden ist und nur geplant oder neu angefast werden muss.
Warum zählt eine verzugsfreie Fase für durchstrahlte Schweißnähte?
Die Durchstrahlungsprüfung weist Schweißnähte mit uneinheitlicher Durchschweißung und Bindefehlern zurück, die beide auf eine ungleichmäßige oder winkelfalsche Fase zurückgehen. Eine kalt geschnittene, gleichmäßige Fase hält Wurzelspalt und Anpassung konstant, und genau das lässt die fertige Naht den Film bestehen.
Schneiden und Anfasen in einem Durchgang ist nicht nur schneller — es beseitigt die zusätzlichen Aufspannungen und den thermischen Schaden, die Schweißnähte bei der Prüfung gefährden. Für das Trennen in der Leitung, wo der Schweißer eine fertige Fase braucht, macht eine orbitale Split-Frame-Kaltschneidmaschine aus einer mehrstufigen Werkstattarbeit einen einzigen Vorgang an der laufenden Leitung.
Wägen Sie Größen und Antriebe gegen Ihre eigene Rohrbaureihe und die Stillstandskosten mit dem ROI-Rechner ab und bestätigen Sie die Einzelheiten, bevor Sie schneiden. Wie bei allen Arbeiten an Prozessleitungen: sperren Sie die Leitung ab, machen Sie sie drucklos und befolgen Sie die Betriebsanleitung der Maschine sowie die Sicherheitsvorschriften des Standorts.