Das Kaltschneiden von Rohren ist die flammenlose, mechanische Art, ein Rohr an Ort und Stelle zu trennen und anzufasen: Eine Split-Frame-Maschine spannt sich um das Rohr und arbeitet mit einem Schneidwerkzeug statt mit einer Flamme durch die Wand. Da keine Hitze entsteht, gibt es keine Wärmeeinflusszone – so kann an unter Betrieb stehenden oder gefährlichen Leitungen gearbeitet werden.
Für Instandhaltungsingenieure und Rohrschlosser sind die eigentlichen Kosten eines Schnitts selten der Schnitt selbst – es ist die Stillstandzeit drumherum. Ein Rohrstück in die Werkstatt zu schicken, auf eine Heißarbeitserlaubnis zu warten oder nach einem Brennschnitt den thermischen Verzug zu richten, kostet jeweils Stunden oder Tage. Eine Rohrkaltschneidmaschine spart diese Schritte, indem sie in der Leitung arbeitet.
Bezugspunkt in diesem gesamten Leitfaden sind die Maucotools SFM-Maschinen – orbitale Split-Frame-Werkzeuge für den tragbaren Einsatz durch einen einzigen Bediener an Rohren von 2 bis 60 Zoll Außendurchmesser. Das Prinzip ist bei jeder Größe dasselbe: Die Maschine wird an das Rohr gespannt, nicht das Rohr an eine Maschine.
Was Kaltschneiden von Rohren ist – und warum flammenlos entscheidend ist
Kaltschneiden ist mechanisches Schneiden. Eine gehärtete Wendeschneidplatte trägt die Rohrwand ab, während die Maschine um das Rohr rotiert – genauso, wie eine Drehmaschine Metall abträgt. Es gibt keine Flamme und keinen Plasmalichtbogen und keinen Verbrauch von Gas oder Trennscheiben zu verwalten. Der Schnitt entsteht allein durch die Schnittkraft.
Die Flammenlosigkeit ist auf einer laufenden Anlage der entscheidende Punkt. Ein Brenn- oder Plasmaschnitt erzeugt eine Wärmeeinflusszone (WEZ), in der sich das Gefüge des Metalls nahe dem Schnitt verändert, und er kann das Rohr unrund verziehen. Das Kaltschneiden hinterlässt keine WEZ und keinen thermischen Verzug, sodass das Rohr maßhaltig bleibt und das angrenzende Metall seine Eigenschaften behält.
Ohne Zündquelle und ohne Funken lässt sich das Kaltschneiden in unter Betrieb stehenden und gefährlichen Bereichen einsetzen, in denen Heißarbeiten eingeschränkt oder verboten sind – noch in Betrieb befindliche Prozessleitungen, Raffinerien und Bereiche mit explosionsfähiger Atmosphäre. Deshalb ist es im Öl- und Gassektor ein Standardverfahren für Rohrreparaturen und Einbindungen (Tie-ins).
Eine Split-Frame-Kaltschneidmaschine erledigt zudem zwei Arbeiten in einem Durchgang. Sie schneidet das Rohr und bearbeitet gleichzeitig die Schweißfase, sodass das Rohr das Werkzeug bereits schweißfertig verlässt – gleichmäßig, rechtwinklig und sauber genug, um die Anforderungen der Durchstrahlungsprüfung zu erfüllen. Es gibt keine zweite Aufspannung und kein Anschleifen der Fase von Hand.
Wie eine Rohrkaltschneidmaschine funktioniert
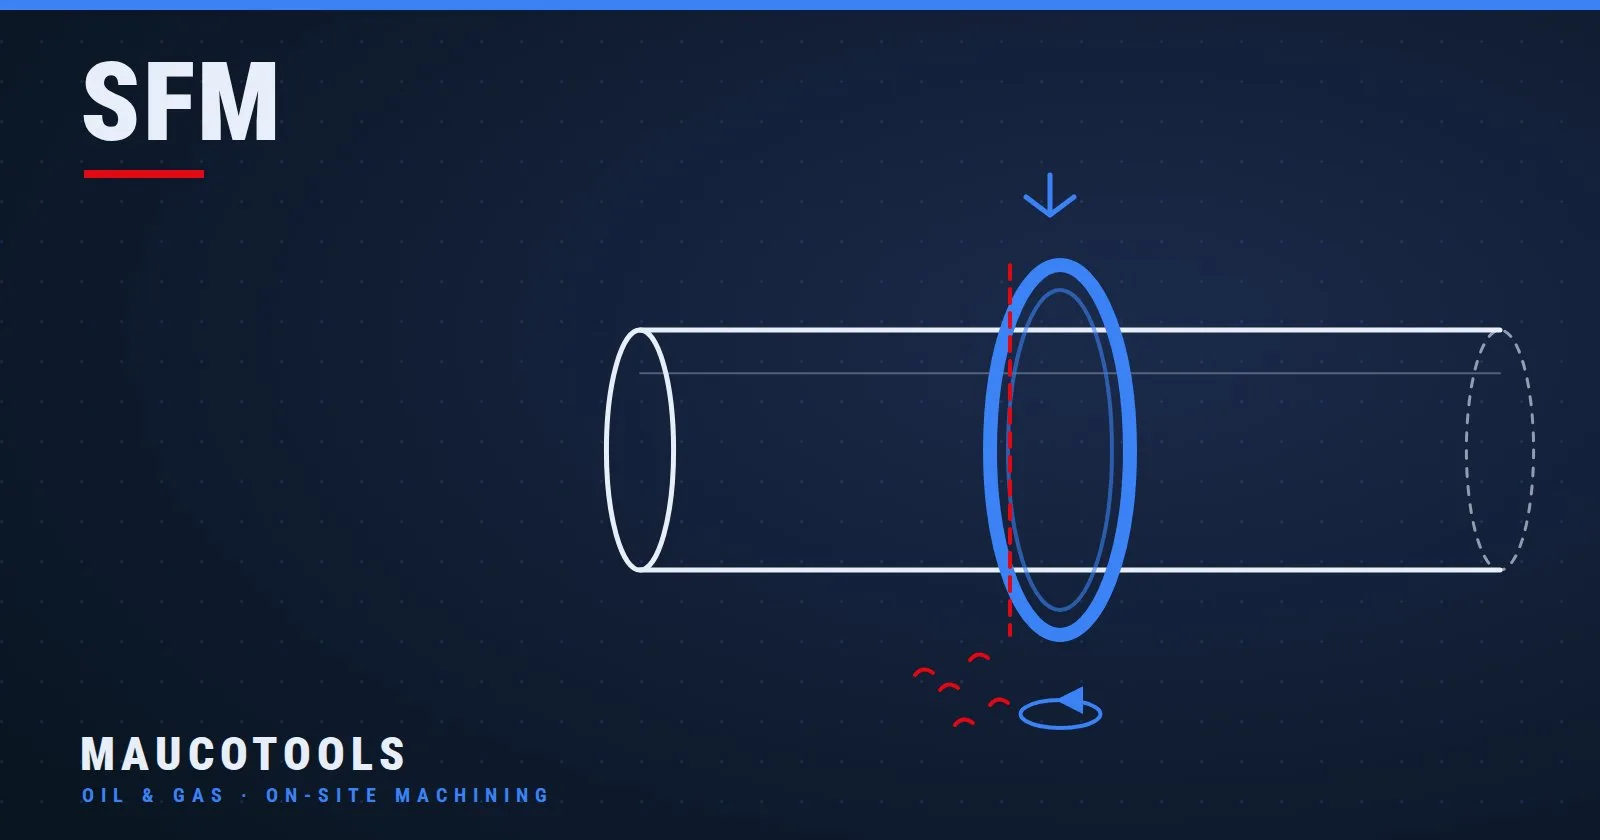
Eine Rohrkaltschneidmaschine ist als geteilter Rahmen (Split Frame) aufgebaut, auch Clamshell genannt. Der Rahmen klappt in zwei Hälften auf, umschließt ein Rohr, das bereits in der Leitung liegt, und schließt sich wieder zu einem vollständigen Ring. Es muss nichts über ein Rohrende gefädelt werden, daher lässt sie sich an beidseitig fest eingebundenen Strängen montieren.
Einmal gespannt und zentriert, arbeitet die Maschine orbital. Ein rotierender Ring führt die Schneidplatten über den gesamten Umfang, während ein Vorschubmechanismus sie stetig in die Wand treibt. Jede Umdrehung nimmt einen kontrollierten Span, bis das Werkzeug die Wand vollständig durchtrennt – ein Zerspanungsvorgang, kein Bruch.
Dass das Schneidwerkzeug auf dem Ring sitzt und nicht das Rohr in einem Futter, macht das Verfahren tragbar und vor Ort einsetzbar. Die orbitalen Split-Frame-Rohrtrennmaschinen der SFM-Reihe spannen sich an das Rohr selbst, sodass sich das Rohr nie bewegt – kein Ausbauen, kein Verschicken, kein nachträgliches Ausrichten.
Derselbe Ring kann neben dem Trennwerkzeug ein Fasenwerkzeug tragen, und so liefert ein einziger Durchgang sowohl den Schnitt als auch die Schweißnahtvorbereitung. Für eine reine Anfasarbeit an einem bereits geschnittenen Rohrende ist das eigens dafür vorgesehene Werkzeug eine tragbare Rohranfasmaschine – die Maucotools PBM – während die SFM die Wahl ist, wenn derselbe Durchgang zugleich schneiden und anfasen muss.
Die richtige Rohrkaltschneidmaschine wählen: Größe nach Außendurchmesser
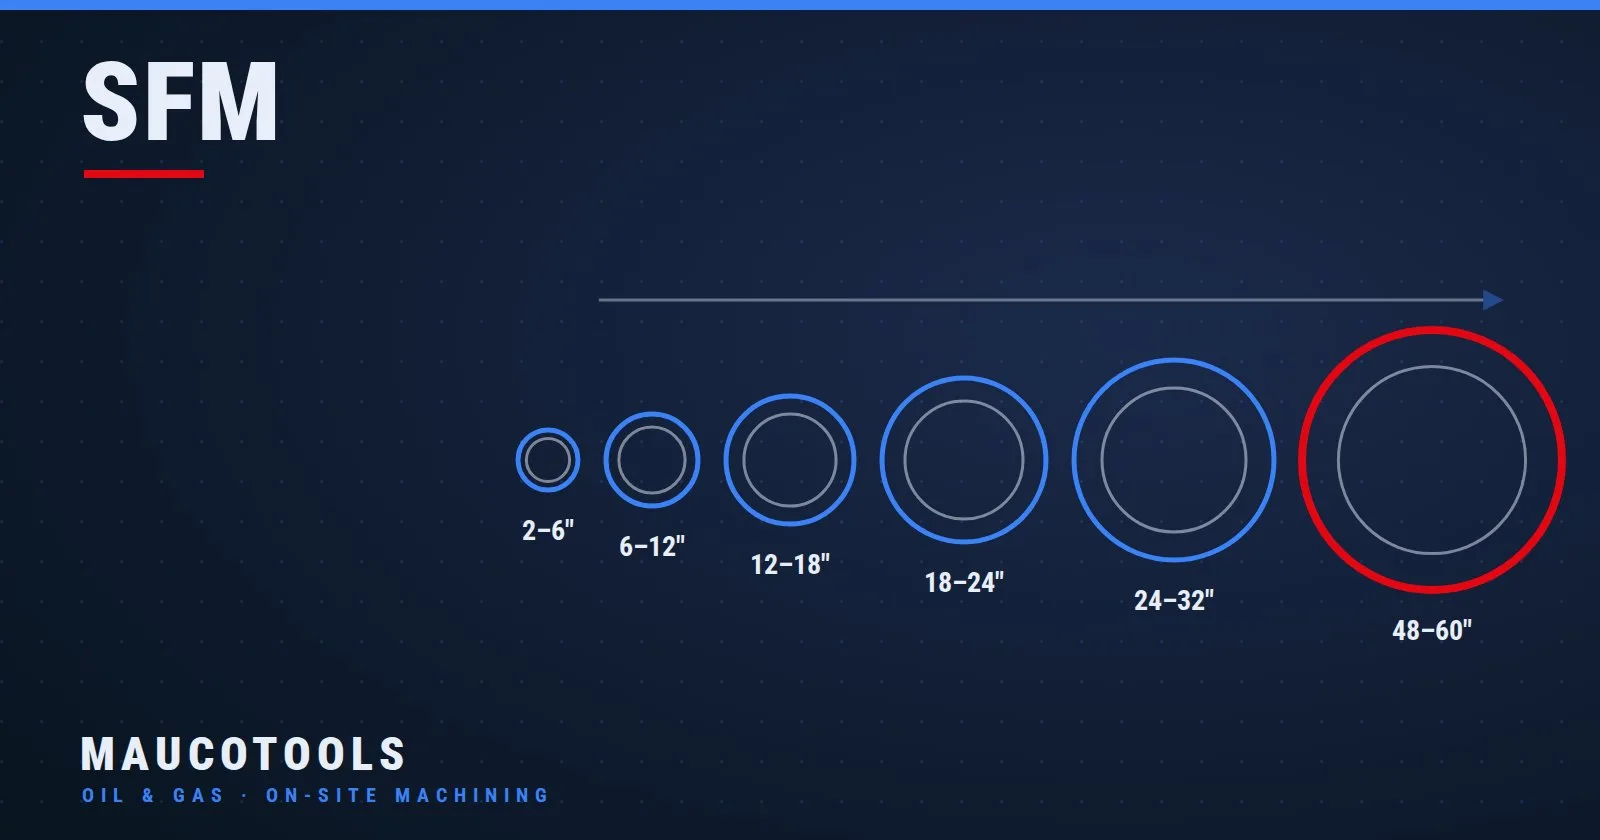
Die erste Frage der Auslegung ist bei jeder Rohrkaltschneidmaschine der Außendurchmesser (OD), nicht die Nennweite. Der geteilte Rahmen muss zum tatsächlichen OD des Rohrs passen, das er umspannt. Die SFM-Reihe deckt mit sechs Modellen 2 bis 60 Zoll ab, jedes für ein Durchmesserband ausgelegt:
- SFM-26 — OD 2 bis 6 in (Spannbereich 50.8–152.4 mm)
- SFM-612 — OD 6 bis 12 in
- SFM-1218 — OD 12 bis 18 in
- SFM-1824 — OD 18 bis 24 in
- SFM-2432 — OD 24 bis 32 in
- SFM-4860 — OD 48 bis 60 in
Das Gewicht steigt mit der Größe, was ins Gewicht fällt, wenn ein einzelner Techniker die Maschine trägt und montiert, mitunter in der Höhe. Die SFM-26 hat ein Nettogewicht von 17.5 kg (38.5 lb) und ist wirklich von einem einzigen Bediener tragbar; die SFM-612 liegt bei rund 24 kg, die SFM-1218 bei etwa 38 kg und die SFM-1824 bei etwa 48 kg. Für die größeren Rahmen ist in der Regel ein Hebekonzept nötig.
Als Anhaltspunkt: Das kleinste Modell – die SFM-26 – spannt Rohre von 50.8 bis 152.4 mm (2 bis 6 in), dreht je nach Antrieb mit etwa 34 bis 37 rpm und läuft mit einem pneumatischen Motor mit 4 HP, einem elektrischen mit 1.5 kW oder einem hydraulischen Drehstrommotor mit 5 HP. Die größeren Modelle bieten dieselben drei Antriebe, ausgelegt auf die größeren Durchmesser, die sie bearbeiten.
Modell, Antrieb und Werkzeug für eine bestimmte Leitung abzustimmen, gelingt am schnellsten mit dem Maucotools Konfigurator, der die SFM-Reihe auf den von Ihnen eingegebenen Außendurchmesser und die Einsatzbedingungen eingrenzt.
Pneumatisch, elektrisch oder hydraulisch: den Antrieb wählen
Jedes SFM-Modell gibt es in drei Antriebsvarianten, und die Wahl richtet sich mehr nach dem Einsatzort als nach der Maschine. Eine manuelle SFM gibt es nicht – Drehung und Vorschub sind stets angetrieben, denn eine Rohrwand von Hand zu durchtrennen, ist weder genau noch sicher.
- Pneumatisch — die übliche Wahl in Raffinerien und an Leitungen mit entzündlicher Atmosphäre: Druckluftmotoren eignen sich für explosionsgefährdete Bereiche und stecken Staub und Feuchtigkeit weg. Sie brauchen einen Kompressor mit ausreichender Liefermenge.
- Elektrisch — praktisch, wo sauberer Drehstrom verfügbar ist und die Atmosphäre nicht als explosionsgefährdet eingestuft ist; leise und gleichmäßig.
- Hydraulisch — die höchste Leistungsdichte, bevorzugt bei großen Durchmessern und starken Wandstärken und offshore verbreitet, wo bereits ein Hydraulikaggregat läuft.
Kaltschneiden vs. Heißschneiden vs. Versand in die Werkstatt
Das Kaltschneiden verdient sich seinen Platz im Vergleich. Bei einer Reparatur oder Einbindung sind die drei realistischen Optionen: das Rohr kalt in der Leitung schneiden, es heiß mit Flamme oder Plasma schneiden oder ein Rohrstück heraustrennen und in eine Werkstatt schicken. Jede bringt andere Kosten mit sich.
Kaltschneiden in der Leitung
Das Rohr bleibt, wo es ist. Keine Heißarbeitserlaubnis, keine WEZ, kein thermischer Verzug, und die Fase kommt fertig bearbeitet und schweißbereit heraus. In den kleineren Größen ist die Maschine tragbar und von einem einzigen Bediener zu führen. Der Kompromiss sind die Rüstzeit zum Spannen und Zentrieren sowie das Abstimmen des Rahmens auf den OD.
Heißschneiden mit Flamme oder Plasma
Schnell einsatzbereit und mit wenig Vorrichtungsaufwand, aber es bringt Hitze mit sich: eine Wärmeeinflusszone, Verzug, der das Rohr unrund ziehen kann, sowie Schlacke oder Bart, der vor dem Schweißen abgeschliffen werden muss. Auf vielen Anlagen sind zudem eine Heißarbeitserlaubnis und eine Brandwache erforderlich – an einer in Betrieb befindlichen Kohlenwasserstoffleitung ein Ausschlusskriterium.
Ein Rohrstück für die Werkstatt heraustrennen
Eine Werkstattdrehmaschine liefert einen präzisen Schnitt, aber erst, nachdem das Rohr ausgebaut, transportiert, bearbeitet, zurücktransportiert und wieder eingebaut wurde. Das bedeutet Tage an Stillstand und eine lange Kette der Handhabung – genau die Kosten, die eine tragbare Rohrkaltschneidmaschine beseitigen soll.
Das Muster ist beständig: Das Kaltschneiden tauscht wenige Minuten Rüstzeit gegen den Wegfall von Erlaubnisscheinen, Hitzeschäden und Transport. Bei einer Leitung, die wieder in Betrieb gehen muss, spricht dieser Tausch fast immer dafür, das Rohr dort zu bearbeiten, wo es liegt.
Häufige Fehler beim Rohrkaltschneiden
Die meisten Probleme beim Rohrkaltschneiden gehen auf Rüsten und Werkzeug zurück, nicht auf die Maschine selbst. Das sind die Fehler, die am häufigsten auftreten:
- Auslegung nach Nennweite statt nach OD. Der Rahmen spannt die Außenseite des Rohrs, und ein Rohr mit 6 Zoll Nennweite hat nicht 6 Zoll OD. Prüfen Sie den gemessenen Außendurchmesser, bevor Sie das Modell wählen.
- Den Zentriervorgang überspringen. Ist die Maschine nicht konzentrisch zum Rohr, wandert der Schnitt und der Fasenwinkel variiert über den Umfang. Die Zeit, die Sie in das rechtwinklige Ausrichten des Rahmens stecken, kommt als schweißfertige Naht zurück.
- Den Antrieb zu schwach auslegen. Ein Druckluftmotor mit zu geringer Liefermenge oder der falsche Antrieb für eine starke Wandstärke bleibt stehen und rattert. Stimmen Sie den Antrieb – pneumatisch, elektrisch oder hydraulisch – auf Rohr und Einsatzort ab.
- Zu aggressiv vorschieben. Kaltschneiden ist eine Folge kontrollierter Späne, kein einzelner tiefer Einstich. Ein erzwungener Vorschub überlastet die Schneidplatten, verdirbt die Oberfläche und verkürzt die Werkzeugstandzeit.
- Die Schneidplatten vernachlässigen. Stumpfe oder ausgebrochene Platten sind die übliche Ursache für eine raue Fase. Diese Werkzeuge zum Rohrkaltschneiden sind Verschleißteile – der Schnitt ist nur so sauber wie die Schneide.
Schritt für Schritt: ein Rohr in der Leitung kalt schneiden
Die Abfolge ist kurz, und das meiste Können steckt im Rüsten:
- Messen Sie den Rohr-OD und bestätigen Sie ihn, wählen Sie dann das SFM-Modell, dessen Band ihn abdeckt, und den Antrieb, der zum Einsatzort passt.
- Isolieren und bereiten Sie die Leitung gemäß der Vorschrift vor Ort vor. Das Kaltschneiden beseitigt die Zündgefahr, doch die Leitung muss dennoch planmäßig gehandhabt werden.
- Öffnen Sie den geteilten Rahmen, setzen Sie ihn rechtwinklig an der Schnittlinie auf das Rohr und schließen Sie ihn zu einem vollständigen Ring.
- Zentrieren und richten Sie die Maschine so aus, dass der Ring konzentrisch zum Rohr läuft, und legen Sie dann die Schnittposition zusammen mit Fasenwinkel und Steg fest.
- Schließen Sie den Antrieb an – Luft, Strom oder Hydraulik – und stellen Sie Vorschub und Drehzahl auf Rohrwerkstoff und Wandstärke ein.
- Lassen Sie die Maschine orbital laufen und das Werkzeug kontrollierte Durchgänge nehmen, bis es die Wand durchtrennt und die Fase fertigstellt.
- Stoppen Sie den Vorschub, öffnen Sie den Rahmen, nehmen Sie die Maschine ab und prüfen Sie Schnitt und Fase vor dem Zusammenbau und dem Schweißen.
Das Kaltschneiden hält die Flamme vom Arbeitsplatz fern, doch unter Betrieb stehende und unter Druck stehende Leitungen bergen eigene Gefahren: Befolgen Sie stets die Freischaltverfahren vor Ort und die Betriebsanleitung der Maschine.
Rohrkaltschneiden: häufig gestellte Fragen
Was ist eine Rohrkaltschneidmaschine?
Eine Rohrkaltschneidmaschine ist ein Werkzeug mit geteiltem Rahmen (Split Frame) bzw. Clamshell, das sich um ein in der Leitung liegendes Rohr spannt und mit einem Schneidwerkzeug statt einer Flamme durch die Wand arbeitet. Sie schneidet und fast das Rohr an Ort und Stelle an – ohne Hitze, ohne Wärmeeinflusszone und ohne Verbrauch von Gas oder Trennscheiben.
Gibt es eine manuelle Version der SFM?
Nein. Jede SFM ist angetrieben – pneumatisch, elektrisch oder hydraulisch. Drehung und Vorschub übernimmt ein Motor, weil das präzise Durchtrennen einer Rohrwand und das Bearbeiten einer gleichmäßigen Fase eine kontrollierte, angetriebene Drehung statt Handkraft erfordert.
Welche Rohrgrößen lassen sich kalt schneiden?
Die SFM-Reihe deckt Außendurchmesser von 2 bis 60 Zoll mit sechs Modellen ab, von der SFM-26 (2 bis 6 in) bis zur SFM-4860 (48 bis 60 in). Das richtige Modell ist jenes, dessen Durchmesserband zum gemessenen OD des Rohrs passt.
Kann man ein Rohr schneiden, das noch in Betrieb ist?
Das Kaltschneiden ist flammen- und funkenfrei, weshalb es in unter Betrieb stehenden und gefährlichen Bereichen eingesetzt wird, in denen Heißarbeiten eingeschränkt sind. Ob eine bestimmte Leitung im laufenden Betrieb bearbeitet werden darf, hängt von den Freischalt- und Erlaubnisverfahren vor Ort ab – das Verfahren beseitigt die Zündquelle, nicht die Pflicht, die Sicherheitsregeln der Anlage einzuhalten.
Bereitet das Kaltschneiden auch die Schweißfase vor?
Ja. Eine Split-Frame-Kaltschneidmaschine schneidet und fast in einem Arbeitsgang an und hinterlässt eine gleichmäßige, schweißfertige Fase, die die Anforderungen der Durchstrahlungsprüfung erfüllt. Das erspart den separaten Schritt, die Fase nach dem Schnitt zu schleifen oder zu bearbeiten.
Beim Rohrkaltschneiden läuft es auf einen einfachen Tausch hinaus: eine tragbare Maschine an das Rohr spannen und es flammenlos an Ort und Stelle schneiden, statt Hitze an die Leitung zu bringen oder die Leitung in eine Werkstatt zu schleppen. Der Gewinn: keine Wärmeeinflusszone, eine schweißfertige Fase im selben Durchgang und eine Leitung, die in Stunden statt Tagen wieder in Betrieb ist.
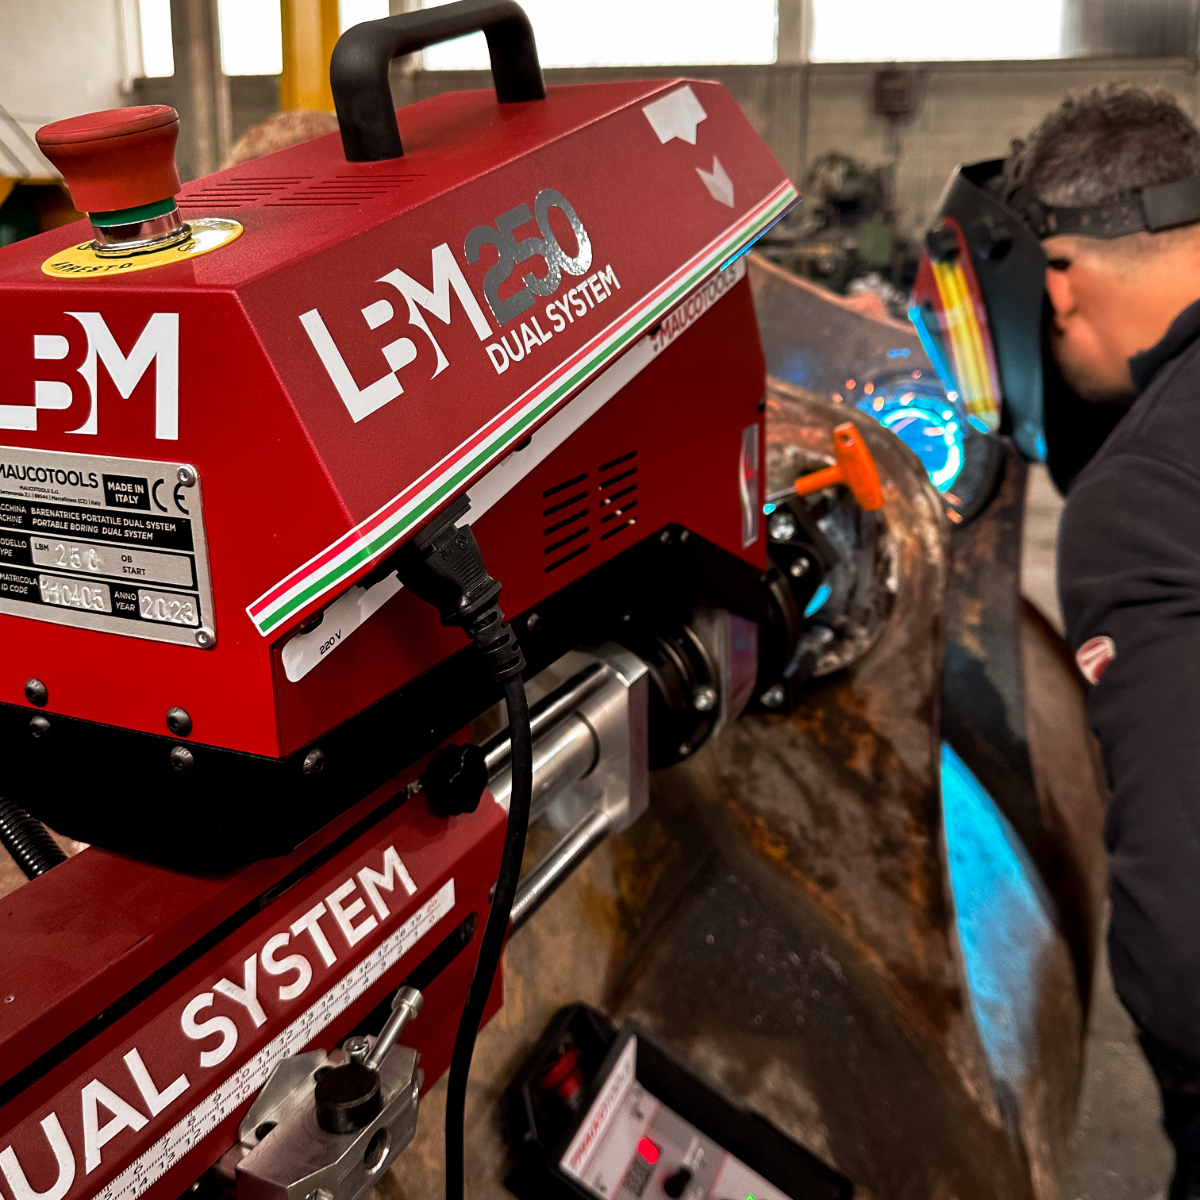
Dasselbe Vor-Ort-Prinzip zieht sich durch das gesamte tragbare Maucotools-Programm – von den SFM-Kaltschneidmaschinen bis zum Dual System Ausspindeln für verschlissene Sitze und Bohrungen. Das Bauteil dort zu bearbeiten, wo es sitzt, statt es zu bewegen, hält die Stillstandzeit niedrig.
Um die Stillstandzeit, die ein Kaltschnitt an Ihrer eigenen Leitung vermeidet, in Zahlen zu fassen, rechnen Sie die Werte vor Ihrer nächsten Einbindung oder Reparatur mit dem Maucotools ROI-Rechner durch.