La spianatura delle flange è la lavorazione della superficie di appoggio della guarnizione per eliminare rigature, vaiolature, corrosione o deformazioni e ripristinare la planarità e la finitura di cui la guarnizione ha bisogno per tenere. Eseguita in opera con una spianatrice portatile fissata alla flangia, evita di tagliare il tronchetto, spedirlo in officina e aspettarne il rientro.
L'intervento si presenta ovunque si aprano giunti bullonati: fermate di raffineria, revisioni di scambiatori di calore e recipienti in pressione, corpi di pompe e turbine, tubazioni offshore. La guarnizione è sempre la parte economica; quella costosa è un giunto che perde alla ripartenza e rimette la linea fuori servizio.
Cos'è la spianatura flange e quando una flangia ne ha bisogno
La spianatura flange (chiamata anche ripresa o rifacimento della faccia, o riparazione della faccia di tenuta) è un'operazione di tornitura eseguita sulla faccia di tenuta della flangia. Un utensile a punta singola percorre la faccia orbitando attorno all'asse della flangia e asporta un sottile strato di metallo, finché il danno sparisce e resta una superficie nuova e uniforme. Sulle flange a gradino (raised face) si lavora il gradino; sulle flange con giunto ad anello (ring joint) la lavorazione riguarda anche la cava dell'anello.
Una guarnizione tiene solo dove viene premuta. Qualsiasi difetto che attraversa la fascia di tenuta, o qualsiasi zona in cui la guarnizione non si carica in modo uniforme, diventa una via di perdita. I motivi più comuni per rifare la faccia di una flangia sono:
- Rigature radiali: graffi che corrono dal foro verso l'esterno, lasciati da utensili, detriti o da una rimozione frettolosa della vecchia guarnizione. Una rigatura radiale che attraversa la fascia di tenuta è il difetto più grave, perché apre una via diretta dall'interno all'esterno.
- Vaiolatura e corrosione: attacco localizzato della faccia, frequente in servizio umido, acido o chimico e sulle flange lasciate senza protezione durante le fermate lunghe.
- Erosione: metallo asportato dal fluido che sfugge da un giunto che ha già perso, tipica delle linee vapore e ad alta pressione.
- Deformazione: facce non più piane per i cicli termici, saldature nelle vicinanze, un serraggio disuniforme dei bulloni o urti durante la movimentazione.
- Finitura usurata o non adatta: rigatura schiacciata dalle guarnizioni precedenti, o una texture non adatta al tipo di guarnizione ora prescritto.
Se un difetto sia accettabile non si decide a occhio. ASME PCC-1, nell'Appendice D, dà indicazioni sulla planarità della faccia e sulle dimensioni e la posizione dei danni tollerabili, e la maggior parte delle procedure di impianto si basa su questi criteri. Quando un difetto è fuori dai limiti, la spianatura è la riparazione normale, purché resti materiale sufficiente.
Quanto metallo si possa asportare è una decisione di progetto (spessore minimo, classe di pressione della flangia, altezza del gradino), non di lavorazione. Quando il danno è troppo profondo, la faccia si può prima ricostruire con riporto di saldatura e poi lavorare a quota, con la stessa logica in due fasi descritta nella guida al riporto di saldatura sulle sedi usurate.
Lavorazione delle flange in opera o in officina
La strada tradizionale per una flangia danneggiata è smontare il componente, mandarlo in un'officina meccanica, spianarlo al tornio o alla giostra e rimontarlo. Per una valvola sciolta o un tronchetto corto può funzionare. Per una flangia saldata a un recipiente, alla testata di uno scambiatore o a una linea che non si può tagliare, non è un'opzione. Anche dove è possibile, comporta costi che non compaiono mai nel preventivo di lavorazione:
- smontaggio, sollevamento e spesso taglio e risaldatura delle tubazioni, con i controlli e le prove che ne seguono;
- trasporto da e verso l'officina, più il tempo di attesa in coda;
- l'impianto che aspetta il pezzo: un fermo che di solito costa molto più della lavorazione stessa;
- il rimontaggio, con nuovi problemi di allineamento.
La lavorazione delle flange in opera rovescia la logica: è la macchina ad andare alla flangia. Una spianatrice portatile si fissa direttamente sul componente nella sua posizione di montaggio e la faccia viene lavorata dove si trova, spesso mentre attorno proseguono gli altri lavori della fermata. È lo stesso principio della barenatura in opera: portare la lavorazione al pezzo invece del pezzo alla macchina.
Casi tipici: flange di linea, valvole e bocchelli durante le fermate oil & gas e petrolchimiche; scambiatori di calore, recipienti in pressione, pompe e turbine nelle centrali e negli impianti di processo; tubazioni navali e offshore. L'officina resta la scelta sensata quando il pezzo è già fuori dall'impianto o c'è un ricambio a magazzino.
Come lavora una spianatrice orbitale per flange
Una spianatrice per flange è un tornio rovesciato. Invece del pezzo che gira contro un utensile fermo, il pezzo resta fermo e l'utensile gli orbita attorno. A farla funzionare sono tre elementi:
- Un asse fisso. La macchina si blocca sulla flangia e il bloccaggio definisce l'asse di rotazione, concentrico alla flangia.
- Un braccio rotante. Il braccio porta il portautensile e ruota attorno a quell'asse, facendo passare l'utensile su tutta la faccia di tenuta.
- Un avanzamento radiale. A ogni giro l'utensile si sposta di un passo piccolo e costante lungo il braccio, verso il centro o verso l'esterno.
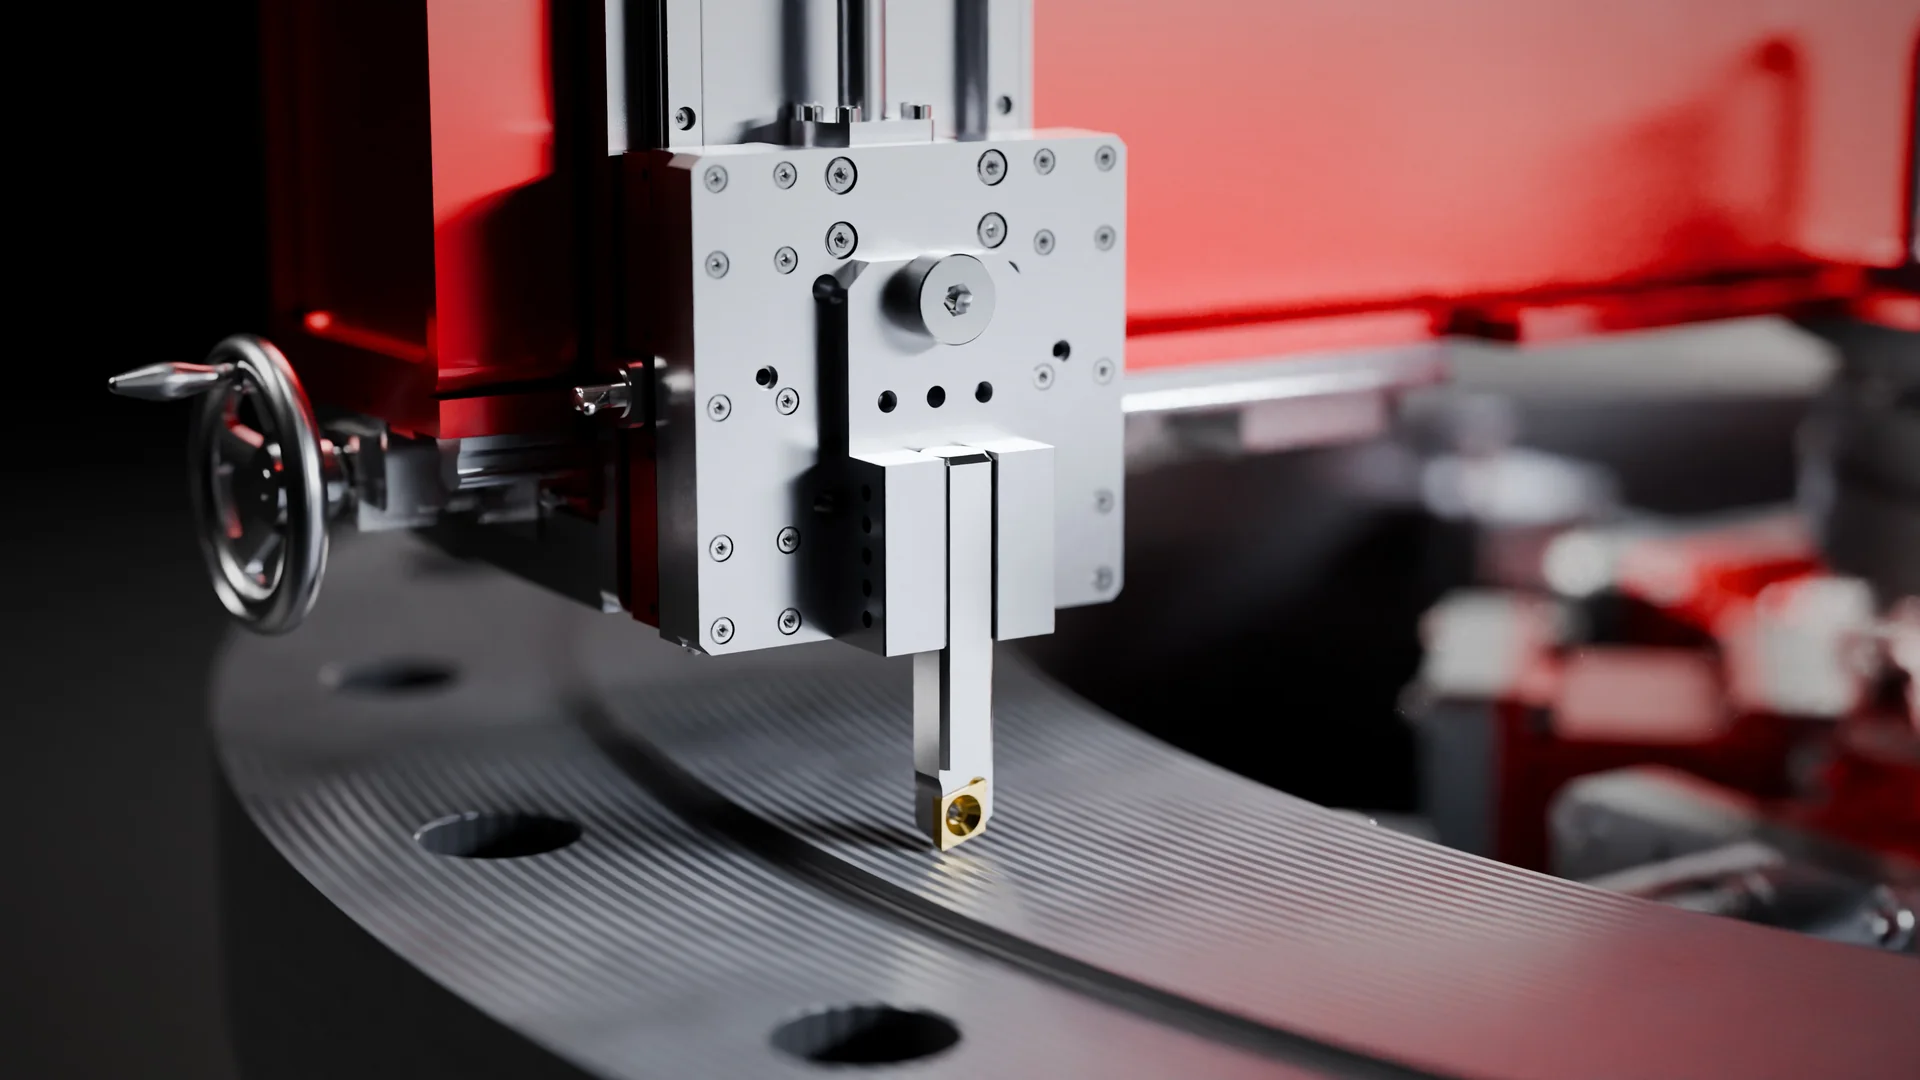
La rotazione combinata con un avanzamento radiale costante per giro traccia sulla faccia una spirale continua. È la finitura rigata a spirale, detta fonografica perché ricorda il solco di un disco in vinile. Avanzamento per giro, geometria dell'inserto e rigidezza del montaggio determinano passo e profondità della spirale, e quindi la rugosità della faccia finita.
Raramente la macchina deve asportare molto metallo; deve asportarlo in modo uniforme, su un piano perpendicolare all'asse della flangia.
Montaggio interno (ID mount) o esterno (OD mount)
Le spianatrici per flange si distinguono soprattutto per il punto da cui prendono il riferimento.
- Montaggio interno (ID mount): la macchina si blocca dentro il foro della flangia. Il foro diventa l'asse di rotazione, quindi la macchina si centra sulla flangia stessa e non serve costruire alcun riferimento esterno. Il montaggio è compatto e funziona bene negli spazi stretti.
- Montaggio esterno (OD mount): la macchina si fissa attorno all'esterno della flangia, o su un telaio che la scavalca. È una soluzione usata dove il foro non è accessibile, a costo di più spazio attorno alla flangia e di più lavoro per centrare la macchina.
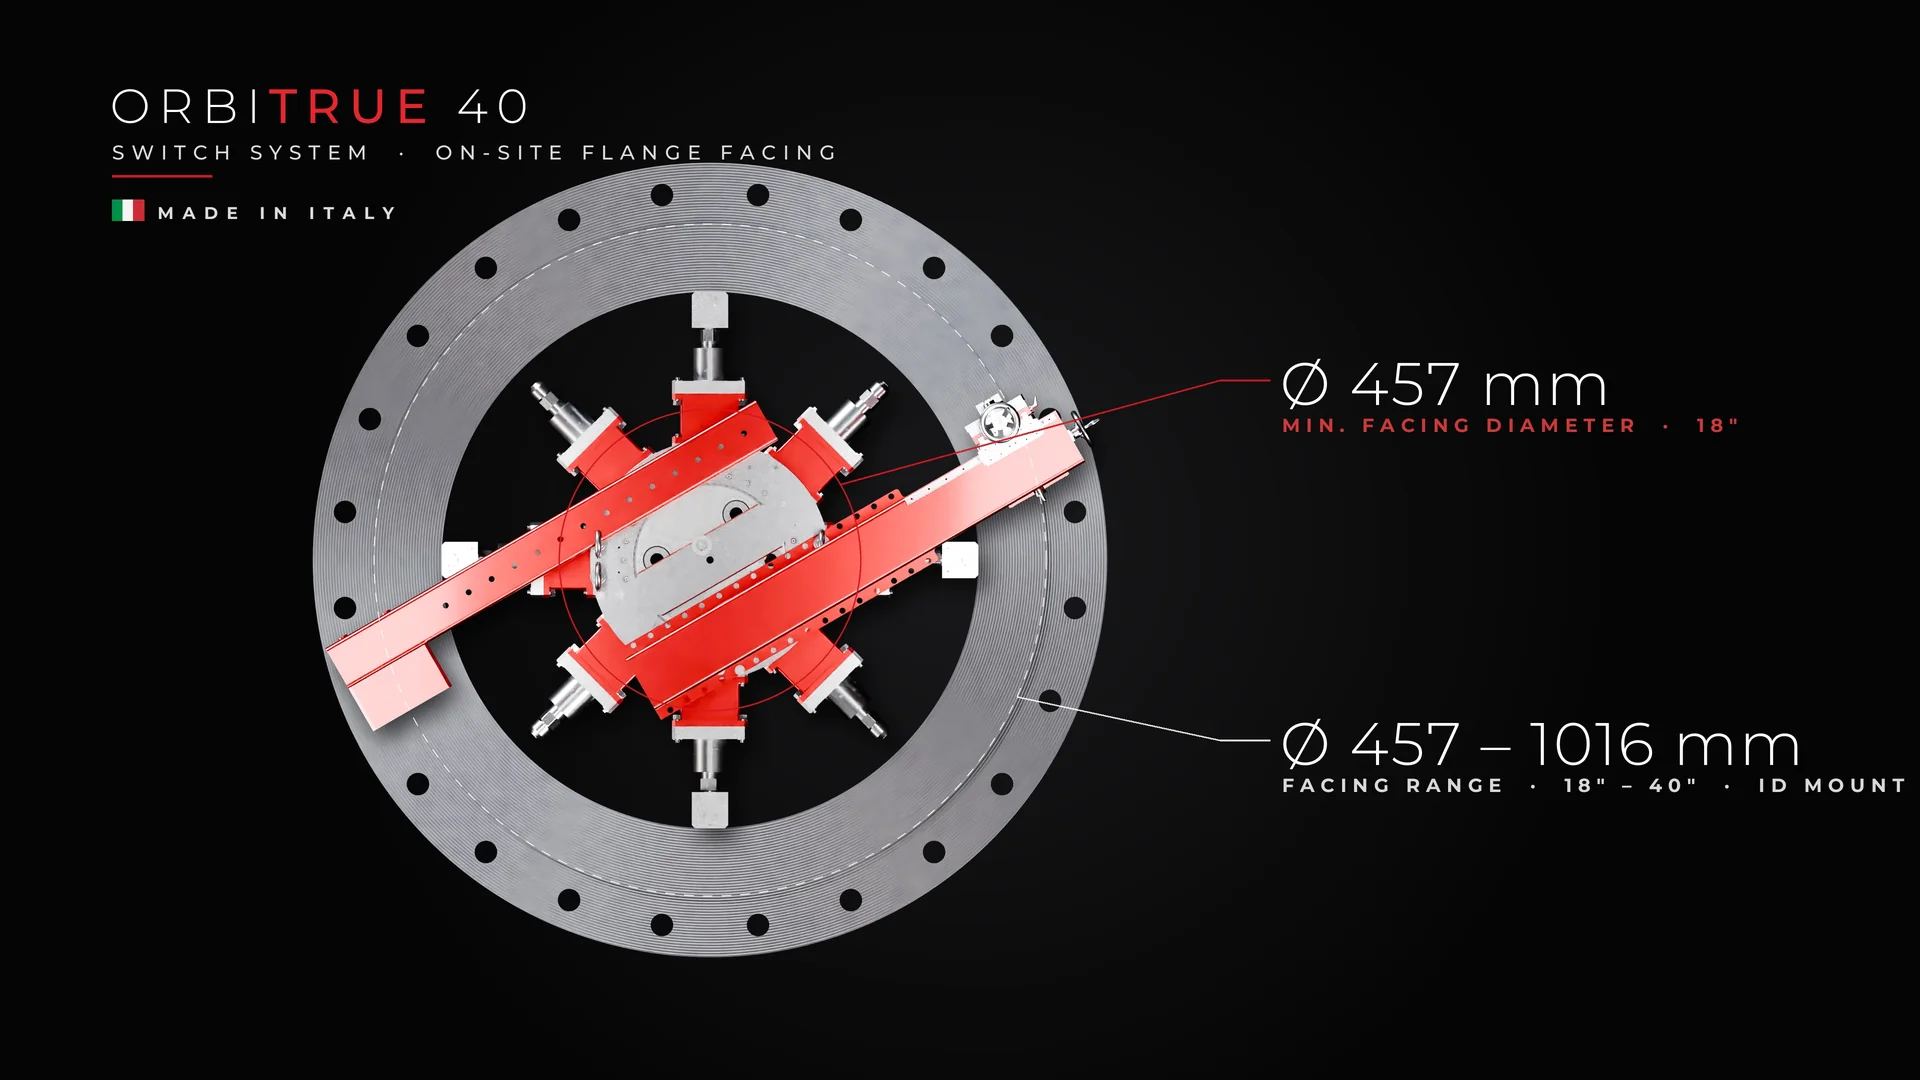
Tutte le spianatrici per flange ORBITRUE di Maucotools sono a montaggio interno: la macchina si blocca nel foro della flangia, che diventa l'asse di rotazione, quindi non c'è un riferimento esterno da preparare prima di lavorare.
Finitura della faccia della flangia: cosa dicono le norme
La finitura non è un fatto estetico. Una guarnizione tiene perché viene premuta nella texture della faccia: i solchi della spirale mordono una guarnizione morbida e la trattengono in posizione. I riferimenti più citati per le flange rilavorate sono:
- Flange a gradino (raised face), ASME B16.5: la scelta comune è una finitura rigata, concentrica o a spirale, con rugosità di 3,2–6,3 µm Ra (125–250 µin).
- Cave per giunto ad anello (RTJ), ASME B16.5 §6.4.5.2: la finitura delle pareti laterali della cava non deve superare 1,6 µm Ra (63 µin), perché l'anello metallico tiene sui fianchi della cava.
- Altre guarnizioni e altre norme: alcuni tipi di guarnizione richiedono una finitura diversa, quindi la scheda della guarnizione conta quanto il disegno della flangia.
La macchina realizza la finitura; non la decide. Finitura richiesta e criteri di accettazione li stabiliscono il proprietario o il progettista dell'impianto e il costruttore della guarnizione da installare. Prima di lavorare va confermato che cosa è richiesto, in Ra o come descrizione della finitura, e come verrà misurato.
Per le flange con giunto ad anello, su ORBITRUE 40 e ORBITRUE 80 è disponibile su richiesta un kit per cave RTJ, così la cava dell'anello si può ripassare in opera con la stessa macchina usata sulla faccia.
Spianatura flange in opera: la procedura passo per passo
Le procedure di sito variano, ma un intervento ben condotto segue questa sequenza.
- Ispezione e misura. Pulire la faccia, mappare i difetti (posizione, profondità, orientamento), verificare planarità e spessore residuo e concordare con il proprietario quanto materiale si può asportare.
- Isolamento e permesso. La linea o l'apparecchiatura viene isolata, drenata, bonificata e consegnata con il permesso di lavoro del sito. Nelle aree classificate il permesso definisce anche quali attrezzature e azionamenti sono ammessi.
- Preparazione. Rimuovere residui di guarnizione, calamina e bave da faccia e foro, e proteggere il foro e le parti interne dai trucioli.
- Montaggio e centratura. Bloccare la macchina nel foro, verificare che giri concentrica e che il percorso dell'utensile sia parallelo alla faccia, poi impostare la corsa radiale in modo da coprire tutta la fascia di tenuta. È la fase da non affrettare.
- Passate di sgrossatura. Passate leggere e regolari, finché il danno sparisce e la faccia è continua su tutta l'area di tenuta. Misurare tra una passata e l'altra invece di asportare più metallo del necessario.
- Passata di finitura. Con un inserto affilato e l'avanzamento impostato per la finitura richiesta, eseguire la passata finale in un'unica corsa continua, senza fermarsi a metà faccia.
- Controlli e documentazione. Verificare finitura, planarità e quote prima di smontare la macchina, così da poter ancora fare una passata di correzione, e registrare i risultati.
Controlli finali prima di montare la guarnizione
- Finitura: confronto con il Ra prescritto tramite rugosimetro o campione di confronto visivo, in più punti della fascia di tenuta. La spirale deve essere continua, senza vibrazioni, strappi o gradini.
- Planarità: misura sulla faccia secondo quanto richiede la procedura; ASME PCC-1 Appendice D è il riferimento abituale per l'accettazione.
- Difetti residui: nessun segno radiale deve attraversare ancora la fascia di tenuta.
- Quote: spessore residuo, altezza del gradino e, sulle flange RTJ, la cava.
- Registrazioni: foto prima e dopo, misure, materiale asportato, finitura ottenuta e firma di accettazione.
Una faccia perfetta può comunque perdere se i bulloni sono serrati male. La stessa fermata che richiede la spianatura richiede quasi sempre anche un serraggio controllato: guarnizione nuova, prigionieri puliti e lubrificati e una procedura definita. L'articolo sulla sequenza di serraggio delle flange tratta la sequenza a croce, le passate e la verifica finale.
Manuale o motorizzata: come scegliere spianatrice e taglia
Due domande restringono la scelta: quanto è grande la flangia e quale energia è disponibile dove si trova.
Taglia: si parte dal diametro di spianatura
La macchina deve coprire tutta la fascia di tenuta della flangia più grande del lavoro e bloccarsi nel suo foro. Nella famiglia ORBITRUE il numero del modello è il diametro massimo di spianatura in pollici. La famiglia comprende sei taglie da 1" a 80" (Ø 25–2032 mm); tre sono a catalogo oggi e le altre sono in arrivo:
- ORBITRUE 19 Manual: si blocca in fori Ø 25–152 mm (1"–6") e spiana Ø 25–482 mm (1"–19"), con un ingombro di 331 × 191 mm.
- ORBITRUE 40: spiana Ø 457–1016 mm (18"–40"), bloccata con bracci nel foro, in orizzontale o in verticale.
- ORBITRUE 80: spiana Ø 1016–2032 mm (40"–80"), con la stessa architettura della 40.
Manuale: nessuna alimentazione, compatta e rapida da montare
Una spianatrice manuale non richiede elettricità, aria compressa o oleodinamica: è la scelta naturale per le flange più piccole, le posizioni scomode e gli interventi brevi. Sui grandi diametri e con forti asportazioni una macchina motorizzata è più veloce e mantiene l'avanzamento più regolare.
La ORBITRUE 19 Manual ha avanzamento radiale a vite madre azionato da una manopola, lardoni in ottone registrabili e un inserto a fissaggio meccanico su un portautensile rigido, e lascia una finitura a spirale continua (fonografica). Viene fornita in valigetta con il manuale, la dichiarazione del costruttore e un certificato di collaudo. Non avendo sorgenti di innesco proprie, si usa nelle aree classificate con il permesso di lavoro del sito.
Motorizzata: avanzamento automatico e scelta dell'azionamento
Sulle flange più grandi l'avanzamento automatico mantiene regolare la spirale dal foro al diametro esterno. ORBITRUE 40 e 80 portano il braccio su un modulo rotante montato su una ralla di precisione, con avanzamento radiale automatico a ogni giro e possibilità di comando manuale. La testa portautensile è orientabile ±45°, quindi spianatura, smussatura e cianfrinatura si eseguono con un solo piazzamento. Gli azionamenti disponibili sono:
- Elettrico: motoriduttore epicicloidale; sulla ORBITRUE 80, 2,5 kW e fino a 80 giri/min. Per aree non classificate servite dalla rete elettrica.
- Pneumatico: per i siti in cui l'energia disponibile è l'aria compressa.
- Idraulico: alimentato da una centralina idraulica.
- CNC: versione a controllo numerico della stessa macchina.
Dove l'atmosfera è potenzialmente esplosiva, la scelta dell'azionamento è decisiva: le versioni pneumatica e idraulica di ORBITRUE 40 e 80 sono disponibili in esecuzione ATEX categoria 3 (zona 2), con categoria 2 (zona 1) su richiesta, mentre le versioni elettrica e CNC non sono destinate ad atmosfere potenzialmente esplosive. Entrambe le macchine sono inoltre costruite sulla piattaforma Switch System: con lo Switch Kit la spianatrice per flange si trasforma in una barenatrice per grandi diametri e viceversa, una soluzione adatta alle imprese che gestiscono entrambi i tipi di lavoro.
Domande frequenti
Che differenza c'è tra spianatura e ripresa della faccia di una flangia?
È la stessa lavorazione. «Spianatura» è il termine generale; «ripresa» e «rifacimento» della faccia si usano quando una faccia esistente e danneggiata viene riportata a una superficie sana e uniforme.
Si può spianare una flangia senza smontarla dall'impianto?
Sì. Una spianatrice portatile a montaggio interno si blocca nel foro della flangia e lavora la faccia nella sua posizione di montaggio. L'apparecchiatura va comunque isolata e consegnata con il permesso di lavoro del sito.
Quale finitura deve avere una flangia rilavorata?
Per le flange a gradino ASME B16.5 la scelta comune è una finitura rigata concentrica o a spirale da 3,2–6,3 µm Ra (125–250 µin); le pareti laterali delle cave RTJ non devono superare 1,6 µm Ra (63 µin). Il requisito definitivo lo stabiliscono il proprietario o il progettista dell'impianto e il costruttore della guarnizione.
Quanto materiale si può asportare dalla faccia di una flangia?
Non esiste un valore universale. Dipende dal progetto della flangia, dalla sua classe di pressione e dallo spessore minimo, e lo decide il progettista o il proprietario. Si asporta solo quanto basta a eliminare il danno; se non basta, si ricostruisce con riporto di saldatura e si lavora di nuovo.
Cos'è la finitura fonografica di una flangia?
Un solco a spirale continua ottenuto con un avanzamento radiale costante per giro, che prende il nome dal solco di un disco: è la forma a spirale della finitura rigata usata sulle flange a gradino.
Si può usare una spianatrice per flange nelle aree ATEX?
Dipende dalla macchina e, sempre, dal permesso di lavoro del sito. La ORBITRUE 19 Manual non ha sorgenti di innesco proprie; ORBITRUE 40 e 80 sono disponibili in esecuzione ATEX categoria 3 (zona 2) pneumatica e idraulica, categoria 2 su richiesta. Le versioni elettrica e CNC non sono destinate ad atmosfere esplosive.
La spianatura delle flange si riduce a poche decisioni nell'ordine giusto: se il danno è accettabile, quanto materiale si può asportare, quale finitura richiede la guarnizione e quale macchina raggiunge la faccia dove è installata. In opera, l'impianto aspetta il montaggio di una macchina invece di un pezzo in viaggio.
Per abbinare una macchina ai diametri delle proprie flange e alle energie disponibili in sito, si veda la famiglia ORBITRUE di spianatrici portatili per flange. Come per ogni intervento su apparecchiature in pressione, vanno seguite le procedure di isolamento e di permesso del sito e le istruzioni del costruttore.