La sequenza di serraggio flange è l'ordine con cui si serrano i bulloni di un giunto flangiato: a croce, in passate incrementali fino alla coppia target, con una passata circolare finale di verifica. Serve a comprimere la guarnizione in modo uniforme e a ottenere un precarico omogeneo: senza questo ordine, la coppia giusta da sola non garantisce la tenuta.
Su una flangia la guarnizione tiene solo se è schiacciata in modo omogeneo su tutta la circonferenza. Serrare i bulloni uno dopo l'altro, in senso orario e al valore pieno, la comprime da un lato e la lascia scarica dall'altro: la flangia si inclina, i primi bulloni perdono precarico mentre si serrano gli ultimi e il giunto trafila al primo transitorio termico.
Il costo dell'errore si vede alla pressatura. Una flangia che perde si riapre due volte: va isolata, depressurizzata e smontata; la guarnizione va sostituita, perché compressa in modo disuniforme non torna in sede; i prigionieri vanno ispezionati; poi si ricomincia da capo, con la linea a monte e a valle ferma nel frattempo.
Nella pratica Oil & Gas — raffinerie, pipeline, piattaforme, skid, flange di torri eoliche — la procedura di serraggio flangia segue uno schema consolidato, il cui riferimento di prassi è ASME PCC-1, la linea guida per l'assemblaggio dei giunti flangiati in pressione; i valori di coppia e precarico restano dati di progetto della singola giunzione.
Cos'è la sequenza di serraggio flange e perché la coppia da sola non basta
La sequenza di serraggio flange è l'insieme di tre regole: in quale ordine si serrano i bulloni (a croce, a coppie diametralmente opposte), in quanti passaggi si raggiunge la coppia target (passate incrementali) e come si chiude il lavoro (passata circolare di verifica). Il risultato cercato non è la coppia in sé, ma tre condizioni fisiche sul giunto.
- Precarico uniforme. Ogni tirante deve tirare con la stessa forza, entro la tolleranza della specifica. Un bullone più carico dei vicini li scarica e concentra lo sforzo in un solo punto.
- Guarnizione compressa in modo omogeneo. Spirometalliche, ring joint o piane, tutte richiedono una compressione progressiva e simmetrica per assestarsi senza schiacciamenti locali né zone scariche.
- Parallelismo delle flange. Le due facce devono avvicinarsi restando parallele: serrare un lato prima dell'altro le inclina, e il serraggio successivo non le raddrizza.
La coppia, anche quella giusta, è solo il mezzo con cui si prova a ottenere il precarico. Con il solo controllo di coppia la dispersione del precarico tra un bullone e l'altro è nell'ordine del ±25–30%, perché l'attrito sui filetti e sotto il dado varia da tirante a tirante. La sequenza e le passate riducono l'effetto di questa dispersione sul giunto, non la eliminano. Il quadro completo è nella guida completa al bolting idraulico.
Prima del serraggio: i controlli che decidono la tenuta
La preparazione vale più del serraggio stesso: questa è la checklist minima prima di montare la chiave sul primo dado.
- Prigionieri, dadi e filetti. Filetti puliti, senza ammaccature, corrosione o vernice; il dado deve scorrere a mano per tutta la lunghezza. Un prigioniero già snervato si sostituisce, non si recupera.
- Guarnizione nuova e centrata. Tipo e classe come da specifica, mai riutilizzata, centrata sulla faccia. Una guarnizione fuori asse è la prima causa di trafilamento su un lato solo.
- Facce delle flange. Pulite, senza rigature radiali né residui della guarnizione precedente. Le rigature oltre tolleranza si rilavorano, non si compensano con la coppia.
- Lubrificazione uniforme. Il lubrificante prescritto dalla specifica sui filetti e sotto la faccia del dado, su tutti i bulloni allo stesso modo. È il fattore K che lega coppia e precarico: cambiare lubrificante, o lubrificarne solo metà, cambia il precarico a parità di coppia, come spiegato nell'articolo sul calcolo della coppia di serraggio dei bulloni.
- Allineamento e parallelismo. Le flange si accostano senza usare i bulloni per tirarle in asse: un disallineamento di tubazione si corregge sui supporti, non con la chiave.
- Numerazione dei bulloni. Con il pennarello, secondo lo schema a croce per quel numero di fori. Su 24 o 32 tiranti, senza numeri la sequenza si perde già alla seconda passata.
- Coppia o precarico target. Un dato di progetto, non una scelta di cantiere: lo definiscono il progettista della flangia, il costruttore della guarnizione, l'OEM o la procedura applicabile. Il calcolatore coppia restituisce un valore indicativo per dimensionare l'utensile, non una specifica di serraggio.
La sequenza a croce (star pattern): come si numerano i bulloni
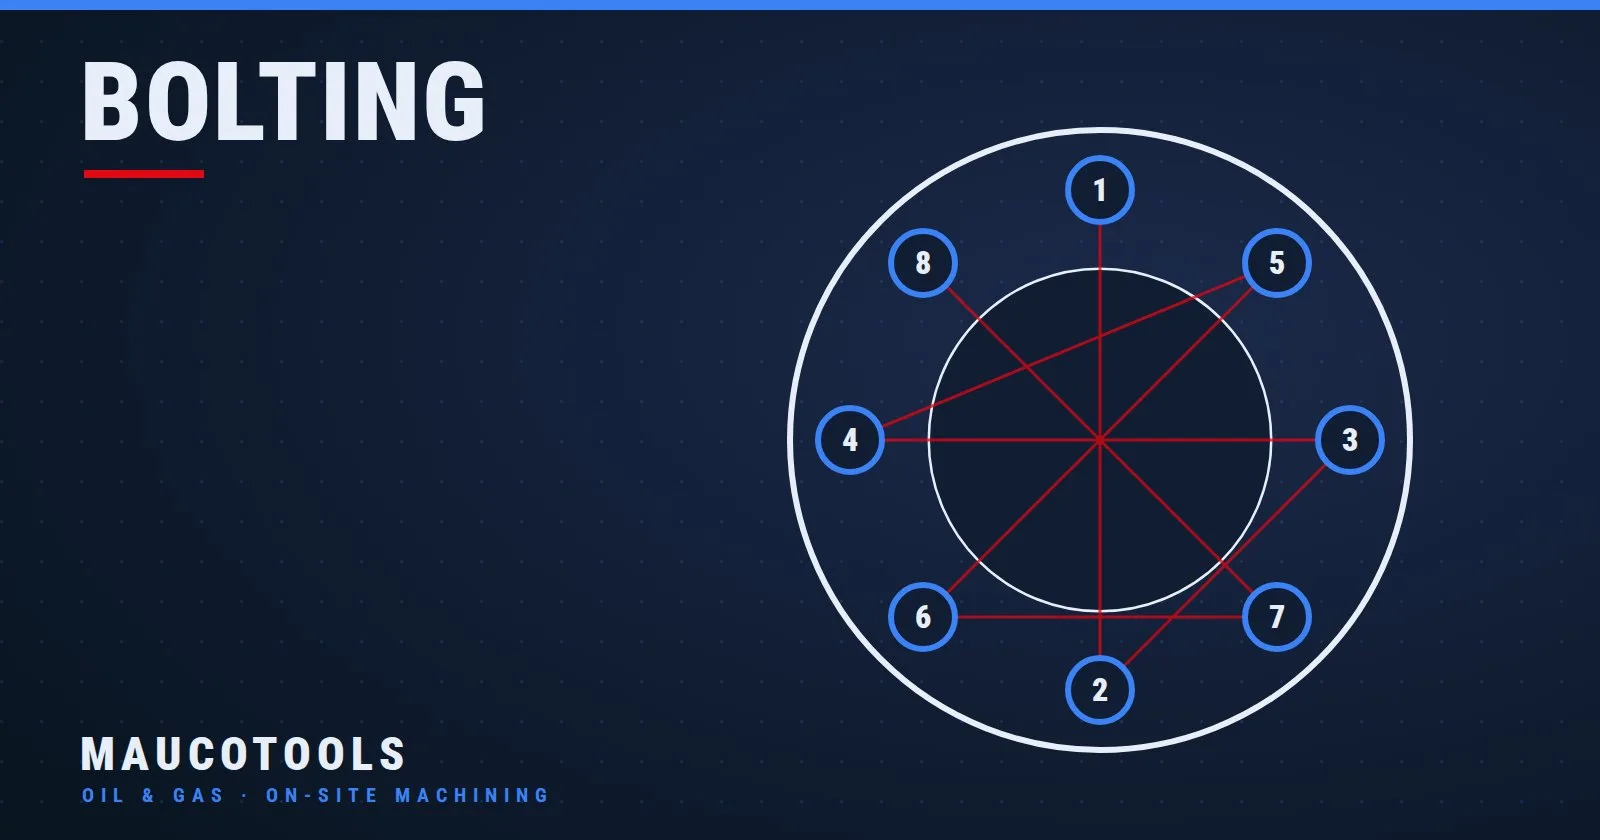
Il serraggio a croce stringe i bulloni a coppie diametralmente opposte, ruotando attorno alla flangia in modo che il carico si distribuisca simmetricamente. La logica è quella di una ruota d'auto: un bullone, poi quello di fronte, poi a 90°.
Il criterio di numerazione: si numerano i fori in senso orario da 1 a N; si serra il bullone 1 e il suo opposto (1 + N/2), poi il bullone a 90° e il suo opposto, poi i bulloni intermedi sempre a coppie opposte, finché la circonferenza è coperta.
- 8 fori: 1 – 5 – 3 – 7 – 2 – 6 – 4 – 8.
- 12 fori: 1 – 7 – 4 – 10 – 2 – 8 – 5 – 11 – 3 – 9 – 6 – 12.
- 16 fori: 1 – 9 – 5 – 13 – 3 – 11 – 7 – 15 – 2 – 10 – 6 – 14 – 4 – 12 – 8 – 16.
Con molti bulloni la croce classica diventa lunga da eseguire. Per queste flange ASME PCC-1 ammette pattern alternativi che raggruppano i bulloni per settori e riducono gli spostamenti, purché la simmetria del carico sia mantenuta. Il pattern, come la coppia, va scritto nella procedura di sito prima di iniziare, non deciso sul ponteggio.
Le passate incrementali: perché non si serra mai in un colpo solo
Portare il primo bullone al 100% della coppia target mentre gli altri sono ancora accostati a mano scarica tutto il carico su un punto della guarnizione e inclina la flangia. Per questo la coppia si raggiunge in almeno tre passate, ciascuna completa in sequenza a croce, più una di verifica.
- Passata di accostamento. Dadi accostati a mano, poi una prima passata a croce a coppia ridotta — indicativamente il 30% del target — per portare le flange in appoggio parallelo sulla guarnizione.
- Passata intermedia al 60%. Sempre a croce, stessa numerazione. È la passata in cui la guarnizione si assesta di più e i bulloni già serrati perdono un po' di carico: è normale.
- Passata al 100%. A croce, alla coppia target. I bulloni serrati per primi hanno ceduto carico nelle passate successive e adesso lo recuperano.
- Passata circolare di verifica. Al 100%, bullone dopo bullone in senso orario partendo dall'1. Si ripete finché nessun dado ruota più sotto la chiave: a quel punto il giunto è a precarico uniforme entro i limiti del metodo.
Le percentuali indicano il criterio, non la specifica: numero di passate, valori intermedi e coppia finale li definisce la procedura del giunto — progettista, costruttore della guarnizione, OEM o norma applicabile — e ogni coppia citata qui è un valore indicativo per dimensionare l'utensile, non una specifica di serraggio. Con la chiave idraulica ogni passata si imposta con la pressione alla centralina, secondo la tabella di taratura: ripetibile e registrabile.
Dove la procedura lo prevede — guarnizioni soggette a rilassamento, giunti che lavorano in temperatura — si aggiunge una ripresa dopo assestamento a caldo: dopo il primo ciclo termico, o dopo il tempo indicato dalla specifica, si ripete la passata circolare al 100% a impianto in condizioni di sicurezza, per recuperare il carico perso nelle prime ore di esercizio.
Serraggio simultaneo su flange grandi: chiavi in parallelo e tensionamento
Su flange di grande diametro — pipeline, recipienti, torri eoliche — la croce con una sola chiave è lenta e, con molti bulloni, non compensa il carico che i primi tiranti perdono mentre si serrano gli ultimi. La pratica, contemplata anche da ASME PCC-1, è il serraggio simultaneo: due chiavi idrauliche a 180° o quattro a 90°, alimentate dalla stessa centralina, che serrano insieme bulloni opposti. Le passate incrementali restano le stesse.
Le chiavi dinamometriche idrauliche ad attacco quadro MT-HTW di Maucotools coprono da 98 a 136.312 Nm su 12 modelli, con ripetibilità ±3% e testa girevole a 360°, e sono fornite tarate con certificato di coppia: il certificato permette di registrare la pressione di ogni passata nella documentazione del giunto. Per attrezzare la squadra su una fermata di durata definita è possibile noleggiare chiavi dinamometriche idrauliche per la fermata nelle taglie richieste dal piano di serraggio.
Quando la specifica chiede un precarico accurato o i tiranti sono di grande diametro, la coppia non basta, perché la dispersione dovuta all'attrito resta. Si passa al tensionamento: i tensionatori idraulici MT-BT allungano il tirante in campo elastico con pressione assiale pura, senza torsione né attrito sotto dado, e con il multi-tensioning più load cell si collegano a manifold per serrare in simultanea con copertura del 100% (un tensionatore per bullone, una sola passata) o del 50% (uno ogni due bulloni, due passate). Il prerequisito è che il tirante sporga oltre il dado di almeno un diametro: con prigionieri a filo del dado si torna alla chiave.
Gli errori più comuni nel serraggio a croce
- Bussole non a impatto sulla chiave idraulica. Le bussole per cricchetto non reggono la coppia di una chiave idraulica e si fessurano; servono bussole a impatto MT-IS in acciaio legato, con foro per spina di ritegno e o-ring, dell'attacco corretto.
- Filetti asciutti o sporchi con la coppia dei filetti lubrificati. La coppia di specifica presuppone un fattore K: senza il lubrificante previsto il bullone resta sottocaricato; con una coppia da filetto asciutto su un filetto lubrificato va in sovraccarico.
- Saltare le passate. Andare direttamente al 100% per fare prima: flange inclinate e guarnizione schiacciata da un lato.
- Riutilizzare prigionieri snervati. Un tirante allungato oltre il limite elastico non riprende il precarico: si sostituisce, non si riserra.
- Non numerare i bulloni. Senza numeri la sequenza si perde, specialmente con chiavi in parallelo.
- Nessuna passata circolare finale. Fermarsi all'ultima passata a croce lascia i primi bulloni a un carico inferiore ai successivi: la verifica circolare serve a recuperarli.
- Guarnizione riutilizzata. Una guarnizione già compressa ha perso la capacità di assestarsi: non tiene alla pressatura.
- Chiave al limite del suo range. La taglia si sceglie in modo che la coppia target cada nella parte centrale dell'intervallo, non all'estremo dove la chiave lavora senza riserva.
Domande frequenti
Cos'è il serraggio a croce di una flangia?
È l'ordine di serraggio in cui i bulloni si stringono a coppie diametralmente opposte, spostandosi ogni volta di 90° e poi sui bulloni intermedi, finché tutta la circonferenza è coperta. Su una flangia a 8 fori l'ordine è 1-5-3-7-2-6-4-8. Serve a comprimere la guarnizione in modo simmetrico e a mantenere parallele le flange durante il serraggio.
Quante passate servono per serrare una flangia?
Almeno tre passate incrementali a croce — indicativamente 30%, 60% e 100% della coppia target — più una passata circolare finale al 100%, ripetuta finché nessun dado ruota. Numero di passate e valori intermedi li stabilisce la procedura del giunto; con guarnizioni delicate o tiranti grandi la specifica può prevederne di più.
Si può serrare una flangia con la chiave manuale?
Su flange piccole e coppie basse sì, con una chiave dinamometrica tarata e sempre a croce con passate incrementali. Quando la coppia non è più gestibile a mano in sicurezza, o va ripetuta identica su decine di bulloni, la chiave idraulica ad attacco quadro diventa lo standard: la coppia si imposta con la pressione e si ripete uguale su ogni bullone.
Cosa cambia con il tensionatore idraulico?
Il tensionatore non applica coppia: allunga il tirante con una pressione assiale e il dado viene accostato a coppia nulla, quindi non c'è dispersione da attrito. La sequenza a croce è sostituita dal serraggio simultaneo di tutti i tiranti (copertura 100%) o della metà in due passate (copertura 50%). Serve però che il tirante sporga oltre il dado di almeno un diametro.
Serve una ripresa dopo la messa in esercizio?
Dipende dal giunto: guarnizioni soggette a rilassamento e flange in temperatura perdono precarico nelle prime ore di esercizio. Dove la procedura lo prevede si ripete la passata circolare al 100% dopo il primo ciclo termico, a impianto in condizioni di sicurezza. La ripresa va scritta nel piano di serraggio e registrata come le passate precedenti.
Una flangia tiene quando il precarico è uniforme, la guarnizione è compressa in modo omogeneo e le facce sono rimaste parallele: croce, passate incrementali e passata circolare di verifica sono il modo per arrivarci con la coppia. Coppia target, pattern e numero di passate vanno scritti nella procedura prima di salire sul giunto, e ogni passata va registrata.
Per dimensionare chiavi, bussole e tensionatori sul piano di serraggio di una fermata, la gamma bolting Maucotools è il punto di partenza per richiedere un preventivo sulla configurazione richiesta dal giunto.
Il serraggio di flange su impianti in pressione va eseguito secondo le norme di sicurezza del sito, la procedura di giunto approvata e le istruzioni del costruttore degli utensili.