El refrentado de bridas es el mecanizado de la superficie de asiento de la junta de una brida para eliminar rayaduras, picaduras, corrosión o deformaciones y devolverle la planitud y el acabado que la junta necesita para sellar. Realizado in situ con una refrentadora portátil fijada a la brida, evita cortar el carrete, enviarlo a un taller y esperar a que vuelva.
El trabajo aparece allí donde se abren uniones bridadas: paradas de refinería, revisiones de intercambiadores de calor y recipientes a presión, carcasas de bombas y turbinas, tuberías offshore. La junta siempre es la parte barata; lo caro es una unión que fuga tras el arranque y vuelve a dejar la línea fuera de servicio.
Qué es el refrentado de bridas y cuándo lo necesita una brida
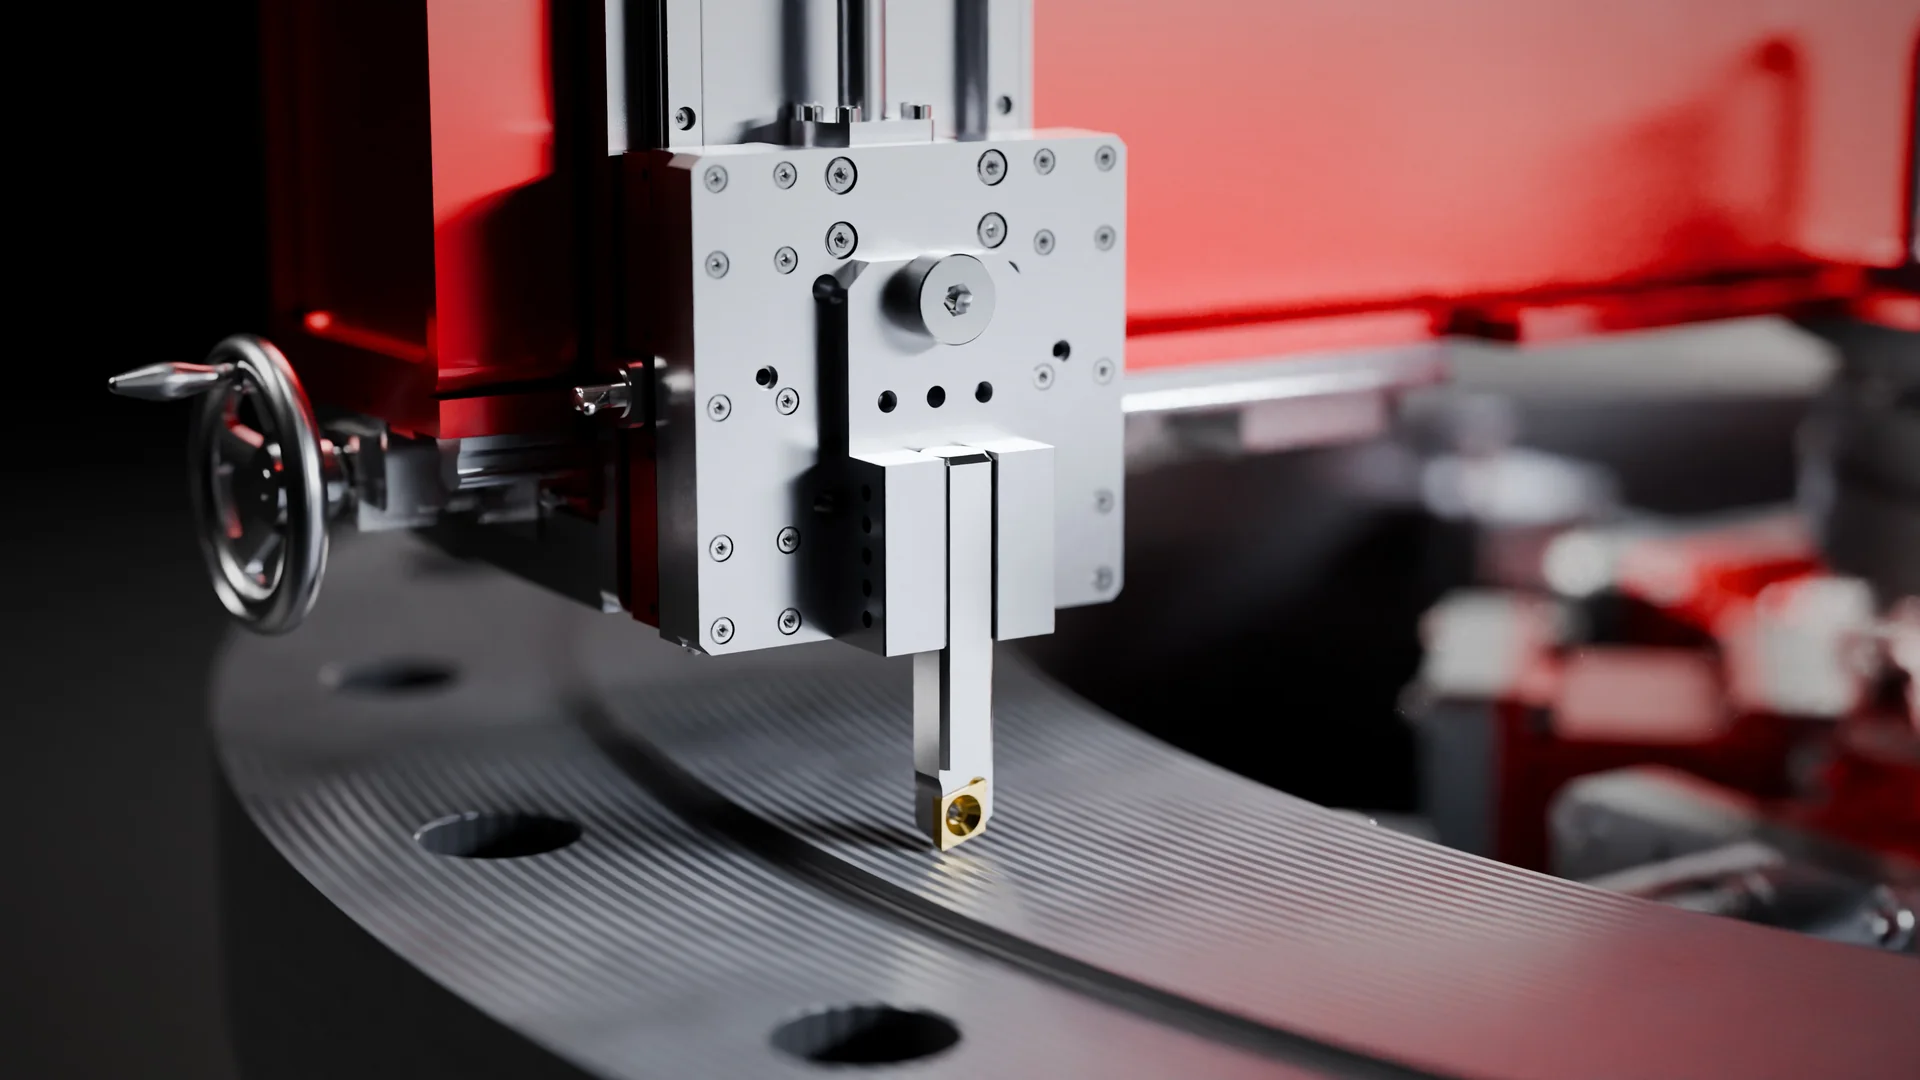
El refrentado de bridas (también llamado repaso, reacondicionamiento o reparación de la cara de la brida) es una operación de torneado que se realiza sobre la cara de estanqueidad de una brida. Una herramienta de un solo filo recorre la cara mientras gira en órbita alrededor del eje de la brida y retira una capa fina de metal hasta que desaparece el daño y queda una superficie nueva y uniforme. En las bridas de cara realzada se trabaja sobre el resalte; en las bridas de junta tipo anillo, también sobre la ranura del anillo.
Una junta solo puede sellar contra la superficie sobre la que está apretada. Cualquier defecto que atraviese la banda de sellado, o cualquier zona donde la junta no pueda cargarse de manera uniforme, se convierte en una vía de fuga. Los motivos habituales para refrentar una brida son:
- Rayaduras radiales: marcas que van del orificio hacia fuera, causadas por herramientas, suciedad o una retirada descuidada de la junta. Una rayadura radial que atraviesa la banda de sellado es el defecto más grave, porque abre un camino directo del interior al exterior.
- Picaduras y corrosión: ataque localizado de la cara, frecuente en servicio húmedo, amargo o químico y en bridas que quedaron sin protección durante paradas largas.
- Erosión: metal arrastrado por el fluido que escapa a través de una unión que ya ha fugado, típica de las líneas de vapor y de alta presión.
- Deformación: caras que ya no son planas por ciclos térmicos, soldaduras cercanas, carga desigual de los tornillos o golpes durante la manipulación.
- Acabado desgastado o inadecuado: estrías aplastadas por juntas anteriores, o una textura que no se adapta al tipo de junta que ahora se especifica.
Si un defecto es aceptable o no, no se decide a ojo. ASME PCC-1, en su Apéndice D, da pautas sobre la planitud de la cara de la brida y sobre el tamaño y la posición de los daños tolerables, y la mayoría de los procedimientos de planta se basan en ella. Cuando un defecto está fuera de límites, el refrentado es la reparación normal, siempre que quede material suficiente.
Cuánto metal puede retirarse es una decisión de diseño (espesor mínimo, clase de la brida, altura del resalte), no de mecanizado. Cuando el daño es demasiado profundo, la cara puede reconstruirse primero con aporte de soldadura y después mecanizarse a cota, la misma lógica en dos pasos que se describe en la guía del recargue por soldadura en asientos desgastados.
Mecanizado de bridas in situ frente al taller
La vía tradicional para una brida dañada es desmontar el componente, enviarlo a un taller mecánico, refrentarlo en un torno horizontal o vertical y volver a instalarlo. Para una válvula suelta o un carrete corto puede funcionar. Para una brida soldada a un recipiente, a la cámara de un intercambiador o a una línea que no se puede cortar, no es una opción. Incluso cuando es posible, conlleva costos que nunca aparecen en el presupuesto de mecanizado:
- desmontaje, maniobras de elevación y, a menudo, corte y nueva soldadura de tuberías, con la inspección y las pruebas que siguen;
- transporte de ida y vuelta al taller, más el tiempo de espera en la cola del taller;
- la planta esperando la pieza: un tiempo de parada que suele costar mucho más que el propio mecanizado;
- el nuevo montaje, con nuevos problemas de alineación.
El mecanizado de bridas in situ invierte la lógica: la máquina va a la brida. Una refrentadora portátil se fija directamente sobre el componente en su posición de montaje y la cara se mecaniza donde está, a menudo mientras a su alrededor continúan otros trabajos de la parada. Es el mismo principio del mandrinado in situ: llevar el mecanizado a la pieza en lugar de la pieza a la máquina.
Casos típicos: bridas de línea, válvulas y boquillas durante las paradas de Oil & Gas y petroquímica; intercambiadores de calor, recipientes a presión, bombas y turbinas en plantas de generación y de proceso; tuberías navales y offshore. El taller sigue teniendo sentido cuando la pieza ya está fuera de la planta o hay un repuesto en el almacén.
Cómo funciona una refrentadora orbital de bridas
Una refrentadora de bridas es un torno al revés. En lugar de que la pieza gire contra una herramienta fija, la pieza permanece inmóvil y la herramienta gira en órbita a su alrededor. Tres elementos la hacen funcionar:
- Un eje fijo. La máquina se fija a la brida, y la sujeción define el eje de rotación, concéntrico con la brida.
- Un brazo giratorio. El brazo lleva el portaherramientas y gira alrededor de ese eje, de modo que la herramienta barre la cara de estanqueidad.
- Un avance radial. En cada vuelta la herramienta se desplaza un paso pequeño y constante a lo largo del brazo, hacia el centro o hacia fuera.
La rotación, combinada con un avance radial constante por vuelta, traza una espiral continua sobre la cara. Es el acabado estriado en espiral, o fonográfico, llamado así por el surco de un disco de vinilo. El avance por vuelta, la geometría del inserto y la rigidez del montaje determinan el paso y la profundidad de la espiral y, por tanto, la rugosidad de la cara terminada.
La máquina rara vez necesita retirar mucho metal; necesita retirarlo de forma uniforme, en un plano perpendicular al eje de la brida.
Montaje interior (ID mount) frente a montaje exterior (OD mount)
Las refrentadoras de bridas se diferencian sobre todo por el lugar donde toman su referencia.
- Montaje interior (ID mount): la máquina se fija dentro del orificio de la brida. El orificio se convierte en el eje de rotación, de modo que la máquina se centra en la propia brida y no hay que construir ninguna referencia externa. El montaje es compacto y funciona bien en espacios reducidos.
- Montaje exterior (OD mount): la máquina se fija alrededor del exterior de la brida, o sobre un bastidor que la abraza. Es una solución que se usa cuando el orificio no es accesible, a costa de necesitar más espacio alrededor de la brida y más trabajo para centrar la máquina.
Todas las refrentadoras de bridas ORBITRUE de Maucotools son de montaje interior: la máquina se fija en el orificio de la brida, que se convierte en el eje de rotación, así que no hay ninguna referencia externa que preparar antes de cortar.
Acabado de la cara de la brida: qué dicen las normas
El acabado no es una cuestión estética. Una junta sella porque se presiona contra la textura de la cara: las estrías de la espiral muerden una junta blanda y la mantienen en su sitio. Las referencias más citadas para bridas refrentadas son:
- Bridas de cara realzada, ASME B16.5: el valor habitual por defecto es un acabado estriado, concéntrico o en espiral, con una rugosidad de 3,2–6,3 µm Ra (125–250 µin).
- Ranuras de junta tipo anillo (RTJ), ASME B16.5 §6.4.5.2: el acabado superficial de las paredes laterales de la ranura no debe superar 1,6 µm Ra (63 µin), porque el anillo metálico sella sobre los flancos de la ranura.
- Otras juntas y normas: algunos tipos de junta requieren un acabado distinto, por lo que la ficha técnica de la junta cuenta tanto como el plano de la brida.
La máquina produce el acabado; no lo decide. El acabado requerido y los criterios de aceptación los fijan el propietario o el diseñador de la planta y el fabricante de la junta que se va a instalar. Antes de mecanizar, confirme qué se exige, en Ra o como descripción del acabado, y cómo se va a medir.
Para las bridas de junta tipo anillo hay disponible bajo pedido un kit de ranurado RTJ para ORBITRUE 40 y ORBITRUE 80, de modo que la ranura del anillo puede volver a mecanizarse in situ con la misma máquina que se usa en la cara.
Procedimiento de refrentado de bridas in situ, paso a paso
Los procedimientos varían de una planta a otra, pero un trabajo bien hecho sigue esta secuencia.
- Inspección y medición. Limpie la cara, mapee los defectos (posición, profundidad, orientación), compruebe la planitud y el espesor remanente y acuerde con el propietario cuánto material puede retirarse.
- Aislamiento y permiso. La línea o el equipo se aísla, se drena, se purga y se libera conforme al permiso de trabajo de la planta. En áreas clasificadas, el permiso define también qué equipos y accionamientos están permitidos.
- Preparación. Retire de la cara y del orificio los restos de junta, la cascarilla y las rebabas, y proteja el orificio y los componentes internos de las virutas.
- Montaje y centrado. Fije la máquina en el orificio, compruebe que gira concéntrica y que la trayectoria de la herramienta es paralela a la cara, y ajuste la carrera radial para cubrir toda la banda de sellado. Este es el paso que no hay que apresurar.
- Pasadas de desbaste. Dé cortes ligeros y regulares hasta que el daño desaparezca y la cara sea continua en toda la zona de sellado. Mida entre pasadas en lugar de retirar más metal del necesario.
- Pasada de acabado. Con un inserto afilado y el avance ajustado al acabado requerido, realice la pasada final en un solo barrido continuo, sin detenerse a mitad de la cara.
- Controles y documentación. Verifique acabado, planitud y dimensiones antes de desmontar la máquina, para que todavía sea posible una pasada de corrección, y registre los resultados.
Controles finales antes de colocar la junta
- Acabado: compárelo con el Ra especificado mediante un rugosímetro o un comparador visual, en varios puntos de la banda de sellado. La espiral debe ser continua, sin marcas de vibración, desgarros ni escalones.
- Planitud: mídala sobre la cara según exija el procedimiento; el Apéndice D de ASME PCC-1 es la referencia habitual para la aceptación.
- Defectos residuales: ninguna marca radial puede seguir atravesando la banda de sellado.
- Dimensiones: espesor remanente, altura del resalte y, en las bridas RTJ, la ranura.
- Registros: fotos del antes y el después, mediciones, material retirado, acabado obtenido y firma de aceptación.
Una cara perfecta puede fugar igualmente si los tornillos se aprietan mal. La misma parada que requiere el refrentado casi siempre requiere después un apriete controlado: junta nueva, espárragos limpios y lubricados y un procedimiento definido. El artículo sobre la secuencia de apriete de bridas trata la secuencia en cruz, las pasadas y la verificación final.
Manual o motorizada: cómo elegir la refrentadora y el tamaño
Dos preguntas acotan la elección: qué tamaño tiene la brida y qué energía hay disponible donde se encuentra.
Tamaño: partir del diámetro de refrentado
La máquina debe cubrir toda la banda de sellado de la brida más grande del trabajo y fijarse en su orificio. En la familia ORBITRUE, el número del modelo es el diámetro máximo de refrentado en pulgadas. La familia abarca seis tamaños de 1" a 80" (Ø 25–2032 mm); tres ya están a la venta y otros tamaños llegarán próximamente:
- ORBITRUE 19 Manual: se fija en orificios de Ø 25–152 mm (1"–6") y refrenta Ø 25–482 mm (1"–19"), con unas dimensiones en planta de 331 × 191 mm.
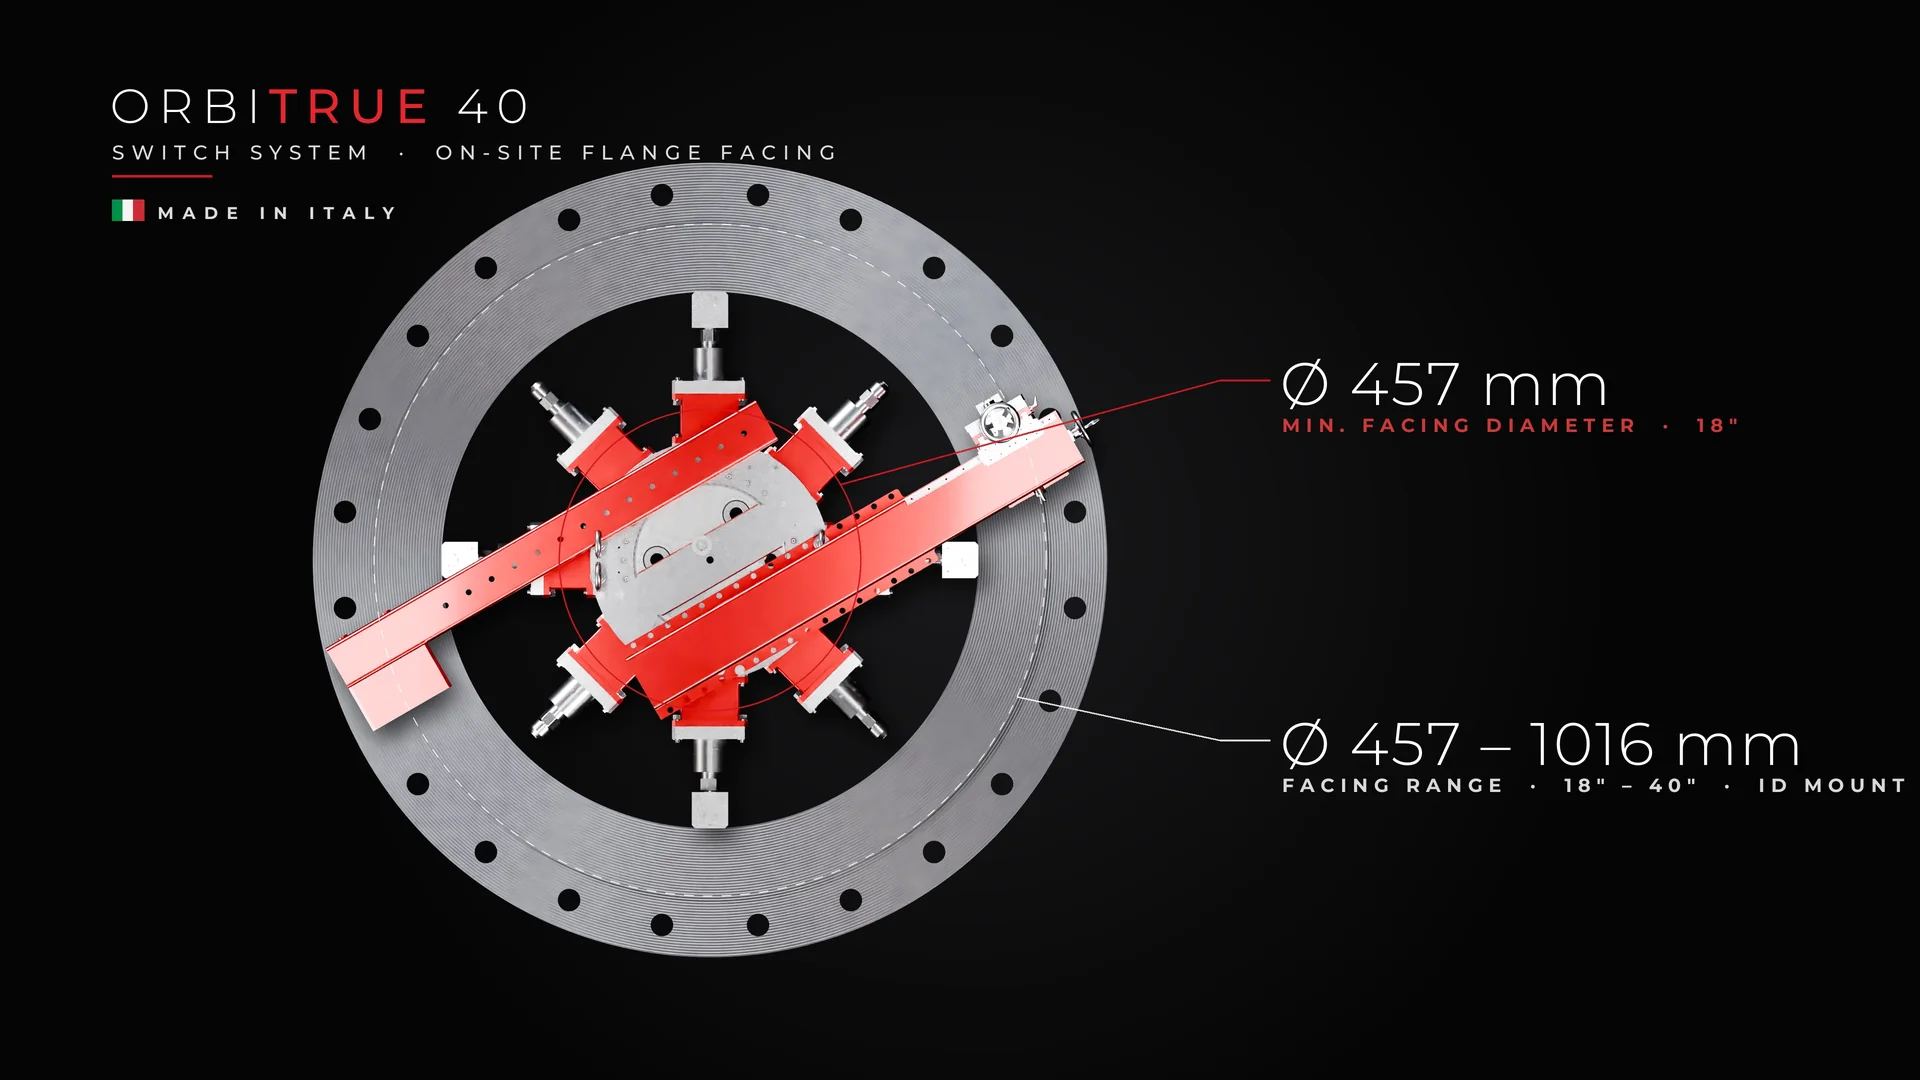
- ORBITRUE 40: refrenta Ø 457–1016 mm (18"–40"), sujeta con brazos en el orificio, en horizontal o en vertical.
- ORBITRUE 80: refrenta Ø 1016–2032 mm (40"–80"), con la misma arquitectura que la 40.
Manual: sin alimentación, compacta y rápida de montar
Una refrentadora de bridas manual no necesita electricidad, aire ni energía hidráulica: es la opción natural para bridas pequeñas, posiciones estrechas y trabajos cortos. En diámetros grandes y con mucha remoción de material, una máquina motorizada es más rápida y mantiene un avance más regular.
La ORBITRUE 19 Manual utiliza un avance radial por husillo accionado con un mando manual, regletas de latón regulables y un inserto intercambiable en un portaherramientas rígido, y deja un acabado en espiral continua (fonográfico). Se suministra en un maletín de transporte con el manual, la declaración del fabricante y un certificado de prueba. Al no tener fuente de ignición propia, en áreas clasificadas se utiliza conforme al permiso de trabajo de la planta.
Motorizada: avance automático y varios accionamientos
En bridas más grandes, el avance automático mantiene regular la espiral desde el orificio hasta el diámetro exterior. ORBITRUE 40 y 80 llevan el brazo sobre un módulo rotativo montado en una corona de precisión, con avance radial automático en cada vuelta y posibilidad de intervención manual. El cabezal portaherramientas es orientable ±45°, así que el refrentado, el achaflanado y el biselado pueden hacerse en un solo montaje. Las opciones de accionamiento son:
- Eléctrico: motorreductor con reducción planetaria; en la ORBITRUE 80, 2,5 kW y hasta 80 rpm. Para áreas con red eléctrica que no estén clasificadas.
- Neumático: para plantas donde el aire comprimido es el servicio disponible.
- Hidráulico: accionado por una central hidráulica.
- CNC: una versión de control numérico de la misma máquina.
Donde la atmósfera es potencialmente explosiva, la elección del accionamiento es decisiva: las versiones neumática e hidráulica de ORBITRUE 40 y 80 están disponibles en ejecución ATEX categoría 3 (zona 2), con categoría 2 (zona 1) bajo pedido, mientras que las versiones eléctrica y CNC no son aptas para atmósferas potencialmente explosivas. Ambas máquinas se basan además en la plataforma Switch System: con el Switch Kit, la refrentadora de bridas se transforma en una mandrinadora portátil para grandes diámetros y viceversa, algo útil para los contratistas que realizan ambos tipos de trabajo.
Preguntas frecuentes
¿Qué diferencia hay entre refrentar una brida y repasar su cara?
Es la misma operación de mecanizado. «Refrentado» es el término general; «repaso» o «reacondicionamiento» se usan cuando una cara existente y dañada se mecaniza hasta recuperar una superficie sana y uniforme.
¿Se puede refrentar una brida sin desmontarla de la planta?
Sí. Una refrentadora portátil de montaje interior se fija en el orificio de la brida y mecaniza la cara en su posición de montaje. Aun así, el equipo debe aislarse y liberarse conforme al permiso de trabajo de la planta.
¿Qué acabado superficial debe tener una brida refrentada?
Para las bridas de cara realzada ASME B16.5, el valor habitual es un acabado estriado concéntrico o en espiral de 3,2–6,3 µm Ra (125–250 µin); las paredes laterales de las ranuras RTJ no deben superar 1,6 µm Ra (63 µin). El requisito final lo fijan el propietario o el diseñador de la planta y el fabricante de la junta.
¿Cuánto material se puede retirar de la cara de una brida?
No hay una cifra universal. Depende del diseño de la brida, de su clase y de su espesor mínimo, y lo decide el diseñador o el propietario. Retire solo lo necesario para eliminar el daño; si no basta, reconstruya con aporte de soldadura y vuelva a mecanizar.
¿Qué es el acabado fonográfico de una brida?
Un surco en espiral continua producido por un avance radial constante por vuelta, llamado así por el surco de un disco: es la forma en espiral del acabado estriado que se usa en las bridas de cara realzada.
¿Se puede usar una refrentadora de bridas en áreas peligrosas (ATEX)?
Depende de la máquina y, siempre, del permiso de trabajo de la planta. La ORBITRUE 19 Manual no tiene fuente de ignición propia; ORBITRUE 40 y 80 están disponibles en ejecución ATEX categoría 3 (zona 2) neumática e hidráulica, con categoría 2 bajo pedido. Las versiones eléctrica y CNC no son aptas para atmósferas explosivas.
El refrentado de bridas se reduce a unas pocas decisiones en el orden correcto: si el daño es aceptable, cuánto material puede retirarse, qué acabado necesita la junta y qué máquina puede llegar a la cara en su posición de montaje. Hecho in situ, la planta espera el montaje de una máquina en lugar de una pieza en tránsito.
Para adaptar la máquina a los tamaños de sus bridas y a los servicios disponibles en la planta, consulte la familia ORBITRUE de refrentadoras portátiles de bridas. Como en cualquier trabajo sobre equipos a presión, siga los procedimientos de aislamiento y permisos de la planta y las instrucciones del fabricante.