La secuencia de apriete de bridas es el orden en que se aprietan los tornillos de una unión bridada: en cruz, en pasadas incrementales hasta el par objetivo, con una pasada circular final de verificación. Sirve para comprimir la junta de forma uniforme y obtener una precarga homogénea: sin este orden, el par correcto por sí solo no garantiza la estanqueidad.
En una brida, la junta solo sella si queda comprimida de manera homogénea en toda la circunferencia. Apretar los tornillos uno tras otro, en sentido horario y al valor pleno, la comprime por un lado y la deja descargada por el otro: la brida se inclina, los primeros tornillos pierden precarga mientras se aprietan los últimos y la unión fuga en el primer transitorio térmico.
El costo del error se ve en la prueba de presión. Una brida que fuga se abre dos veces: hay que aislarla, despresurizarla y desmontarla; la junta se sustituye, porque comprimida de forma desigual no vuelve a asentar; los espárragos se inspeccionan; y después se empieza de nuevo, con la línea aguas arriba y aguas abajo parada mientras tanto.
En la práctica del Oil & Gas —refinerías, oleoductos y gasoductos, plataformas, skids, bridas de torres eólicas— el procedimiento de apriete de bridas sigue un esquema consolidado, cuya referencia de buena práctica es ASME PCC-1, la guía para el montaje de uniones bridadas a presión; los valores de par y precarga siguen siendo datos de diseño de cada unión.
Qué es la secuencia de apriete de bridas y por qué el par por sí solo no basta
La secuencia de apriete de bridas es el conjunto de tres reglas: en qué orden se aprietan los tornillos (en cruz o en estrella, por pares diametralmente opuestos), en cuántos pasos se alcanza el par objetivo (pasadas incrementales) y cómo se cierra el trabajo (pasada circular de verificación). El resultado buscado no es el par en sí, sino tres condiciones físicas en la unión.
- Precarga uniforme. Cada espárrago debe tirar con la misma fuerza, dentro de la tolerancia de la especificación. Un tornillo más cargado que sus vecinos los descarga y concentra el esfuerzo en un solo punto.
- Junta comprimida de forma homogénea. Espirometálicas, ring joint o planas, todas requieren una compresión progresiva y simétrica para asentarse sin aplastamientos locales ni zonas descargadas.
- Paralelismo de las bridas. Las dos caras deben acercarse manteniéndose paralelas: apretar un lado antes que el otro las inclina, y el apriete posterior no las endereza.
El par, incluso el correcto, es solo el medio con el que se intenta obtener la precarga. Con el control de par únicamente, la dispersión de la precarga entre un tornillo y otro es del orden del ±25–30%, porque la fricción en las roscas y bajo la tuerca varía de un espárrago a otro. La secuencia y las pasadas reducen el efecto de esa dispersión sobre la unión, no la eliminan. El panorama completo está en la guía completa del bolting hidráulico.
Antes del apriete: los controles que deciden la estanqueidad
La preparación vale más que el apriete en sí: esta es la lista de comprobación mínima antes de montar la llave en la primera tuerca.
- Espárragos, tuercas y roscas. Roscas limpias, sin golpes, corrosión ni pintura; la tuerca debe girar a mano en toda la longitud. Un espárrago que ya ha superado su límite elástico se sustituye, no se recupera.
- Junta nueva y centrada. Tipo y clase según especificación, nunca reutilizada, centrada sobre la cara. Una junta descentrada es la primera causa de fuga por un solo lado.
- Caras de las bridas. Limpias, sin rayaduras radiales ni restos de la junta anterior. Las rayaduras fuera de tolerancia se mecanizan de nuevo, no se compensan con par.
- Lubricación uniforme. El lubricante prescrito por la especificación en las roscas y bajo la cara de la tuerca, en todos los tornillos por igual. Es el factor K que relaciona par y precarga: cambiar de lubricante, o lubricar solo la mitad, cambia la precarga a igualdad de par, como se explica en el artículo sobre el cálculo del par de apriete de tornillos.
- Alineación y paralelismo. Las bridas se aproximan sin usar los tornillos para forzarlas al eje: una desalineación de la tubería se corrige en los soportes, no con la llave.
- Numeración de los tornillos. Con marcador, según el esquema en cruz para ese número de agujeros. Con 24 o 32 espárragos, sin números la secuencia se pierde ya en la segunda pasada.
- Par o precarga objetivo. Es un dato de diseño, no una decisión de obra: lo definen el diseñador de la brida, el fabricante de la junta, el OEM o el procedimiento aplicable. La calculadora de par devuelve un valor indicativo para dimensionar la herramienta, no una especificación de apriete.
La secuencia en cruz (star pattern): cómo se numeran los tornillos
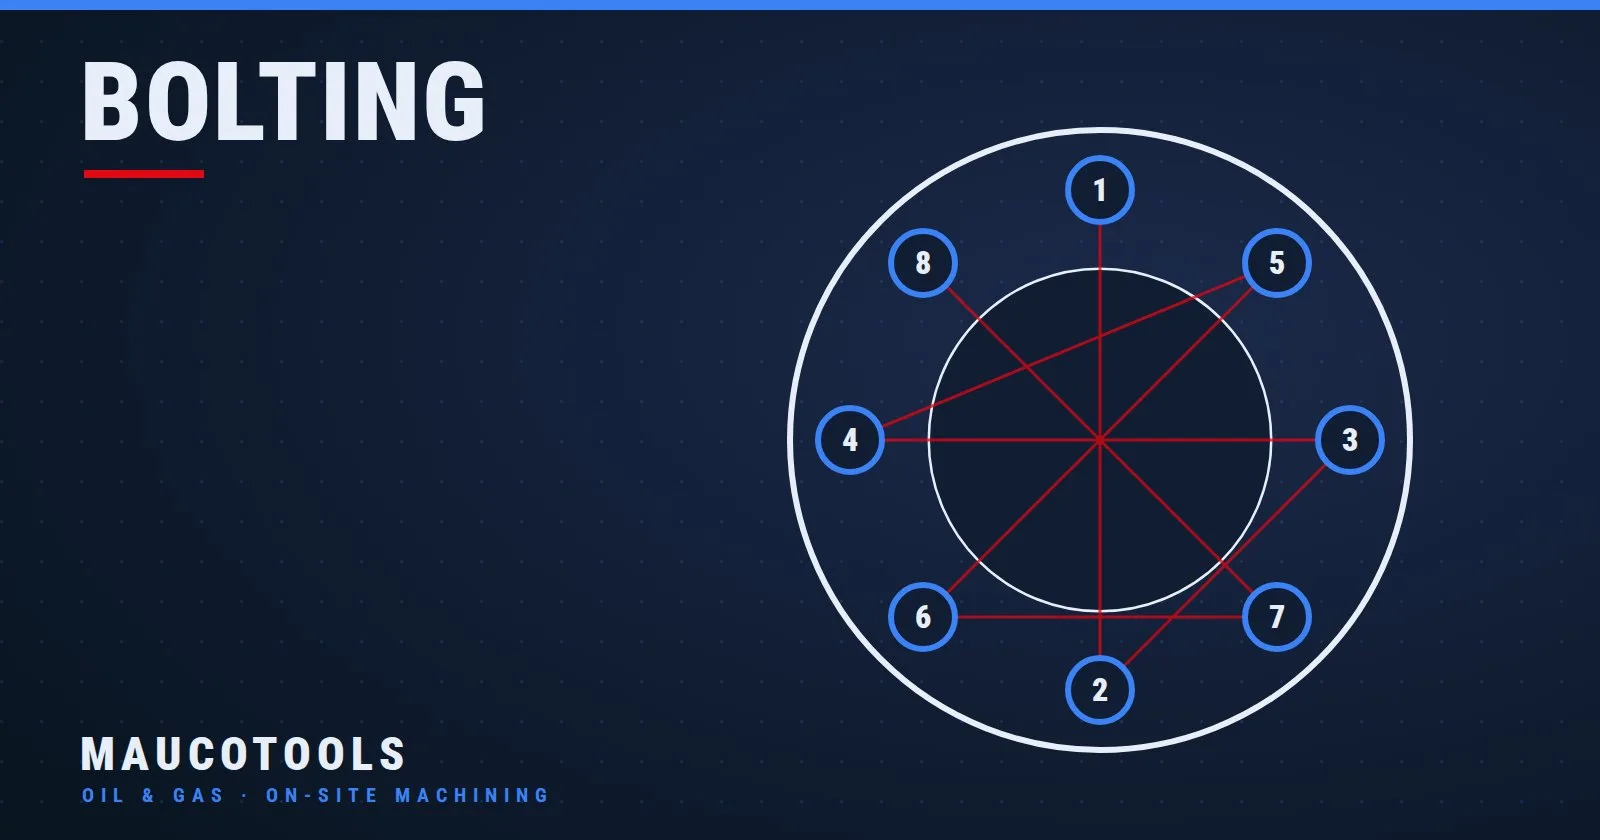
El apriete en cruz —o en estrella— aprieta los tornillos por pares diametralmente opuestos, girando alrededor de la brida de modo que la carga se reparta de forma simétrica. La lógica es la de una rueda de automóvil: un tornillo, después el de enfrente, después el que está a 90°.
El criterio de numeración: se numeran los agujeros en sentido horario de 1 a N; se aprieta el tornillo 1 y su opuesto (1 + N/2), después el tornillo a 90° y su opuesto, después los tornillos intermedios siempre por pares opuestos, hasta cubrir toda la circunferencia.
- 8 agujeros: 1 – 5 – 3 – 7 – 2 – 6 – 4 – 8.
- 12 agujeros: 1 – 7 – 4 – 10 – 2 – 8 – 5 – 11 – 3 – 9 – 6 – 12.
- 16 agujeros: 1 – 9 – 5 – 13 – 3 – 11 – 7 – 15 – 2 – 10 – 6 – 14 – 4 – 12 – 8 – 16.
Con muchos tornillos, la cruz clásica se vuelve larga de ejecutar. Para estas bridas, ASME PCC-1 admite patrones alternativos que agrupan los tornillos por sectores y reducen los desplazamientos, siempre que se mantenga la simetría de la carga. El patrón, como el par, debe escribirse en el procedimiento de sitio antes de empezar, no decidirse sobre el andamio.
Las pasadas incrementales: por qué nunca se aprieta de una sola vez
Llevar el primer tornillo al 100% del par objetivo mientras los demás están apenas apretados a mano descarga toda la carga en un punto de la junta e inclina la brida. Por eso el par se alcanza en al menos tres pasadas, cada una completa en secuencia en cruz, más una de verificación.
- Pasada de aproximación. Tuercas apretadas a mano y, después, una primera pasada en cruz a par reducido —indicativamente el 30% del objetivo— para llevar las bridas a apoyar en paralelo sobre la junta.
- Pasada intermedia al 60%. Siempre en cruz, con la misma numeración. Es la pasada en la que más se asienta la junta y los tornillos ya apretados pierden algo de carga: es normal.
- Pasada al 100%. En cruz, al par objetivo. Los tornillos apretados primero cedieron carga en las pasadas siguientes y ahora la recuperan.
- Pasada circular de verificación. Al 100%, tornillo tras tornillo en sentido horario empezando por el 1. Se repite hasta que ninguna tuerca gire bajo la llave: en ese punto la unión está a precarga uniforme dentro de los límites del método.
Los porcentajes indican el criterio, no la especificación: el número de pasadas, los valores intermedios y el par final los define el procedimiento de la unión —diseñador, fabricante de la junta, OEM o norma aplicable—, y todo par citado aquí es un valor indicativo para dimensionar la herramienta, no una especificación de apriete. Con la llave hidráulica, cada pasada se ajusta con la presión en la central hidráulica, según la tabla de calibración: repetible y registrable.
Donde el procedimiento lo prevé —juntas sujetas a relajación, uniones que trabajan en temperatura— se añade un reapriete tras el asentamiento en caliente: después del primer ciclo térmico, o pasado el tiempo indicado por la especificación, se repite la pasada circular al 100% con la planta en condiciones seguras, para recuperar la carga perdida en las primeras horas de servicio.
Apriete simultáneo en bridas grandes: llaves en paralelo y tensado
En bridas de gran diámetro —oleoductos y gasoductos, recipientes, torres eólicas— la cruz con una sola llave es lenta y, con muchos tornillos, no compensa la carga que los primeros espárragos pierden mientras se aprietan los últimos. La práctica, contemplada también por ASME PCC-1, es el apriete simultáneo: dos llaves hidráulicas a 180° o cuatro a 90°, alimentadas por la misma central hidráulica, que aprietan a la vez tornillos opuestos. Las pasadas incrementales siguen siendo las mismas.
Las llaves dinamométricas hidráulicas de cuadradillo MT-HTW de Maucotools cubren de 98 a 136.312 Nm en 12 modelos, con repetibilidad del ±3% y cabeza giratoria 360°, y se entregan calibradas con certificado de par: el certificado permite registrar la presión de cada pasada en la documentación de la unión. Para equipar a la cuadrilla en una parada de duración definida también es posible alquilar llaves dinamométricas hidráulicas en los tamaños que exija el plan de apriete.
Cuando la especificación exige una precarga precisa o los espárragos son de gran diámetro, el par no basta, porque la dispersión debida a la fricción permanece. Se pasa al tensado: los tensores hidráulicos MT-BT alargan el espárrago en el campo elástico con presión axial pura, sin torsión ni fricción bajo la tuerca, y con el multi-tensioning más celdas de carga se conectan a un manifold para apretar en simultáneo con cobertura del 100% (un tensor por tornillo, una sola pasada) o del 50% (uno cada dos tornillos, dos pasadas). El requisito es que el espárrago sobresalga de la tuerca al menos un diámetro: con espárragos a ras de la tuerca se vuelve a la llave.
Los errores más comunes en el apriete en cruz
- Vasos que no son de impacto en la llave hidráulica. Los vasos (dados, en buena parte de Latinoamérica) para carraca no soportan el par de una llave hidráulica y se agrietan; hacen falta vasos de impacto MT-IS de acero aleado, con orificio para pasador de retención y junta tórica, del cuadradillo correcto.
- Roscas secas o sucias con el par de roscas lubricadas. El par de la especificación presupone un factor K: sin el lubricante previsto, el tornillo queda subcargado; con un par de rosca seca sobre una rosca lubricada, se sobrecarga.
- Saltarse las pasadas. Ir directamente al 100% para terminar antes: bridas inclinadas y junta aplastada por un lado.
- Reutilizar espárragos deformados. Un espárrago alargado más allá del límite elástico no recupera la precarga: se sustituye, no se reaprieta.
- No numerar los tornillos. Sin números la secuencia se pierde, sobre todo con llaves en paralelo.
- Sin pasada circular final. Detenerse en la última pasada en cruz deja los primeros tornillos con una carga inferior a los siguientes: la verificación circular sirve para recuperarlos.
- Junta reutilizada. Una junta ya comprimida ha perdido la capacidad de asentarse: no sella en la prueba de presión.
- Llave al límite de su rango. El tamaño se elige de modo que el par objetivo caiga en la parte central del intervalo, no en el extremo, donde la llave trabaja sin reserva.
Preguntas frecuentes
¿Qué es el apriete en cruz de una brida?
Es el orden de apriete en el que los tornillos se aprietan por pares diametralmente opuestos, desplazándose cada vez 90° y después a los tornillos intermedios, hasta cubrir toda la circunferencia. En una brida de 8 agujeros el orden es 1-5-3-7-2-6-4-8. Sirve para comprimir la junta de forma simétrica y mantener las bridas paralelas durante el apriete.
¿Cuántas pasadas hacen falta para apretar una brida?
Al menos tres pasadas incrementales en cruz —indicativamente el 30%, el 60% y el 100% del par objetivo— más una pasada circular final al 100%, repetida hasta que ninguna tuerca gire. El número de pasadas y los valores intermedios los establece el procedimiento de la unión; con juntas delicadas o espárragos grandes, la especificación puede prever más.
¿Se puede apretar una brida con llave manual?
En bridas pequeñas y pares bajos sí, con una llave dinamométrica calibrada y siempre en cruz con pasadas incrementales. Cuando el par ya no se puede manejar a mano con seguridad, o debe repetirse idéntico en decenas de tornillos, la llave hidráulica de cuadradillo pasa a ser el estándar: el par se ajusta con la presión y se repite igual en cada tornillo.
¿Qué cambia con el tensor hidráulico?
El tensor no aplica par: alarga el espárrago con una presión axial y la tuerca se aproxima a par nulo, por lo que no hay dispersión por fricción. La secuencia en cruz se sustituye por el apriete simultáneo de todos los espárragos (cobertura del 100%) o de la mitad en dos pasadas (cobertura del 50%). Hace falta, eso sí, que el espárrago sobresalga de la tuerca al menos un diámetro.
¿Hace falta un reapriete tras la puesta en servicio?
Depende de la unión: las juntas sujetas a relajación y las bridas en temperatura pierden precarga en las primeras horas de servicio. Donde el procedimiento lo prevé, se repite la pasada circular al 100% después del primer ciclo térmico, con la planta en condiciones seguras. El reapriete debe escribirse en el plan de apriete y registrarse como las pasadas anteriores.
Una brida sella cuando la precarga es uniforme, la junta está comprimida de forma homogénea y las caras han permanecido paralelas: cruz, pasadas incrementales y pasada circular de verificación son la forma de llegar a ello con el par. El par objetivo, el patrón y el número de pasadas deben escribirse en el procedimiento antes de subir a la unión, y cada pasada debe registrarse.
Para dimensionar llaves, vasos y tensores sobre el plan de apriete de una parada, la gama bolting de Maucotools es el punto de partida para solicitar una cotización sobre la configuración que exige la unión.
El apriete de bridas en instalaciones a presión debe ejecutarse conforme a las normas de seguridad del sitio, el procedimiento de unión aprobado y las instrucciones del fabricante de las herramientas.