Fallstudie
Instandsetzung des Knickgelenks eines Radladers Case 821G XR
Wie J Hull Plant Engineers die Lagerbohrung im Knickgelenk eines Radladers Case 821G XR in der eigenen Werkstatt wieder auf Maß gebracht hat – Auftragschweißen und Ausspindeln in einer einzigen Aufspannung mit dem mobilen Bohrwerk Dual System.
Kunde
J Hull Plant Engineers Ltd, Poulton-le-Fylde, Lancashire (Vereinigtes Königreich)
Beteiligtes Fahrzeug
Knickgelenkter Radlader Case 821G XR, ca. 18–19 t, ca. 157 kW
Eingesetzte Maschine
LBM250 Dual System, geliefert von Maucotools UK
Schlüsselergebnis
Lagerbohrung von ca. Ø150 mm in der Werkstatt aufgebaut und wieder auf Maß gebracht
01 — Der Protagonist
Der Protagonist: J Hull Plant Engineers
J Hull Plant Engineers ist eine Service- und Instandhaltungswerkstatt für Baumaschinen im Nordwesten Englands. Für die Instandsetzung verschlissener Lagerbohrungen im eigenen Haus setzt das Unternehmen auf mobile Bohrwerke Maucotools Dual System; die Maschine wurde von Maucotools UK geliefert. Der Auftrag an der Case 821G XR war einer der ersten mit der neuen Maschine.
ca. 18–19 t
Einsatzgewicht
Knickgelenkter Radlader Case 821G XR (veröffentlichte Herstellerangaben).
ca. 157 kW
Motorleistung
Veröffentlichte Herstellerangaben.
ca. Ø150 mm
Bearbeitete Bohrung
Lagerbohrung des Knickgelenks, in der Gelenkplatte.
02 — Die Herausforderung
Die Herausforderung
An einer Case 821G XR, einem knickgelenkten Radlader von ca. 18–19 Tonnen, musste das Lager des Knickgelenks instand gesetzt werden – die Stelle, an der sich Vorder- und Hinterwagen gegeneinander drehen und die die Lasten jeder Lenkbewegung aufnimmt. Um sie zu erreichen, wurde die Maschine in der Werkstatt in zwei Teile getrennt.
Ausgangslage
Nach dem Ausbau des Lagers zeigte sich, dass auch die Bohrung in der Gelenkplatte, ca. Ø150 mm, verschlissen und außerhalb der Toleranz war.
Das Risiko
Ein neues Lager in einer nicht mehr runden Bohrung führt schnell wieder zu Spiel, Schlägen beim Lenken und neuem Verschleiß.
Die Anforderung
Die Bohrung aufbauen und wieder auf Maß bringen, bevor das neue Lager eingebaut wird.

03 — Die Lösung
Die Maucotools-Lösung
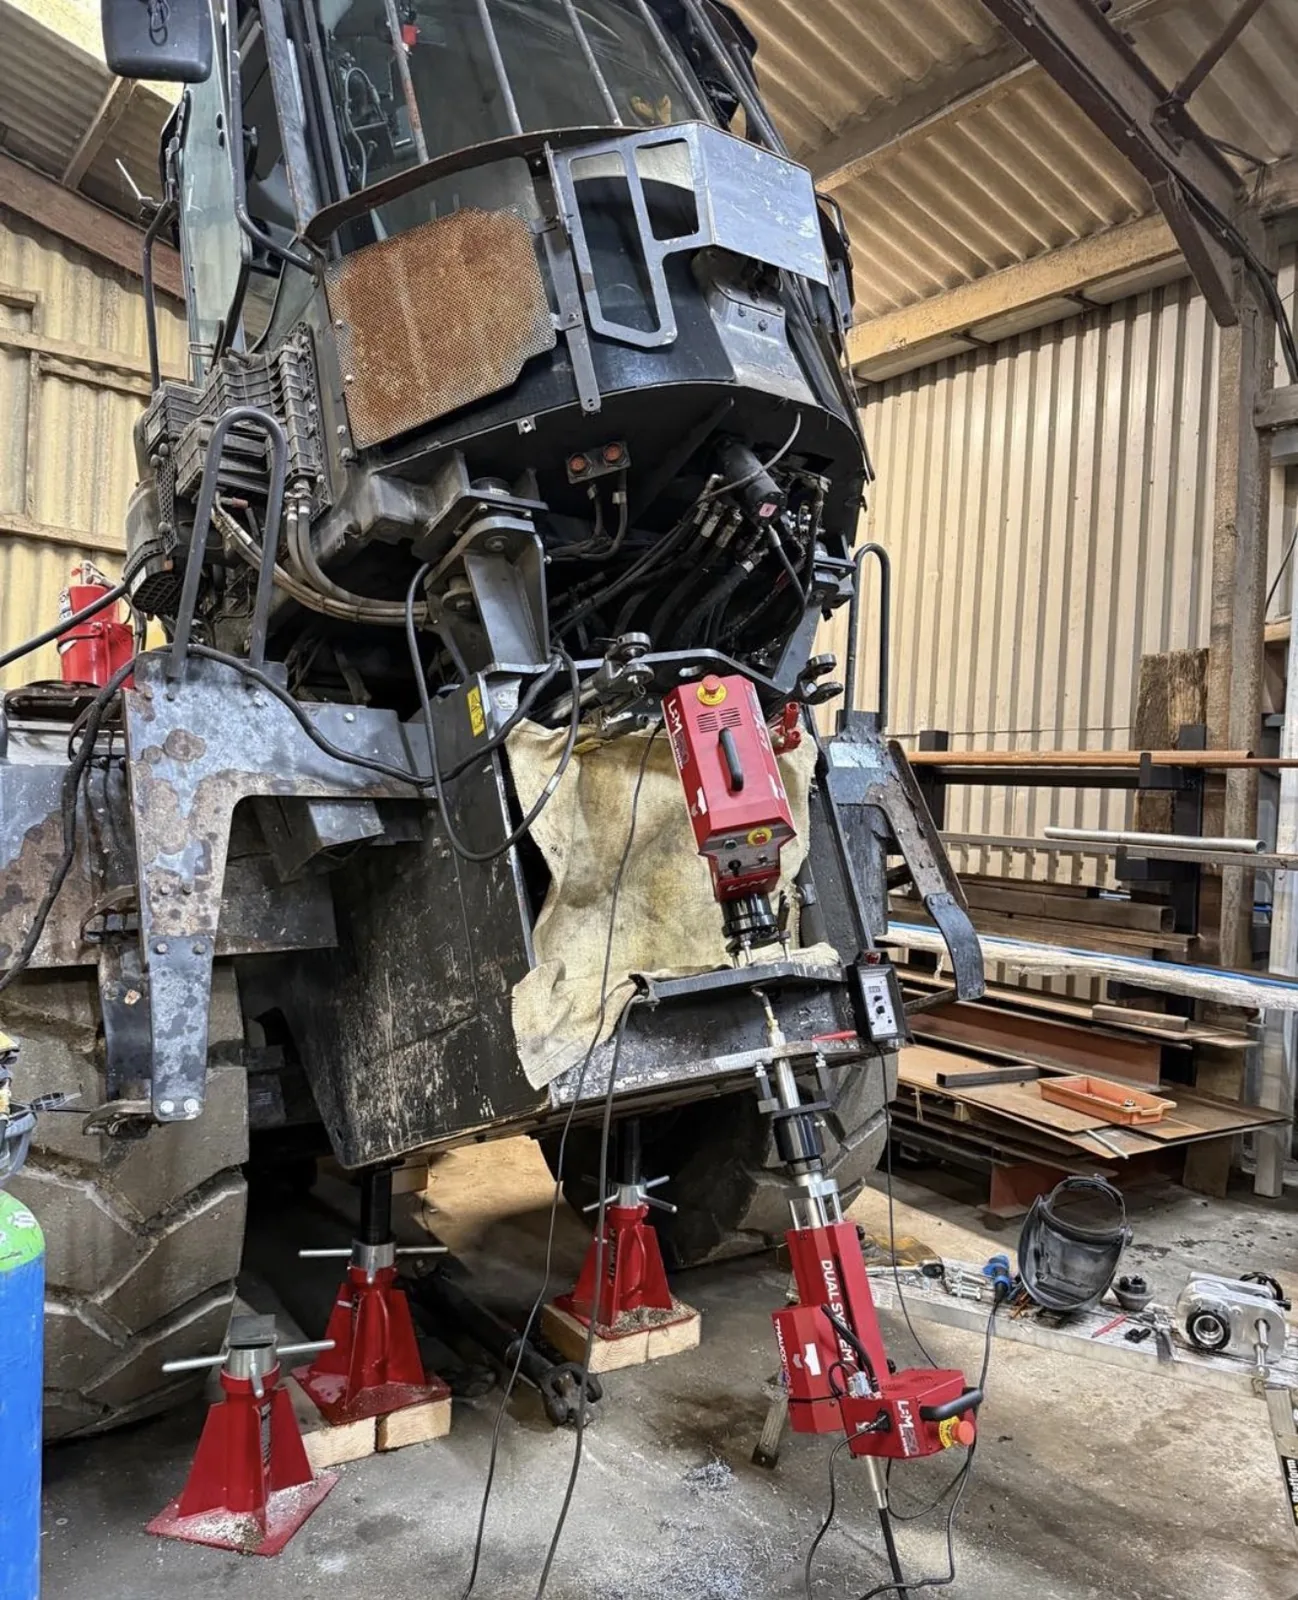
Das mobile Bohrwerk LBM250 Dual System wurde direkt auf der Gelenkplatte montiert, mit senkrechter Achse: Rotationsmodul oben, Vorschubmodul unten.
Der Dual-System-Vorteil
Mit dem Dual System führt dieselbe Maschine zuerst das automatische Auftragschweißen in der Bohrung aus und spindelt sie anschließend auf Maß aus – ohne Ausbau und ohne erneutes Zentrieren zwischen den beiden Arbeitsgängen. Wann sich das lohnt, erklärt der Leitfaden mobiles Bohr- und Schweißwerk: integriert oder separat.
Alles in der Werkstatt
Der Rahmen musste die Werkstatt nicht verlassen: kein Transport zu einem Bearbeitungsbetrieb, um die Bohrung aufzubauen.
04 — Vorgehensweise
Reparaturvorgang
Trennen und Ausbau
Trennen der Maschine am Knickgelenk und Ausbau des verschlissenen Lagers.
Reinigung und Prüfung
Reinigung und Prüfung der Bohrung.
Montage und Zentrierung
Montage und Zentrierung des Bohrwerks auf der Bohrung der Gelenkplatte.
Auftragschweißen
Automatisches, spiralförmiges Auftragschweißen über die gesamte Bohrung.
Ausspindeln auf Maß
Ausspindeln auf Maß für die Passung mit dem neuen Lager.
Prüfung und Zusammenbau
Maßkontrolle, Einbau des Lagers und Zusammenbau der Maschine.
05 — Ergebnisse
Erzielte Ergebnisse
Lagerbohrung Knickgelenk
ca. Ø150 mm
In der Werkstatt aufgebaut und wieder auf Maß gebracht
Schweißen und Ausspindeln
Eine Aufspannung
Kein erneutes Zentrieren zwischen den Arbeitsgängen
Instandsetzung
Vollständige Reparatur
Bohrung aufgebaut, nicht nur das Lager ersetzt
Organisation
Im eigenen Haus
Auftrag mit dem eigenen Bohrwerk erledigt
Die Bohrung von ca. Ø150 mm wurde aufgebaut und wieder auf Maß gebracht, ohne den Rahmen zu einem Bearbeitungsbetrieb zu bringen: eine vollständige Instandsetzung des Knickgelenklagers, nicht nur der Austausch des verschlissenen Teils. Diesen Auftrag erledigt J Hull Plant Engineers jetzt im eigenen Haus mit dem eigenen Bohrwerk. Weitere Einsätze finden Sie in den Maucotools-Fallstudien.
06 — Vor Ort
Dokumentation vor Ort
Die Schritte der Reparatur in der Werkstatt von J Hull Plant Engineers: Montage des Bohrwerks am Knickgelenk, Auftragschweißen und Ausspindeln auf Maß. Fotos: J Hull Plant Engineers.
Haben Sie eine verschlissene Lagerbohrung?
Knickgelenke, Bolzenlager und Lagerbohrungen an Baumaschinen: Die Techniker von Maucotools helfen Ihnen, die richtige Konfiguration für Auftragschweißen und Ausspindeln zu wählen – in der Werkstatt oder auf der Baustelle.