Die Schweißfase ist die Bearbeitung der Rohrenden, die den Raum schafft, in dem das Schweißbad bis zur Wurzel durchschweißt. Mit einer tragbaren Rohranfasmaschine mit Innenspannung ist die Geometrie der Fase konzentrisch zur Rohrachse und an jeder Verbindung wiederholbar, ohne Flamme und ohne Wärmeeinflusszone. Fasenwinkel, Wurzelsteg und Wurzelspalt bleiben so, wie die WPS sie festlegt.
Im petrochemischen Rohrleitungsbau, im Kraftwerk, im Schiffbau oder an Wärmetauschern ist die Schweißnaht die Stelle, die die Durchstrahlungsprüfung besteht oder nicht besteht. Ein Großteil der Wurzelfehler entsteht vor dem Lichtbogen, bei der Vorbereitung der Fugenflanken.
Was die Schweißfase ist und warum sie über die Nahtqualität entscheidet
Die Schweißfase ist die Anschrägung des Rohrendes, so ausgeführt, dass die beiden aneinandergelegten Fugenflanken eine Nut mit definiertem Querschnitt bilden. In dieser Nut legt der Schweißer die Wurzellage und danach die Füll- und Decklagen ab. Ohne Fase erreicht die Schweißung den Grund der Verbindung nicht mehr, sobald die Wanddicke das übersteigt, was der Lichtbogen in einem Durchgang aufschmilzt.
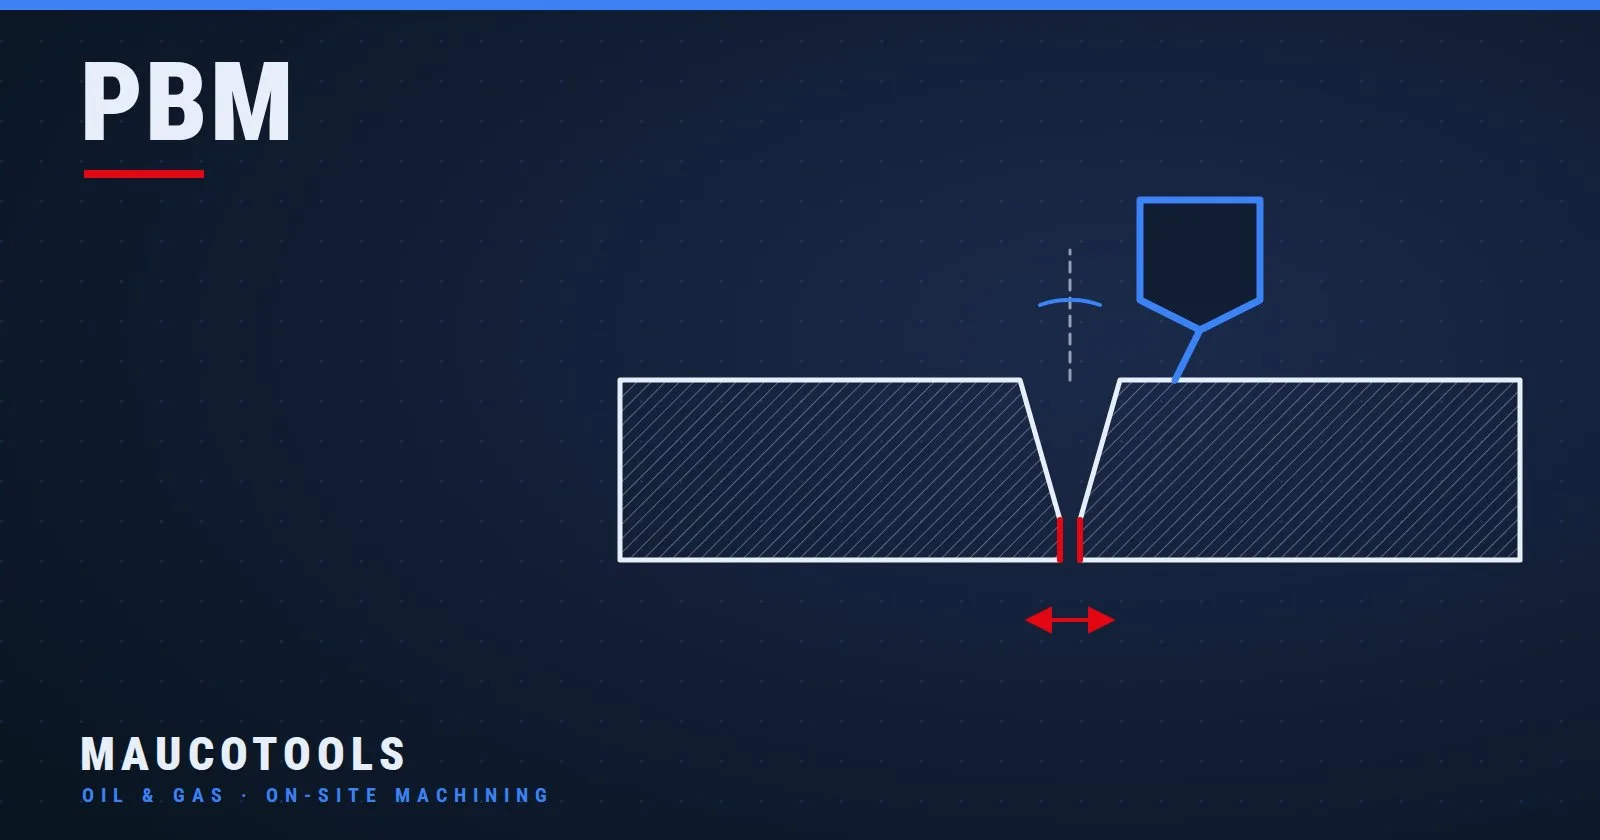
Die Geometrie der Schweißfase wird durch vier Größen beschrieben:
- Fasenwinkel: die Neigung der angeschrägten Fläche gegenüber der Ebene senkrecht zur Rohrachse. Zwei aneinandergelegte Flanken bilden den Öffnungswinkel der Naht.
- Steg (Wurzelsteg / root face): der Anteil der Wanddicke, der am Rohrende plan belassen wird; er trägt die Wurzellage und bestimmt deren Aufschmelzung.
- Wurzelspalt: der Abstand zwischen den beiden Stegen beim Heften, der dem Schweißbad erlaubt, bis zur Innenseite durchzuschweißen.
- Ausrichtung: die Koaxialität der beiden Rohre und die Übereinstimmung der Wände auf der Innenseite; ein Versatz erzeugt eine Stufe in der Wurzel, die keine Lage mehr ausgleicht.
Die häufigsten Geometrien sind die V-Naht mit geraden Flanken und die J-Naht oder Doppelfase mit einem Radius zum Steg hin und einem reduzierten Winkel im äußeren Bereich, die bei großen Wanddicken eingesetzt wird, um das abgelegte Schweißgut zu verringern. Die in der Werkstatt kursierenden Werte, etwa 30° je Seite an einer V-Naht oder 37,5° bei den üblichen Vorbereitungen im Rohrleitungsbau, sind allgemeine Beispiele: Den verbindlichen Wert legt die WPS (Welding Procedure Specification) der Verbindung fest, zusammen mit Steg, Wurzelspalt und Schweißverfahren.
Jede Abweichung wird beim Schweißen oder bei der Prüfung bezahlt: Ist der Winkel zu eng, wird die Wurzel nicht erreicht; ist der Steg unregelmäßig, bricht die Wurzel dort durch, wo er dünn ist, und schmilzt dort nicht auf, wo er dick ist; ist die Stirnfläche nicht rechtwinklig, schwankt der Wurzelspalt über den Umfang. An durchstrahlten Nähten bedeutet das Ausfugen, erneutes Schweißen und erneute Prüfung, bei stehender Leitung.
Winkelschleifer und Brennschneiden gegen Rohranfasmaschine: was sich an der Naht ändert
Eine Schweißfase mit dem Winkelschleifer vorzubereiten ist möglich und wird in vielen Werkstätten noch so gemacht. Die Grenze liegt nicht im Können des Rohrschlossers, sondern in der Wiederholbarkeit: Der Winkel hängt von der Hand ab, der Steg wird nach Augenmaß belassen, die Rechtwinkligkeit der Stirnfläche wird durch Probieren korrigiert. An einem Rohr mit kleinem Durchmesser und geringer Wanddicke kann das genügen; an einer Leitung mit umfangreicher Durchstrahlungsprüfung nicht.
Brennschneiden oder schräg geführtes Plasmaschneiden sind schnell, hinterlassen aber eine Wärmeeinflusszone, Oxide und eine Oberfläche, die vor dem Schweißen ohnehin nachgeschliffen werden muss. Bei nichtrostenden Stählen, Duplex und Nickellegierungen ist die Vorbereitung mit der Flamme in den Verfahrensanweisungen in der Regel gerade wegen der metallurgischen Veränderung der Flanke ausgeschlossen.
Die Rohranfasmaschine mit Innenspannung arbeitet spanabhebend mit Werkzeugen fester Geometrie. Das Ergebnis hat drei Eigenschaften, die von Hand nicht zu erreichen sind: Der Winkel ist der des Werkzeugs und ändert sich entlang des Umfangs nicht; der Steg ist plan und konstant, weil das Planen der Stirnfläche konzentrisch zur Achse erfolgt; die Oberfläche ist metallisch blank, ohne Oxide und ohne Erwärmung.
Der Winkelschleifer bleibt für Nacharbeiten und gelegentliche Reparaturen an unkritischen Rohren vertretbar; vom Prozessrohrleitungsbau bis zu den Rohrbündeln der Wärmetauscher ist die maschinelle Vorbereitung die Regel.
Wie eine Rohranfasmaschine mit Innenspannung arbeitet
Eine tragbare Rohranfasmaschine mit Innenspannung (ID Locking) ist eine Maschine, die sich über einen Spanndorn im Rohrinneren verankert und das Rohrende mit einem rotierenden Werkzeugkopf bearbeitet. Der in den Innendurchmesser eingeführte Spanndorn spreizt sich mit seinen Spannbacken, bis er die Wand fest spannt: Von diesem Moment an fällt die Maschinenachse mit der Rohrachse zusammen.
Genau das macht die Geometrie konzentrisch: Der Kopf rotiert um dieselbe Achse, auf die das Rohr zentriert wurde, und der Axialvorschub führt die Werkzeuge mit gleichmäßiger Tiefe entlang des gesamten Umfangs in den Werkstoff. Der Kopf trägt mehrere Werkzeuge gleichzeitig: eines für die Fase, eines für das Planen der Stirnfläche, das den Steg erzeugt, und auf Wunsch optionale Köpfe für die Außenfase oder für das Entfernen der Schweißraupe.
Die Serie PBM von Maucotools gibt es in elektrischer, pneumatischer und hydraulischer Ausführung; das kleinste Modell, die PBM-1625, ist auch mit Li-Ion-Akku 18 V und mit Hebelvorschub erhältlich. Für die PBM-1625 gibt der Katalog dank der Innenspannung eine Rüstzeit von unter 2 Minuten an.
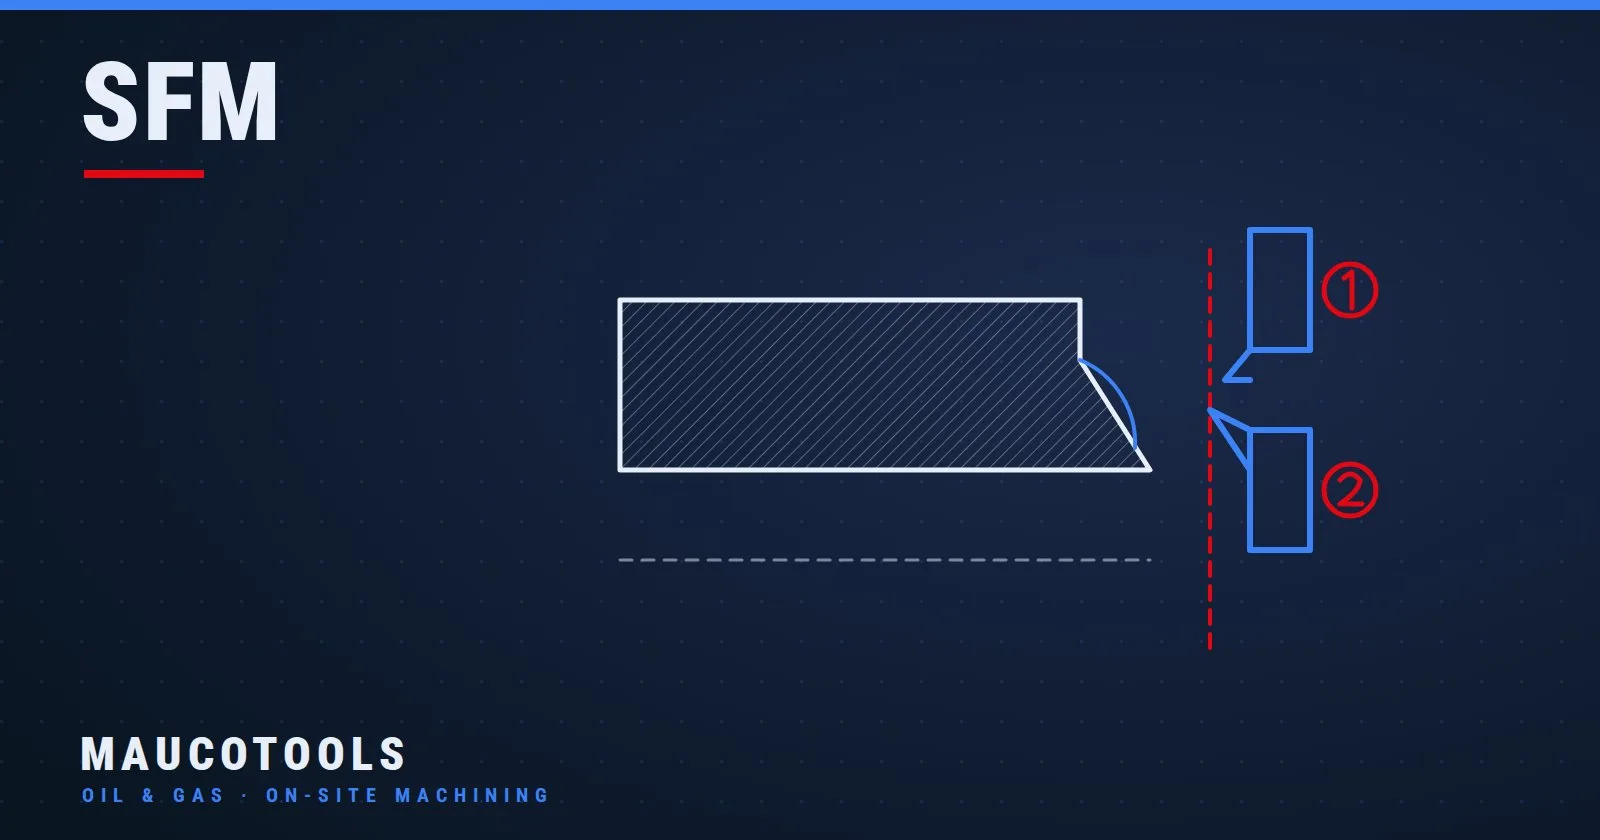
Hat das Rohr kein freies Ende, in das der Spanndorn eingeführt werden kann, etwa an einer verlegten Leitung, die getrennt werden soll, ändert sich die richtige Maschine: Dann kommt eine Rohrtrennmaschine mit teilbarem Rahmen SFM zum Einsatz, die auf dem Außendurchmesser montiert wird und in einem Arbeitsgang trennt und anfast.
Die Rohranfasmaschine PBM nach Innendurchmesser, Werkstoff und Antrieb auswählen
Der erste Parameter ist nicht der Nenndurchmesser des Rohrs, sondern der tatsächliche Innendurchmesser, denn dort muss sich der Spanndorn spreizen. Dieselbe DN hat bei unterschiedlichen Schedules unterschiedliche Innendurchmesser. Spannbereiche (ID) der Modelle der Serie PBM:
- PBM-1625: 20–42 mm (Hebelversion 12,5–42 mm)
- PBM-3000: 28–76 mm
- PBM-4000: 33–108 mm
- PBM-4500: 39–114 mm
- PBM-8000: 49–203 mm
- PBM-12000: 100–306 mm
- PBM-18000: 102–457 mm
- PBM-24000: 180–609 mm
Faustregel: mit Reserve innerhalb des Bereichs arbeiten. An der unteren Grenze haben die Spannbacken minimalen Hub und die Spannung ist unsicher; an der oberen Grenze arbeitet die Maschine mit maximaler Auskragung und die Steifigkeit nimmt ab. Die PBM-4000 mit Spannbereich von 33 bis 108 mm, 143 Nm Drehmoment und 10 kg in der elektrischen Ausführung ist das typische mittlere Modell für Prozessrohrleitungen kleiner und mittlerer Durchmesser.
Werkstoff und Wanddicke bestimmen das erforderliche Drehmoment und die erforderliche Steifigkeit. Unlegierter Stahl und nichtrostender Stahl lassen sich mit der gesamten Baureihe bearbeiten; Duplex, Superduplex, Inconel und Nickellegierungen verfestigen sich beim Zerspanen und setzen dem Schnitt Widerstand entgegen: Sie verlangen eine Maschine, die unter Last nicht langsamer wird. Bei gleichem Durchmesser ist an diesen Werkstoffen und bei großen Wanddicken das Modell mit mehr Drehmoment die bessere Wahl, auch wenn es einige Kilogramm mehr wiegt.
Der Antrieb wird nach der Baustelle gewählt. Elektrisch, wo Netz oder Stromerzeuger vorhanden sind; pneumatisch, wo Druckluft bereits in der Anlage liegt oder wo die Atmosphäre Elektromotoren ausschließt; hydraulisch bei großen Durchmessern und wo konstantes Drehmoment im Dauerbetrieb gefragt ist; Li-Ion an kleinen Verbindungen in der Höhe oder in engen Räumen, ohne Kabel. Für einen einzelnen Auftrag oder eine Auftragsspitze kann auch die Miete einer Rohranfasmaschine sinnvoll sein; entscheidend ist in jedem Fall, die Maschine auf die anstehende Arbeit auszulegen.
Zum Vergleich von Leistung, Drehmoment und Gewicht jeder Ausführung fasst die Seite der tragbaren Rohranfasmaschinen PBM die Datenblätter der gesamten Serie zusammen; der Maucotools-Konfigurator hilft, Maschine, Köpfe und Werkzeuge ausgehend von Innendurchmesser und Werkstoff zusammenzustellen.
Große Durchmesser und Pipelines
Ab 49 mm Innendurchmesser kommen die Modelle PBM-8000, PBM-12000, PBM-18000 und PBM-24000 ins Spiel, die bis 609 mm reichen. Mit dem Durchmesser wachsen Drehmoment, Leistung und Masse: Die PBM-8000 wiegt 22 kg in der elektrischen Ausführung, die PBM-12000 kommt auf 44 kg mit einem Motor von 2.000 W, die PBM-18000 auf 90 kg mit 1.182 Nm, die PBM-24000 auf 250 kg mit 1.400 Nm und 2.600 W. Bis zur PBM-8000 wird die Maschine von einem einzelnen Bediener positioniert; bei den größeren Baugrößen ist das Handling mit Flaschenzug oder Abstützung zu organisieren.
Schritt-für-Schritt-Ablauf zur Vorbereitung der Schweißfase
- Innendurchmesser messen auf zwei zueinander senkrechten Achsen und die Ovalität prüfen: Überschreitet sie das nach Spezifikation Zulässige, ist die Flanke instand zu setzen oder das Rohr auszusondern. Den Wert mit dem Spannbereich der Maschine vergleichen.
- Rohrinneres reinigen im Bereich, in dem die Spannbacken greifen: Rost, Zunder, Öl und Schnittrückstände beeinträchtigen Spannung und Zentrierung.
- Spanndorn und Spannbacken wählen, passend zum gemessenen Innendurchmesser gemäß den Tabellen des Herstellers, und an der Maschine montieren.
- Spanndorn einführen bis zur vorgesehenen Tiefe und die Spannbacken stufenweise anziehen; dabei prüfen, dass die Maschine koaxial sitzt: Eine unsymmetrische Spannung zeigt sich sofort als Taumeln des Kopfes.
- Werkzeuge montieren: das Fasenwerkzeug mit dem von der WPS geforderten Winkel und das Werkzeug zum Planen der Stirnfläche. Prüfen, dass die Schneiden unbeschädigt und die Klemmungen korrekt angezogen sind.
- Kopf nullen, indem die Werkzeuge bis zum Anstreifen an die Rohrstirnfläche geführt werden, und den Vorschubweg einstellen.
- Schruppen mit konstantem Vorschub, dabei Aufmaß für das Schlichten lassen; bei Duplex und Nickellegierungen den Schnitt kontinuierlich halten, ohne das Werkzeug im Werkstoff anzuhalten.
- Schlichten der Fase und Planen der Stirnfläche, bis der Steg das geforderte Maß hat, gleichmäßig über den gesamten Umfang.
- Prüfen mit Fasenlehre oder Schablone: Winkel, Stegbreite an mehreren Stellen, Rechtwinkligkeit der Stirnfläche zur Achse. Korrigieren, bevor die Maschine gelöst wird.
- Entgraten und reinigen: innere und äußere Grate entfernen, die Flanken auf die in der Verfahrensanweisung vorgesehene Länge entfetten und schützen, wenn nicht unmittelbar geschweißt wird.
Typische Fehler beim Anfasen von Rohren
- Rohr innen nicht gereinigt. Die Spannbacken spannen auf Zunder oder Rost, der Spanndorn rutscht während des Schnitts und die Fase wird exzentrisch.
- Spannung am Rand des Bereichs. Mit den Spannbacken am Hubende ist der Halt schwach und die Maschine vibriert; bei maximaler Auskragung hinterlässt das Werkzeug eine wellige Oberfläche. Modell oder Spanndorn werden mit Reserve gewählt.
- Ovalität nicht geprüft. An einem ovalen Rohr zentriert der Spanndorn auf eine mittlere Achse, und der Steg wird auf einer Seite breiter und auf der anderen schmaler.
- Winkel abweichend von der WPS. Werkzeug mit dem gewohnten statt mit dem Winkel der Verfahrensanweisung: Die Fase sieht korrekt aus, die Schweißnahtprüfung nicht.
- Unregelmäßiger Steg. Planen der Stirnfläche übersprungen oder unvollständig: Der Steg folgt dem ursprünglichen Rohrschnitt, oft außer Winkel, und die Wurzellage wird unberechenbar.
- Verschlissenes Werkzeug. Eine abgenutzte Schneide reißt, erwärmt und hinterlässt Grate; an nichtrostendem Stahl und Duplex verfestigt sie die Flanke.
- Maßkontrolle übersprungen. Eine einzige schlecht angezogene Spannbacke genügt, um eine scheinbar perfekte Verbindung zu ruinieren.
Häufige Fragen
Welcher Fasenwinkel ist beim Schweißen von Rohren üblich?
Den Fasenwinkel legt die WPS der Verbindung fest, abhängig von Werkstoff, Wanddicke, Schweißverfahren und Position. Werte wie 30° je Seite an einer V-Naht oder 37,5° bei den üblichen Vorbereitungen im Rohrleitungsbau sind verbreitete Beispiele, keine Regeln: Vor dem Montieren des Werkzeugs wird die Verfahrensanweisung gelesen.
Was ist der Wurzelsteg der Schweißfase und wozu dient er?
Der Steg, auch Wurzelsteg oder root face, ist der plane Teil, der am Rohrende unterhalb der geneigten Fasenfläche belassen wird. Er trägt das Schweißbad der Wurzellage: Ist er zu dünn, bricht die Wurzel durch, ist er zu dick, schmilzt er nicht auf. Er muss über den gesamten Umfang gleichmäßig sein; deshalb ist das maschinelle Planen der Stirnfläche entscheidend.
Lassen sich Rohre aus nichtrostendem Stahl, Duplex und Inconel mit einer tragbaren Rohranfasmaschine anfasen?
Ja, und die maschinelle Bearbeitung ist bei diesen Werkstoffen die bevorzugte Vorbereitung, weil sie die Wärmeeinflusszone der Flamme vermeidet. Duplex, Superduplex, Inconel und Nickellegierungen verfestigen sich beim Zerspanen und setzen dem Schnitt Widerstand entgegen: Es braucht ausreichend Drehmoment, unbeschädigte Werkzeuge und einen kontinuierlichen Schnitt. Das Modell wird mit Drehmomentreserve gegenüber dem gewählt, was für unlegierten Stahl genügen würde.
Wie wird eine Schweißfase vor dem Schweißen geprüft?
Mit einer Fasenlehre oder einer Schablone mit dem Winkel der WPS werden der Winkel, die Stegbreite an mehreren Stellen des Umfangs und die Rechtwinkligkeit der Stirnfläche zur Rohrachse geprüft. Anschließend wird kontrolliert, dass die Flanken frei von Graten, Oxiden und Fett sind. Die Prüfung erfolgt bei noch gespannter Maschine, sodass eine Nacharbeit kein erneutes Zentrieren erfordert.
Kann eine Schweißfase an einer bereits geschweißten Verbindung erneuert werden?
Ja. Muss die Verbindung neu hergestellt werden, wird das Rohr hinter der Schweißnaht getrennt und eine neue Fase vorbereitet; muss eine Schweißraupe oder ein Schweißrest entfernt werden, um ein Rohrende wiederherzustellen, arbeiten die optionalen Köpfe zum Entfernen der Schweißraupe auf der Rohranfasmaschine mit Innenspannung bis zum Grundwerkstoff und bereiten die Flanke neu vor, stets konzentrisch zur Rohrachse.
Die Schweißfase ist der Teil der Schweißung, der entschieden wird, bevor der Lichtbogen gezündet wird. Eine Rohranfasmaschine mit Innenspannung, mit Reserve beim Innendurchmesser und beim Drehmoment gewählt, macht die Vorbereitung wiederholbar, prüfbar und frei von thermischer Beeinflussung, mit weniger nachzuarbeitenden Verbindungen.
Um das passende Modell für Innendurchmesser und Werkstoff der Leitung zu finden, steht das komplette Programm auf der Seite der tragbaren Rohranfasmaschinen PBM, von der aus ein Angebot oder ein technischer Vergleich der Ausführungen angefragt werden kann.
Die Vorbereitung der Fugenflanken und das Schweißen sind unter Einhaltung der geltenden Sicherheitsvorschriften, der Anweisungen des Maschinenherstellers und mit der vorgesehenen PSA auszuführen; das Rohr muss vor Beginn der Bearbeitung fixiert und stabil sein.