Ein hydraulischer Schraubenspannzylinder ist ein Werkzeug, das die Schraube durch axialen Zug vorspannt: Er dehnt den Stehbolzen mit Öldruck im elastischen Bereich, anschließend wird die Mutter drehmomentfrei angelegt. Im Vergleich zum Drehmomentschlüssel gibt es weder Torsion noch Reibung unter der Mutter, die Vorspannkraft ist daher genau und wiederholbar, und mehrere Stehbolzen werden gleichzeitig angezogen.
An einem kritischen Flansch besteht die Aufgabe nicht darin, die Mutter festzuziehen, sondern in jedem Stehbolzen die vom Konstrukteur berechnete Vorspannkraft zu erreichen, die die Dichtung im Betrieb verpresst hält. Der Schlüssel kontrolliert das Anzugsmoment, eine indirekte Größe, die von der Reibung abhängt; der Spannzylinder kontrolliert die Zugkraft, und auf die kommt es an.
Er ist die Referenzlösung an Wärmetauschern, Bohrlochköpfen, Druckbehältern, Subsea-Verbindungen und Flanschverbindungen von Windkrafttürmen: Verbindungen, bei denen eine Leckage beim Anfahren mehr kostet als der gesamte Stillstand.
Was ein hydraulischer Schraubenspannzylinder ist und wie er funktioniert
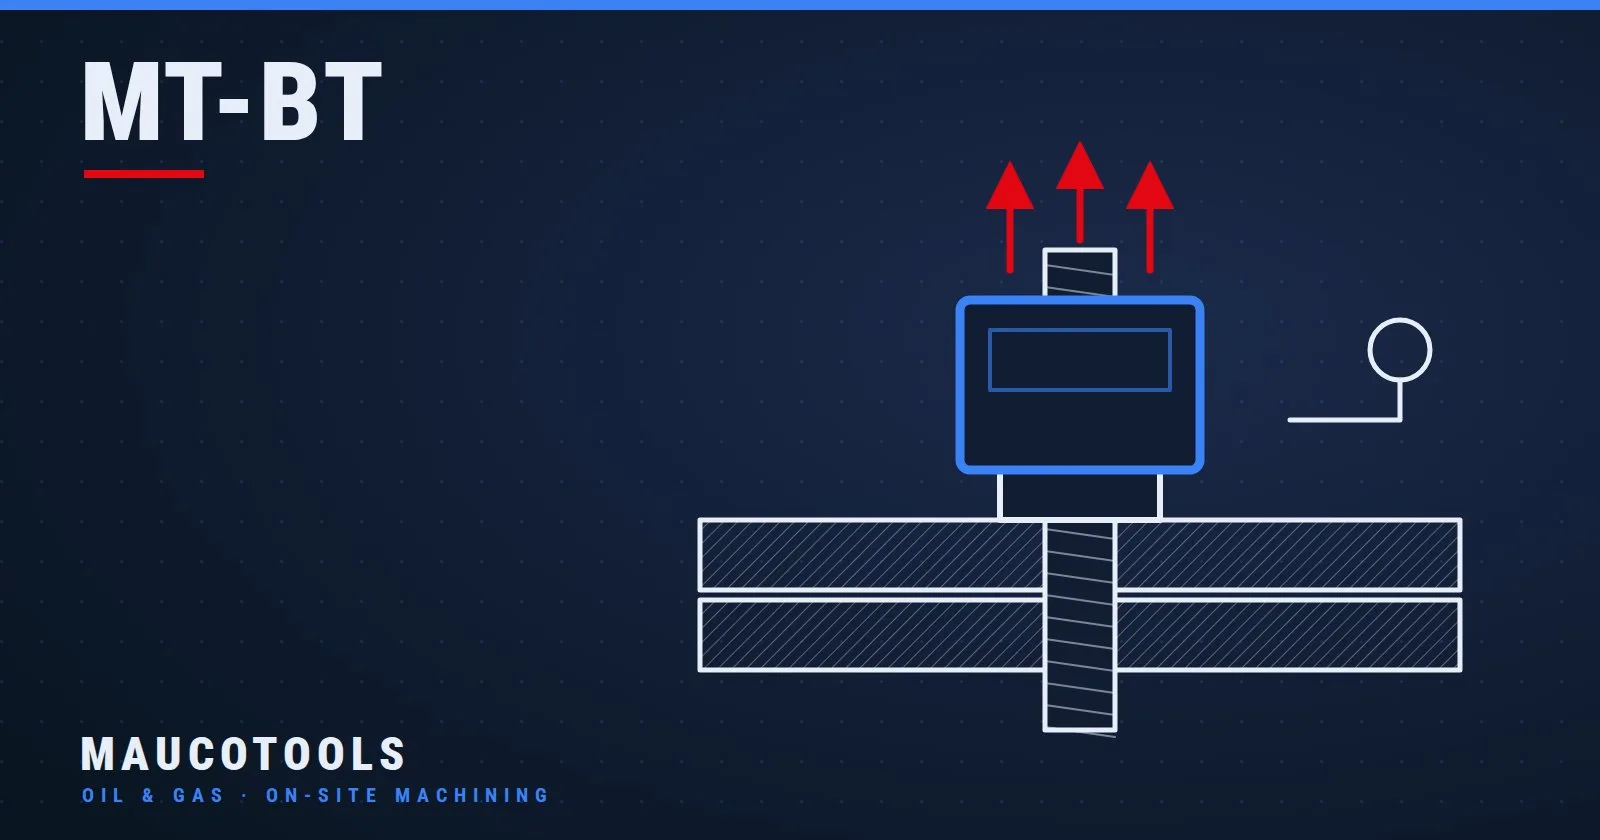
Ein hydraulischer Schraubenspannzylinder ist ein Ringzylinder (Load Cell), der auf den Überstand des Stehbolzens aufgesetzt wird, sich über eine Brücke am Flansch abstützt und unter Druck die Schraube zieht. Die während des Zugs lastfreie Mutter wird von Hand bis zur Anlage am Flansch gedreht. Beim Ablassen des Drucks geht die Last auf die Mutter über und bleibt als Vorspannkraft im Stehbolzen.
Das Kit besteht aus vier Elementen. Der Mutterndreher umschließt die Mutter und erlaubt es, sie durch die Fenster der Brücke zu drehen. Die Brücke leitet die Reaktionskraft in den Flansch ab. Die Load Cell ist der Hydraulikzylinder mit dem Ringkolben. Der Zuganker wird auf den über die Mutter hinausragenden Teil der Schraube aufgeschraubt, mit einer Gewindeüberdeckung von mindestens einem Durchmesser: Er überträgt die Zugkraft auf die Schraube.
Die Physik ist die einer Feder: Druck mal Kolbenfläche ergibt die Kraft, die die Schraube im elastischen Bereich dehnt; ist die Mutter angelegt und der Druck abgelassen, bleibt die Feder gespannt, weil die Mutter sie am Verkürzen hindert. Keine Torsion im Schaft, keine Reibung unter der Mutter.
Die Serien MT-BT, MT-BTS und MT-SST ergänzen drei Schutzfunktionen: eine Hubanzeige mit roter Markierung am Hubende, eine interne Sicherheitsentlastung, die bei Überhub anspricht, und einen schwimmend gelagerten Kolben, der bis zu 2° Winkelversatz zwischen Spannzylinder und Flansch ausgleicht. Dichtung und Anzugsreihenfolge werden im vollständigen Leitfaden zum hydraulischen Verschrauben behandelt.
Schraubenspannzylinder oder Drehmomentschlüssel: Wann welches Werkzeug vorzuziehen ist
Der Unterschied liegt in der kontrollierten Größe. Der hydraulische Drehmomentschlüssel kontrolliert das Anzugsmoment; die daraus resultierende Vorspannkraft hängt von der Reibung unter der Mutter und im Gewinde ab. Der Zusammenhang ist in der Berechnung des Anzugsmoments mit der Beziehung T = K·D·F beschrieben, in der K alles zusammenfasst, was nicht sichtbar ist.
Der Anzugsmoment-Rechner hilft bei der Auslegung des Werkzeugs, der Wert ist jedoch ein Richtwert zur Wahl des Schlüssels, keine Anzugsspezifikation. Das Anzugsmoment ist ein Auslegungswert der Verbindung, festgelegt vom Flanschkonstrukteur, vom Dichtungshersteller, vom OEM oder von der anwendbaren Prozedur (ASME PCC-1, VDI 2230). Bei reiner Drehmomentkontrolle liegt die Streuung der Vorspannkraft in der Größenordnung von ±25–30 %.
Der Spannzylinder eliminiert die Variable Reibung, weil sich unter Last nichts dreht. Die Vorspannkraft ist von Stehbolzen zu Stehbolzen wiederholbar, und beim Multi-Tensioning werden die Stehbolzen simultan angezogen: Über einen Verteiler verbundene Load Cells decken 100 % der Stehbolzen in einem Durchgang oder 50 % (jeden zweiten) in zwei Durchgängen ab. Die Dichtung wird gleichmäßig verpresst, ohne das für das sequenzielle Anziehen typische Kippen.
Der Spannzylinder ist vorzuziehen, wenn die Spezifikation eine genaue und dokumentierbare Vorspannkraft verlangt, die Stehbolzen großen Durchmesser haben, der Flansch viele Schrauben hat und die Stunden des Stillstands gezählt sind, die Dichtung empfindlich auf ungleichmäßige Last reagiert oder die Verbindung subsea liegt.
Der Schlüssel bleibt die richtige Wahl, wenn der Platz um die Mutter keine Load Cell aufnimmt, der Stehbolzen bündig mit der Mutter abschließt, die Verbindung nicht als kritisch eingestuft ist oder die Einsätze zu selten sind, um ein Spannkit zu rechtfertigen. Die hydraulischen Drehmomentschlüssel MT-HTW von Maucotools decken 98 bis 136.312 Nm mit ±3 % Wiederholgenauigkeit ab und bleiben das Werkzeug der laufenden Instandhaltung.
Die Voraussetzung ist physikalisch: Der Stehbolzen muss um mindestens einen Durchmesser über die Mutter hinausragen. Bei bündig abschließenden Stehbolzen bleibt es beim Schlüssel.
Die drei Serien: MT-BT topside, MT-BTS mit Federrückstellung, MT-SST subsea
Die hydraulischen Schraubenspannzylinder von Maucotools decken Stehbolzen von M20 bis M150 ab, mit einer maximalen Kraft von 4.754 kN bei 1.500 bar in der größten Baugröße. Alle Serien sind mit doppelten Anschlüssen für den Verteiler ausgestattet; die Wahl richtet sich nach Umgebung, Anzahl der Zyklen und Durchmesser.
MT-BT: die Standardserie für topside
Die Serie MT-BT besteht aus 12 Load Cells mit 15 mm Hub für Stehbolzen von M20 bis M150, Körper aus Stahl AISI 4340. Dieselbe Load Cell wird durch Wechsel des Adapterkits an die Durchmesser ihres Bereichs angepasst: Zuganker, Brücke und Mutterndreher. Die BT-1200 reicht bis M125–M150 und 4.754 kN. Es ist die Serie für Prozessflansche, Behälter, Wärmetauscher und schweren Stahlbau.
MT-BTS: Federrückstellung für schnelle Zyklen
Die Serie MT-BTS hat 10 Load Cells, 15 mm Hub, Bereich M24–M110, denselben Stahl und denselben Druck von 1.500 bar. Der Unterschied liegt im Kolben, der beim Ablassen des Drucks automatisch zurückfährt: An Flanschen mit vielen Stehbolzen und mehreren Durchgängen muss er zwischen den Zyklen nicht von Hand zurückgestellt werden. Die maximale Kraft reicht von 330 kN (BTS-200) bis 3.768 kN (BTS-1100).
MT-SST: subsea in Edelstahl
Die Serie MT-SST ist vollständig aus hochfestem Edelstahl gefertigt, für den Unterwassereinsatz durch Taucher oder ROV. Der Hub beträgt 25 mm, mit fluoreszierenden Ringen, die die Kolbenposition bei schlechter Sicht ablesbar machen; lösbare Haken und ein Gurt halten den Spannzylinder beim Positionieren auf dem Stehbolzen; die Split Nut ist optional. Die 8 Load Cells decken M20–M85 ab, auch an 10K-Flanschen, mit einer maximalen Kraft von 188 kN (SST-100) bis 2.390 kN (SST-800).
Hydraulikaggregate mit 1.500 bar und Schläuche
Der Druck kommt von drei Hydraulikaggregaten. Das elektrische zweistufige MT-TPE-1500 (230 V, 0,7 kW, Fernbedienung mit 5 m Kabel, 42 kg) für Stillstände an Land; das pneumatische MT-TPA-1500, Übersetzung 1:350 und Edelstahlrahmen mit 22 kg, wo Druckluft die einzige zugelassene Energie ist; das manuelle MT-TPH-1500, Tank mit 3 Litern und 12 kg, für einzelne Spannvorgänge. Die Hochdruckschläuche sind 4-lagig: Betriebsdruck 1.800 bar, Berstdruck 4.500 bar, von -30 bis +80 °C.
Für einen geplanten Stillstand oder einen außerordentlichen Eingriff lohnt sich der Kauf des kompletten Kits nicht immer: Die hydraulischen Schraubenspannzylinder für den Stillstand zu mieten, mit Load Cells, Adaptern und Hydraulikaggregat bereits auf die Stehbolzen abgestimmt, ist der direkteste Weg für den gelegentlichen Einsatz.
Wie die aufzubringende Kraft berechnet wird
Der Spannzylinder wird über den Druck eingestellt, und der Druck ergibt sich aus der Kraft, die im Stehbolzen verbleiben soll. Ausgangspunkt ist die Restvorspannkraft: die Kraft, die nach Abschluss des Vorgangs in der Schraube bleiben muss. Sie wird nicht von demjenigen festgelegt, der anzieht, sondern vom Flanschkonstrukteur, vom OEM oder von der anwendbaren Prozedur, bei Flanschverbindungen mit Dichtung typischerweise ASME PCC-1.
Die aufgebrachte Kraft ist immer größer als die Restvorspannkraft. Beim Ablassen des Drucks setzt sich die Mutter am Flansch, und die Gewindegänge richten sich unter Last aus: Ein Teil der Dehnung geht verloren, und mit ihm ein Teil der Vorspannkraft. Dieser Verlust beim Anlegen wird mit dem Relaxationsfaktor kompensiert.
Die Regel: aufzubringende Kraft = geforderte Restvorspannkraft × Relaxationsfaktor, mit einem Faktor von mindestens 1,1. Die obere Grenze ist ebenso verbindlich: Die aufgebrachte Kraft darf 95 % der Streckgrenze des Stehbolzens nie überschreiten, weil die Dehnung elastisch bleiben muss.
Die Abdeckung verändert die Berechnung. Werden 100 % der Stehbolzen gemeinsam gespannt, genügt ein einziger Durchgang mit der berechneten Kraft: Keine Schraube entlastet sich auf die anderen. Bei 50 % Abdeckung bringt der erste Durchgang eine erhöhte Kraft auf, weil sich der Flansch beim Spannen der Stehbolzen des zweiten Durchgangs weiter zusammendrückt und die ersten Vorspannkraft verlieren; der zweite Durchgang erfolgt mit dem Nennwert. Die Durchgangsfaktoren legt die Prozedur der Verbindung fest, keine allgemeine Tabelle. Aus der Kraft ergibt sich der Druck über die Kolbenfläche der gewählten Load Cell.
Arbeitsablauf beim Schraubenspannen
- Prüfung der Stehbolzen. Kontrollieren, dass jede Schraube um mindestens einen Durchmesser über die Mutter hinausragt und die Gewindegänge am Überstand unbeschädigt und sauber sind. Durchmesser und Festigkeitsklasse gegen das Arbeitsblatt bestätigen.
- Montage des Kits. Mutterndreher, Brücke und Load Cell positionieren; den Zuganker auf den Überstand bis zur Anlage am Kolben aufschrauben. An allen Stehbolzen der gewählten Abdeckung wiederholen.
- Anschluss an den Verteiler. Die Load Cells über die doppelten Anschlüsse bis zum Hydraulikaggregat verbinden, mit Schläuchen und Verschraubungen für 1.500 bar. Prüfen, dass alle Hubanzeigen auf null stehen.
- Druckaufbau. Bis zum berechneten Druck hochfahren und dabei kontrollieren, dass keine Hubanzeige die rote Markierung erreicht. Erreicht ein Spannzylinder die Grenze vor den anderen, anhalten: Das Problem liegt in der Montage, nicht im Druck.
- Anlegen der Muttern. Bei gehaltenem Druck jede Mutter durch die Fenster der Brücke bis zur Anlage am Flansch drehen, drehmomentfrei.
- Druckentlastung. Den Druck ablassen: Die Last geht auf die Mutter über und bleibt im Stehbolzen. Bei der Serie MT-BTS fährt der Kolben von selbst zurück; bei den anderen ist er vor dem nächsten Zyklus zurückzustellen.
- Zweiter Durchgang (50 % Abdeckung). Die Spannzylinder auf die verbleibenden Stehbolzen umsetzen und Druckaufbau, Anlegen und Entlastung mit dem Nennwert wiederholen.
- Endkontrolle. Prüfen, dass keine Mutter lose geblieben ist, und Drücke sowie Durchgänge im Arbeitsblatt dokumentieren.
An Flanschen mit vielen Stehbolzen und mehreren Durchgängen verkürzt die Serie MT-BTS die Zeiten, weil das manuelle Zurückstellen des Kolbens bei jedem Zyklus entfällt.
Häufige Fehler beim Schraubenspannen
- Unzureichende Gewindeüberdeckung. Ein um weniger als einen Durchmesser aufgeschraubter Zuganker belastet nur wenige Gewindegänge, die sich unter Zug verformen oder ausreißen.
- Stehbolzen mit nicht vorgesehener Länge. Durch kürzere ersetzte Schrauben oder höhere Muttern als im Original verändern den Überstand: Er ist Schraube für Schraube zu prüfen, nicht stichprobenartig.
- Druck aus einer allgemeinen Tabelle. Den Druck eines anderen Flansches oder eines anderen Durchmessers anzuwenden ist der schnellste Weg, 95 % der Streckgrenze zu überschreiten oder die Dichtung unbelastet zu lassen.
- Überhub. Nach der roten Markierung weiter Druck aufzubauen heißt, sich auf die interne Sicherheitsentlastung zu verlassen, die ein Schutz ist und keine Arbeitsweise.
- Spannen und Drehmoment am selben Flansch mischen. Die Hälfte der Stehbolzen mit Drehmoment und die andere Hälfte mit Zug anzuziehen, ohne eine Prozedur, die das vorsieht, erzeugt ungleichmäßige Vorspannkräfte: Die beiden Verfahren liefern beim selben Nennwert nicht dieselbe Kraft.
- Schläuche und Verschraubungen nicht für 1.500 bar. Schläuche einer Anlage mit niedrigerem Druck zu verwenden verlagert das Risiko vom Werkzeug auf den Bediener.
Häufige Fragen
Was ist beim Schraubenspannen der Unterschied zwischen Vorspannkraft und Anzugsmoment?
Die Vorspannkraft ist die Zugkraft, die nach Abschluss des Vorgangs in der Schraube bleibt und den Flansch geschlossen hält. Das Anzugsmoment ist das mit dem Schlüssel auf die Mutter aufgebrachte Moment, aus dem die Vorspannkraft über die Reibung hervorgeht. Beim Schraubenspannen kommt das Anzugsmoment im Prozess nicht vor: Die Mutter wird drehmomentfrei angelegt, und die Vorspannkraft wird über den Hydraulikdruck kontrolliert.
Ist ein Mindestüberstand des Stehbolzens für den Spannzylinder erforderlich?
Ja: Der Stehbolzen muss um mindestens einen Durchmesser über die Mutter hinausragen, weil der Zuganker des Spannzylinders auf diesen Überstand mit einer Gewindeüberdeckung aufgeschraubt werden muss, die die gesamte Kraft überträgt. Ist der Überstand geringer oder schließt die Schraube bündig mit der Mutter ab, ist das Schraubenspannen nicht anwendbar, und es wird mit dem Drehmomentschlüssel angezogen.
Kann ein Flansch mit wenigen Spannzylindern gespannt werden?
Ja, mit 50 % Abdeckung: In einem ersten Durchgang wird jeder zweite Stehbolzen mit erhöhter Kraft gespannt, dann werden die Spannzylinder für den zweiten Durchgang mit dem Nennwert auf die verbleibenden Stehbolzen umgesetzt. Die 100 % Abdeckung schließt den Flansch in einem Durchgang und liefert die gleichmäßigste Vorspannkraft; die Anzahl der Spannzylinder richtet sich nach der Kritikalität der Verbindung und der verfügbaren Zeit.
Was ändert sich beim Schraubenspannen subsea?
Die Umgebung erfordert hochfesten Edelstahl, einen größeren Hub (25 mm bei der Serie MT-SST gegenüber 15 mm bei den Topside-Serien) und Vorkehrungen für die eingeschränkte Sicht: fluoreszierende Ringe, lösbare Haken und einen Gurt für das Positionieren durch Taucher oder ROV. Die Physik der Vorspannkraft und die Berechnung der Kraft bleiben dieselben.
Ersetzt der Schraubenspannzylinder den Drehmomentschlüssel?
Nein, die beiden Werkzeuge ergänzen sich. Der Spannzylinder ist die Wahl an kritischen Verbindungen mit spezifizierter Vorspannkraft, großen Stehbolzen und vielen gleichzeitig zu schließenden Schrauben; der hydraulische Drehmomentschlüssel bleibt das Werkzeug der laufenden Instandhaltung, der engen Platzverhältnisse und der Stehbolzen ohne Überstand.
Der hydraulische Schraubenspannzylinder nimmt die Reibung aus der Gleichung und stellt die Vorspannkraft unter direkte Kontrolle. Die Serien MT-BT, MT-BTS und MT-SST von Maucotools decken Stehbolzen von M20 bis M150 ab, topside und subsea, mit Hydraulikaggregaten für 1.500 bar.
Für eine maßgeschneiderte Auslegung, mit Load Cells, Adapterkits und Hydraulikaggregat abgestimmt auf die Stehbolzen und die gewählte Abdeckung, ist die Seite der hydraulischen Schraubenspannzylinder der Ausgangspunkt, um ein Angebot anzufragen.
Das Schraubenspannen arbeitet mit 1.500 bar: Die Sicherheitsvorschriften des Standorts sind einzuhalten, die vorgesehene PSA ist zu tragen, es sind nur für den Druck geeignete Schläuche und Verschraubungen zu verwenden, und die Anweisungen des Geräteherstellers sind zu befolgen.