Le surfaçage de brides consiste à usiner la portée de joint d'une bride pour éliminer rayures, piqûres, corrosion ou déformations, et rétablir la planéité et l'état de surface dont le joint a besoin pour assurer l'étanchéité. Réalisé sur site avec une machine portable à surfacer les brides fixée sur la bride, il évite de découper la manchette, de l'expédier à l'atelier et d'attendre son retour.
L'intervention se présente partout où l'on ouvre des assemblages boulonnés : arrêts de raffinerie, révisions d'échangeurs de chaleur et d'appareils sous pression, corps de pompes et de turbines, tuyauteries offshore. Le joint est toujours la pièce bon marché ; ce qui coûte cher, c'est un assemblage qui fuit au redémarrage et remet la ligne hors service.
Qu'est-ce que le surfaçage de brides et quand une bride en a-t-elle besoin
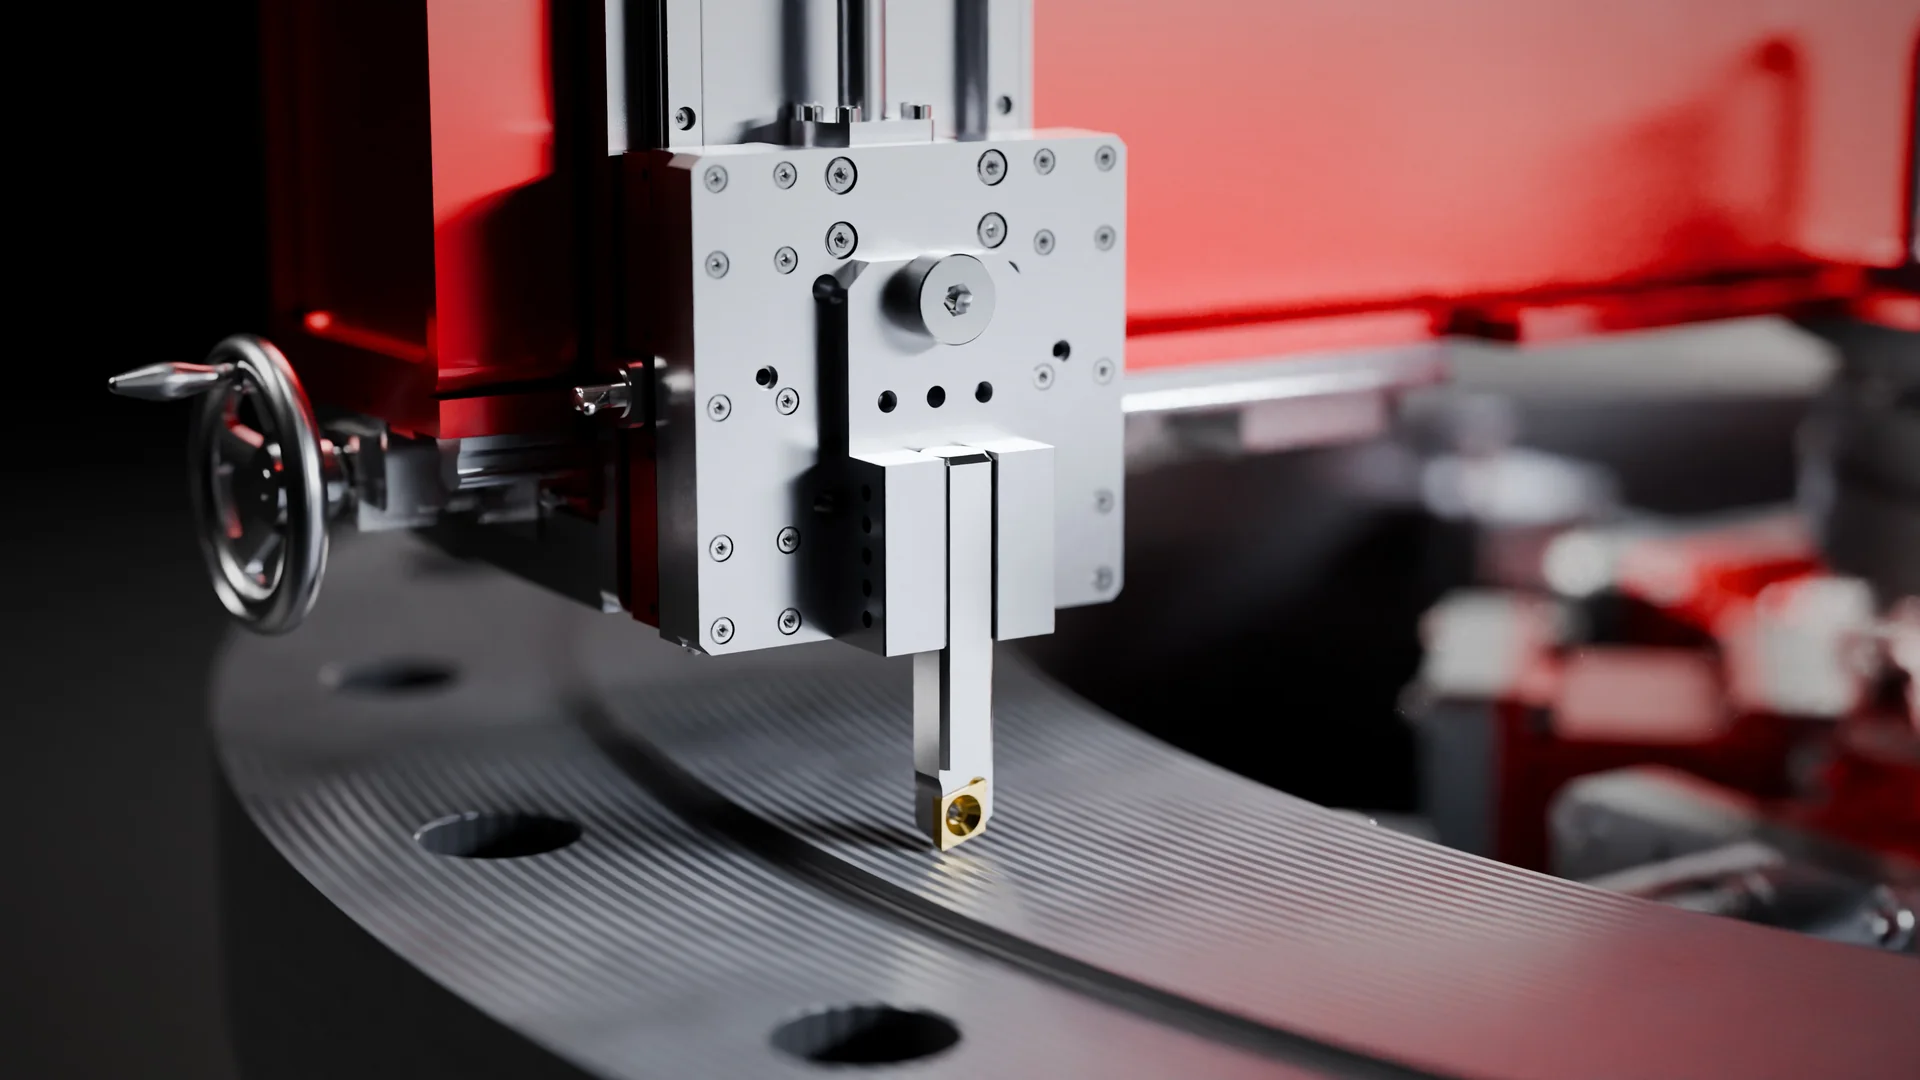
Le surfaçage de brides (on parle aussi de resurfaçage, de réusinage ou de réparation de la face de bride) est une opération de tournage réalisée sur la face d'étanchéité d'une bride. Un outil à pointe unique parcourt la face tout en orbitant autour de l'axe de la bride et enlève une fine couche de métal, jusqu'à faire disparaître le défaut et laisser une surface neuve et uniforme. Sur les brides à face surélevée (raised face), on travaille sur la face surélevée ; sur les brides à joint annulaire (ring-type joint), l'intervention concerne aussi la gorge.
Un joint n'assure l'étanchéité que contre la surface sur laquelle il est comprimé. Tout défaut qui traverse la zone d'étanchéité, ou toute zone où le joint ne peut pas être chargé uniformément, devient un chemin de fuite. Les raisons habituelles de resurfacer une bride sont :
- Rayures radiales : rayures partant de l'alésage vers l'extérieur, laissées par des outils, des débris ou une dépose du joint peu soigneuse. Une rayure radiale qui traverse la zone d'étanchéité est le défaut le plus grave, car elle ouvre un passage direct de l'intérieur vers l'extérieur.
- Piqûres et corrosion : attaque localisée de la face, fréquente en service humide, acide ou chimique, et sur les brides laissées sans protection pendant les longs arrêts.
- Érosion : métal arraché par le fluide qui s'échappe d'un assemblage ayant déjà fui, typique des lignes vapeur et haute pression.
- Déformation : faces qui ne sont plus planes à cause des cycles thermiques, d'une soudure à proximité, d'un serrage inégal des boulons ou de chocs lors de la manutention.
- Finition usée ou inadaptée : stries écrasées par les joints précédents, ou texture qui ne convient pas au type de joint désormais spécifié.
L'acceptabilité d'un défaut ne se juge pas à l'œil. ASME PCC-1, dans son Annexe D, donne des indications sur la planéité de la face de bride ainsi que sur la taille et la position des défauts tolérables, et la plupart des procédures de site s'en inspirent. Lorsqu'un défaut sort des limites, le surfaçage est la réparation normale, tant qu'il reste suffisamment de matière.
La quantité de métal que l'on peut enlever relève de la conception (épaisseur minimale, classe de pression de la bride, hauteur de la face surélevée), pas de l'usinage. Quand le défaut est trop profond, la face peut d'abord être reconstruite par rechargement soudé, puis réusinée à la cote : c'est la même logique en deux temps que celle décrite dans le guide du rechargement par soudure des portées usées.
Usinage de brides sur site ou en atelier
La voie traditionnelle pour une bride endommagée consiste à déposer le composant, à l'envoyer dans un atelier d'usinage, à le surfacer sur un tour ou un tour vertical, puis à le remonter. Pour une vanne isolée ou une manchette courte, cela peut fonctionner. Pour une bride soudée sur un appareil, une boîte d'échangeur ou une ligne que l'on ne peut pas couper, ce n'est pas envisageable. Même quand c'est possible, cela entraîne des coûts qui n'apparaissent jamais dans le devis d'usinage :
- démontage, levage et souvent découpe et ressoudage de la tuyauterie, avec les contrôles et les essais qui s'ensuivent ;
- transport aller-retour vers l'atelier, plus le temps passé dans la file d'attente de l'atelier ;
- l'installation qui attend la pièce : un arrêt qui coûte généralement bien plus que l'usinage lui-même ;
- le remontage, avec de nouveaux problèmes d'alignement.
L'usinage de brides sur site inverse la logique : c'est la machine qui va à la bride. Une machine portable à surfacer les brides se fixe directement sur le composant, dans sa position d'installation, et la face est usinée sur place, souvent pendant que les autres travaux de l'arrêt se poursuivent autour. C'est le même principe que l'alésage en ligne sur site : amener l'usinage à la pièce plutôt que la pièce à la machine.
Cas typiques : brides de ligne, vannes et piquages pendant les arrêts Oil & Gas et pétrochimiques ; échangeurs de chaleur, appareils sous pression, pompes et turbines dans les centrales et les usines de procédé ; tuyauteries marines et offshore. L'atelier reste pertinent quand la pièce est déjà déposée ou qu'une pièce de rechange est en stock.
Comment fonctionne une machine orbitale à surfacer les brides
Une machine à surfacer les brides, c'est un tour retourné comme un gant. Au lieu d'une pièce qui tourne face à un outil fixe, la pièce reste immobile et l'outil orbite autour d'elle. Trois éléments la font fonctionner :
- Un axe fixe. La machine est bloquée sur la bride, et ce blocage définit l'axe de rotation, concentrique à la bride.
- Un bras rotatif. Le bras porte le porte-outil et tourne autour de cet axe, en faisant parcourir à l'outil toute la face d'étanchéité.
- Une avance radiale. À chaque tour, l'outil se déplace d'un petit pas constant le long du bras, vers le centre ou vers l'extérieur.
La rotation combinée à une avance radiale constante par tour trace une spirale continue sur la face. C'est la finition striée en spirale, dite phonographique, par analogie avec le sillon d'un disque vinyle. L'avance par tour, la géométrie de la plaquette et la rigidité du montage déterminent le pas et la profondeur de la spirale, et donc la rugosité de la face finie.
La machine a rarement besoin d'enlever beaucoup de métal ; elle doit l'enlever uniformément, dans un plan perpendiculaire à l'axe de la bride.
Montage intérieur (ID mount) ou extérieur (OD mount)
Les machines à surfacer les brides se distinguent avant tout par l'endroit où elles prennent leur référence.
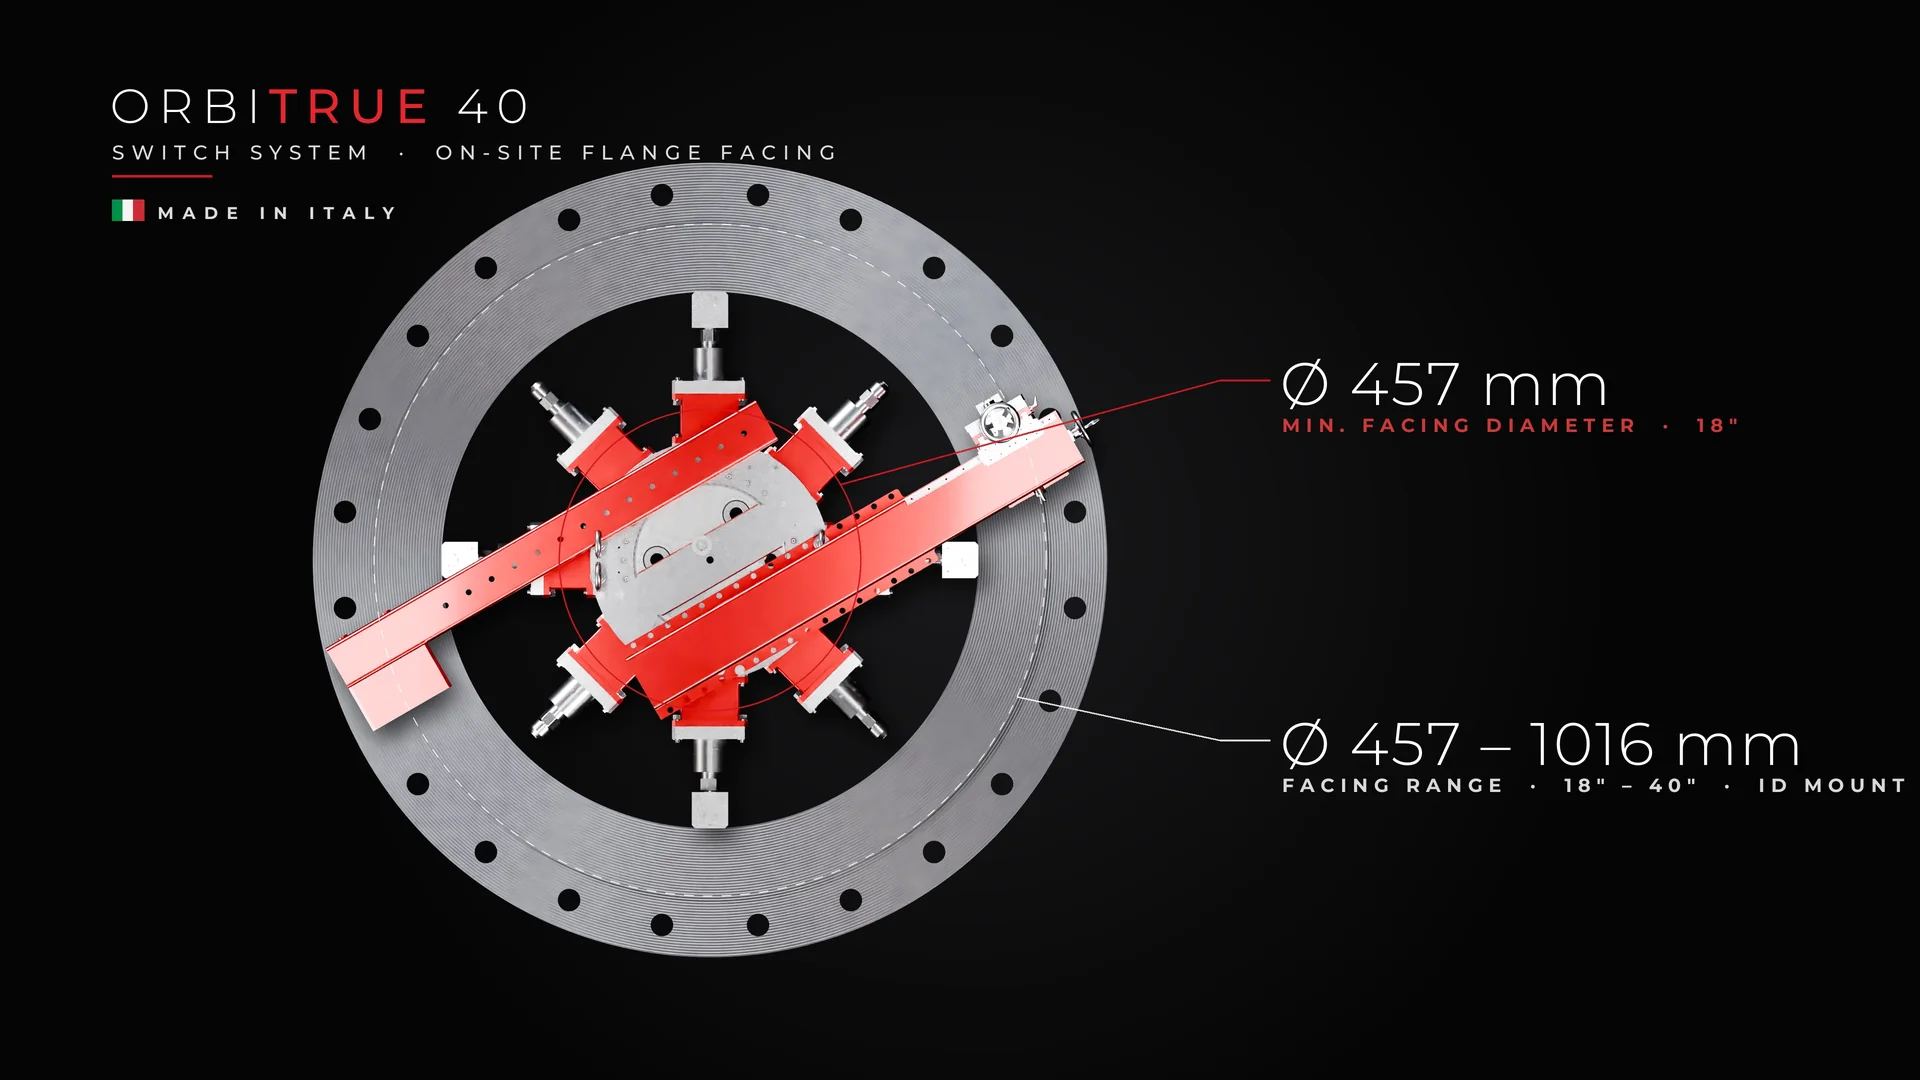
- ID mount (montage intérieur) : la machine se bloque à l'intérieur de l'alésage de la bride. L'alésage devient l'axe de rotation : la machine se centre donc sur la bride elle-même et aucune référence extérieure n'est à construire. Le montage est compact et se prête bien aux espaces exigus.
- OD mount (montage extérieur) : la machine se fixe autour de l'extérieur de la bride, ou sur un bâti qui l'enjambe. Cette approche s'utilise lorsque l'alésage n'est pas accessible, au prix de plus d'espace autour de la bride et d'un centrage plus laborieux.
Toutes les machines à surfacer les brides ORBITRUE de Maucotools sont à montage intérieur (ID mount) : la machine se bloque dans l'alésage de la bride, qui devient l'axe de rotation, et il n'y a aucune référence extérieure à mettre en place avant l'usinage.
État de surface des faces de bride : ce que disent les normes
La finition n'a rien d'esthétique. Un joint assure l'étanchéité en étant pressé dans la texture de la face : les sillons de la spirale mordent dans un joint souple et le maintiennent en place. Les références les plus citées pour les brides resurfacées sont :
- Brides à face surélevée, ASME B16.5 : une finition striée, concentrique ou en spirale, d'une rugosité de 3,2–6,3 µm Ra (125–250 µin) est la valeur par défaut courante.
- Gorges de joint annulaire (RTJ), ASME B16.5 §6.4.5.2 : l'état de surface des flancs de la gorge ne doit pas dépasser 1,6 µm Ra (63 µin), car l'anneau métallique assure l'étanchéité sur les flancs de la gorge.
- Autres joints et normes : certains types de joints demandent une finition différente ; la fiche technique du joint compte donc autant que le plan de la bride.
La machine réalise la finition ; elle ne la décide pas. La finition requise et les critères d'acceptation sont fixés par l'exploitant ou le concepteur de l'installation et par le fabricant du joint à monter. Avant l'usinage, faites confirmer ce qui est exigé, en Ra ou sous forme de description de la finition, et comment ce sera mesuré.
Pour les brides à joint annulaire, un kit de rainurage RTJ est disponible sur demande pour ORBITRUE 40 et ORBITRUE 80 : la gorge peut ainsi être réusinée sur site avec la même machine que la face.
Procédure de surfaçage de brides sur site, étape par étape
Les procédures varient d'un site à l'autre, mais une intervention bien menée suit cette séquence.
- Inspection et mesures. Nettoyer la face, relever les défauts (position, profondeur, orientation), contrôler la planéité et l'épaisseur restante, et convenir avec l'exploitant de la quantité de matière qui peut être enlevée.
- Consignation et permis. La ligne ou l'équipement est isolé, vidangé, purgé et mis à disposition dans le cadre du permis de travail du site. En zone classée, le permis définit aussi les équipements et les entraînements autorisés.
- Préparation. Éliminer les résidus de joint, la calamine et les bavures de la face et de l'alésage, et protéger l'alésage et les parties internes des copeaux.
- Montage et centrage. Bloquer la machine dans l'alésage, vérifier qu'elle tourne concentrique et que la trajectoire de l'outil est parallèle à la face, puis régler la course radiale pour couvrir toute la zone d'étanchéité. C'est l'étape à ne pas bâcler.
- Passes d'ébauche. Prendre des passes légères et régulières jusqu'à ce que le défaut disparaisse et que la face soit continue sur toute la zone d'étanchéité. Mesurer entre les passes plutôt que d'enlever plus de métal que nécessaire.
- Passe de finition. Avec une plaquette à arête vive et l'avance réglée pour la finition requise, exécuter la passe finale d'un seul balayage continu, sans s'arrêter au milieu de la face.
- Contrôles et documentation. Vérifier la finition, la planéité et les cotes avant de démonter la machine, pour pouvoir encore faire une passe de correction, et consigner les résultats.
Contrôles finaux avant la pose du joint
- Finition : comparer avec le Ra spécifié à l'aide d'un rugosimètre ou d'un comparateur visuel, en plusieurs points de la zone d'étanchéité. La spirale doit être continue, sans broutage, arrachements ni marches.
- Planéité : mesurer sur la face selon ce qu'exige la procédure ; l'Annexe D d'ASME PCC-1 est la référence habituelle pour l'acceptation.
- Défauts résiduels : aucune marque radiale ne doit encore traverser la zone d'étanchéité.
- Cotes : épaisseur restante, hauteur de la face surélevée et, sur les brides RTJ, la gorge.
- Traçabilité : photos avant et après, mesures, matière enlevée, finition obtenue et visa de réception.
Une face parfaite peut quand même fuir si les boulons sont mal serrés. L'arrêt qui exige un surfaçage exige presque toujours ensuite un serrage contrôlé : un joint neuf, des goujons propres et lubrifiés et une procédure définie. L'article sur la séquence de serrage des brides détaille le serrage en croix, les passes et la vérification finale.
Manuelle ou motorisée : choisir la machine à surfacer et sa taille
Deux questions resserrent le choix : quelle est la taille de la bride, et quelle énergie est disponible là où elle se trouve.
Taille : partir du diamètre de surfaçage
La machine doit couvrir toute la zone d'étanchéité de la plus grande bride du chantier et se bloquer dans son alésage. Dans la famille ORBITRUE, le numéro du modèle est le diamètre maximal de surfaçage en pouces. La famille compte six tailles de 1" à 80" (Ø 25–2032 mm) ; trois sont disponibles dès maintenant et d'autres tailles arrivent :
- ORBITRUE 19 Manual : se bloque dans des alésages de Ø 25–152 mm (1"–6") et surface Ø 25–482 mm (1"–19"), pour un encombrement de 331 × 191 mm.
- ORBITRUE 40 : surface Ø 457–1016 mm (18"–40"), bloquée par des bras dans l'alésage, à l'horizontale ou à la verticale.
- ORBITRUE 80 : surface Ø 1016–2032 mm (40"–80"), avec la même architecture que la 40.
Manuelle : sans alimentation, compacte et rapide à installer
Une machine à surfacer manuelle ne demande ni électricité, ni air, ni hydraulique : c'est le choix naturel pour les petites brides, les emplacements exigus et les interventions courtes. Sur les grands diamètres et les enlèvements de matière importants, une machine motorisée est plus rapide et maintient une avance plus régulière.
L'ORBITRUE 19 Manual utilise une avance radiale par vis-mère actionnée par un bouton manuel, des lardons en laiton réglables et une plaquette amovible sur un porte-outil rigide, et laisse une finition en spirale continue (phonographique). Elle est livrée en mallette avec le manuel, la déclaration du fabricant et un certificat d'essai. N'ayant pas de source d'inflammation propre, elle s'utilise en zone classée dans le cadre du permis de travail du site.
Motorisée : avance automatique et choix de l'entraînement
Sur les brides plus grandes, l'avance automatique maintient une spirale régulière de l'alésage au diamètre extérieur. ORBITRUE 40 et 80 portent le bras sur un module rotatif monté sur une couronne d'orientation de précision, avec avance radiale automatique à chaque tour et commande manuelle. La tête porte-outil est orientable à ±45° : surfaçage, chanfreinage et biseautage peuvent se faire dans le même montage. Les entraînements disponibles sont :
- Électrique : motoréducteur à réduction planétaire ; sur l'ORBITRUE 80, 2,5 kW et jusqu'à 80 tr/min. Pour les zones non classées alimentées par le réseau électrique.
- Pneumatique : pour les sites où l'air comprimé est l'énergie disponible.
- Hydraulique : entraînement par centrale hydraulique.
- CNC : une version à commande numérique de la même machine.
Lorsque l'atmosphère est potentiellement explosive, le choix de l'entraînement est décisif : les versions pneumatique et hydraulique d'ORBITRUE 40 et 80 sont disponibles en exécution ATEX catégorie 3 (zone 2), et en catégorie 2 (zone 1) sur demande, tandis que les versions électrique et CNC ne sont pas destinées aux atmosphères potentiellement explosives. Les deux machines sont en outre construites sur la plateforme Switch System : avec le Switch Kit, la machine à surfacer les brides se transforme en aléseuse portative pour grands diamètres, et inversement, ce qui convient aux entreprises de maintenance qui réalisent les deux types de travaux.
FAQ
Quelle différence entre surfaçage et resurfaçage de brides ?
C'est la même opération d'usinage. « Surfaçage » est le terme général ; « resurfaçage » et « réusinage » s'emploient lorsqu'une face existante endommagée est usinée pour retrouver une surface saine et uniforme.
Peut-on surfacer une bride sans la déposer de l'installation ?
Oui. Une machine portable à surfacer les brides à montage intérieur (ID mount) se bloque dans l'alésage de la bride et usine la face dans sa position d'installation. L'équipement doit néanmoins être isolé et mis à disposition dans le cadre du permis de travail du site.
Quel état de surface doit avoir une bride resurfacée ?
Pour les brides à face surélevée ASME B16.5, la valeur par défaut courante est une finition striée concentrique ou en spirale de 3,2–6,3 µm Ra (125–250 µin) ; les flancs des gorges RTJ ne doivent pas dépasser 1,6 µm Ra (63 µin). L'exigence finale est fixée par l'exploitant ou le concepteur de l'installation et par le fabricant du joint.
Quelle quantité de matière peut-on enlever sur une face de bride ?
Il n'existe pas de valeur universelle. Elle dépend de la conception de la bride, de sa classe de pression et de son épaisseur minimale, et elle est décidée par le concepteur ou l'exploitant. N'enlevez que ce qui élimine le défaut ; si cela ne suffit pas, reconstruisez par rechargement soudé et réusinez.
Qu'est-ce qu'une finition phonographique de bride ?
Un sillon en spirale continue obtenu par une avance radiale constante par tour, ainsi appelé par analogie avec le sillon d'un disque : c'est la forme en spirale de la finition striée utilisée sur les brides à face surélevée.
Peut-on utiliser une machine à surfacer les brides en zone ATEX ?
Cela dépend de la machine, et toujours du permis de travail du site. L'ORBITRUE 19 Manual n'a pas de source d'inflammation propre ; ORBITRUE 40 et 80 sont disponibles en version pneumatique et hydraulique en exécution ATEX catégorie 3 (zone 2), catégorie 2 sur demande. Les versions électrique et CNC ne sont pas destinées aux atmosphères explosives.
Le surfaçage de brides se résume à quelques décisions prises dans le bon ordre : le défaut est-il acceptable, combien de matière peut-on enlever, quelle finition exige le joint, et quelle machine peut atteindre la face là où elle est installée. Sur site, l'installation attend le montage d'une machine, pas une pièce en transit.
Pour adapter une machine à vos dimensions de brides et aux énergies disponibles sur site, consultez la famille ORBITRUE de machines portables à surfacer les brides. Comme pour toute intervention sur des équipements sous pression, respectez les procédures de consignation et de permis du site ainsi que les instructions du fabricant.