La séquence de serrage des brides est l'ordre dans lequel on serre les boulons d'un assemblage à brides : en croix, par passes progressives jusqu'au couple cible, avec une passe circulaire finale de vérification. Elle sert à comprimer le joint de façon uniforme et à obtenir une précharge homogène : sans cet ordre, le bon couple à lui seul ne garantit pas l'étanchéité.
Sur une bride, le joint n'assure l'étanchéité que s'il est écrasé de façon homogène sur toute la circonférence. Serrer les boulons l'un après l'autre, dans le sens horaire et à la valeur pleine, le comprime d'un côté et le laisse déchargé de l'autre : la bride s'incline, les premiers boulons perdent leur précharge pendant que l'on serre les derniers et l'assemblage fuit au premier transitoire thermique.
Le coût de l'erreur apparaît à l'épreuve de pression. Une bride qui fuit se rouvre deux fois : il faut l'isoler, la dépressuriser et la démonter ; le joint doit être remplacé, car comprimé de façon non uniforme il ne reprend pas sa place ; les goujons doivent être inspectés ; puis tout recommence depuis le début, avec la ligne à l'amont et à l'aval arrêtée pendant ce temps.
Dans la pratique Oil & Gas — raffineries, pipelines, plateformes, skids, brides de mâts d'éoliennes — la procédure de serrage d'une bride suit un schéma consolidé, dont la référence de bonne pratique est ASME PCC-1, la ligne directrice pour l'assemblage des joints à brides sous pression ; les valeurs de couple et de précharge restent des données de conception propres à chaque assemblage.
Qu'est-ce que la séquence de serrage des brides et pourquoi le couple seul ne suffit pas
La séquence de serrage des brides est l'ensemble de trois règles : dans quel ordre on serre les boulons (en croix, par paires diamétralement opposées), en combien d'étapes on atteint le couple cible (passes progressives) et comment on termine le travail (passe circulaire de vérification). Le résultat recherché n'est pas le couple en lui-même, mais trois conditions physiques sur l'assemblage.
- Précharge uniforme. Chaque tige doit tirer avec la même force, dans la tolérance de la spécification. Un boulon plus chargé que ses voisins les décharge et concentre l'effort en un seul point.
- Joint comprimé de façon homogène. Spiralés, ring joint ou plats, tous exigent une compression progressive et symétrique pour se mettre en place sans écrasement local ni zone déchargée.
- Parallélisme des brides. Les deux faces doivent se rapprocher en restant parallèles : serrer un côté avant l'autre les incline, et le serrage suivant ne les redresse pas.
Le couple, même correct, n'est que le moyen par lequel on tente d'obtenir la précharge. Avec le seul contrôle du couple, la dispersion de la précharge d'un boulon à l'autre est de l'ordre de ±25–30 %, parce que le frottement sur les filets et sous l'écrou varie d'une tige à l'autre. La séquence et les passes réduisent l'effet de cette dispersion sur l'assemblage, elles ne l'éliminent pas. Le tableau complet se trouve dans le guide complet du boulonnage hydraulique.
Avant le serrage : les contrôles qui décident de l'étanchéité
La préparation compte plus que le serrage lui-même : voici la check-list minimale avant de monter la clé sur le premier écrou.
- Goujons, écrous et filets. Filets propres, sans marques de choc, corrosion ni peinture ; l'écrou doit se visser à la main sur toute la longueur. Un goujon déjà plastifié se remplace, il ne se récupère pas.
- Joint neuf et centré. Type et classe conformes à la spécification, jamais réutilisé, centré sur la face. Un joint désaxé est la première cause de fuite d'un seul côté.
- Faces des brides. Propres, sans rayures radiales ni résidus du joint précédent. Les rayures hors tolérance se réusinent, elles ne se compensent pas avec le couple.
- Lubrification uniforme. Le lubrifiant prescrit par la spécification sur les filets et sous la face de l'écrou, sur tous les boulons de la même manière. C'est le facteur K qui lie le couple à la précharge : changer de lubrifiant, ou n'en lubrifier que la moitié, modifie la précharge à couple égal, comme expliqué dans l'article sur le calcul du couple de serrage des boulons.
- Alignement et parallélisme. Les brides s'accostent sans utiliser les boulons pour les tirer dans l'axe : un désalignement de tuyauterie se corrige sur les supports, pas avec la clé.
- Numérotation des boulons. Au marqueur, selon le schéma en croix correspondant à ce nombre de trous. Sur 24 ou 32 tiges, sans numéros la séquence se perd dès la deuxième passe.
- Couple ou précharge cible. Une donnée de conception, pas un choix de chantier : elle est définie par le concepteur de la bride, le fabricant du joint, l'OEM ou la procédure applicable. Le calculateur de couple fournit une valeur indicative pour dimensionner l'outil, pas une spécification de serrage.
La séquence en croix (star pattern) : comment numéroter les boulons
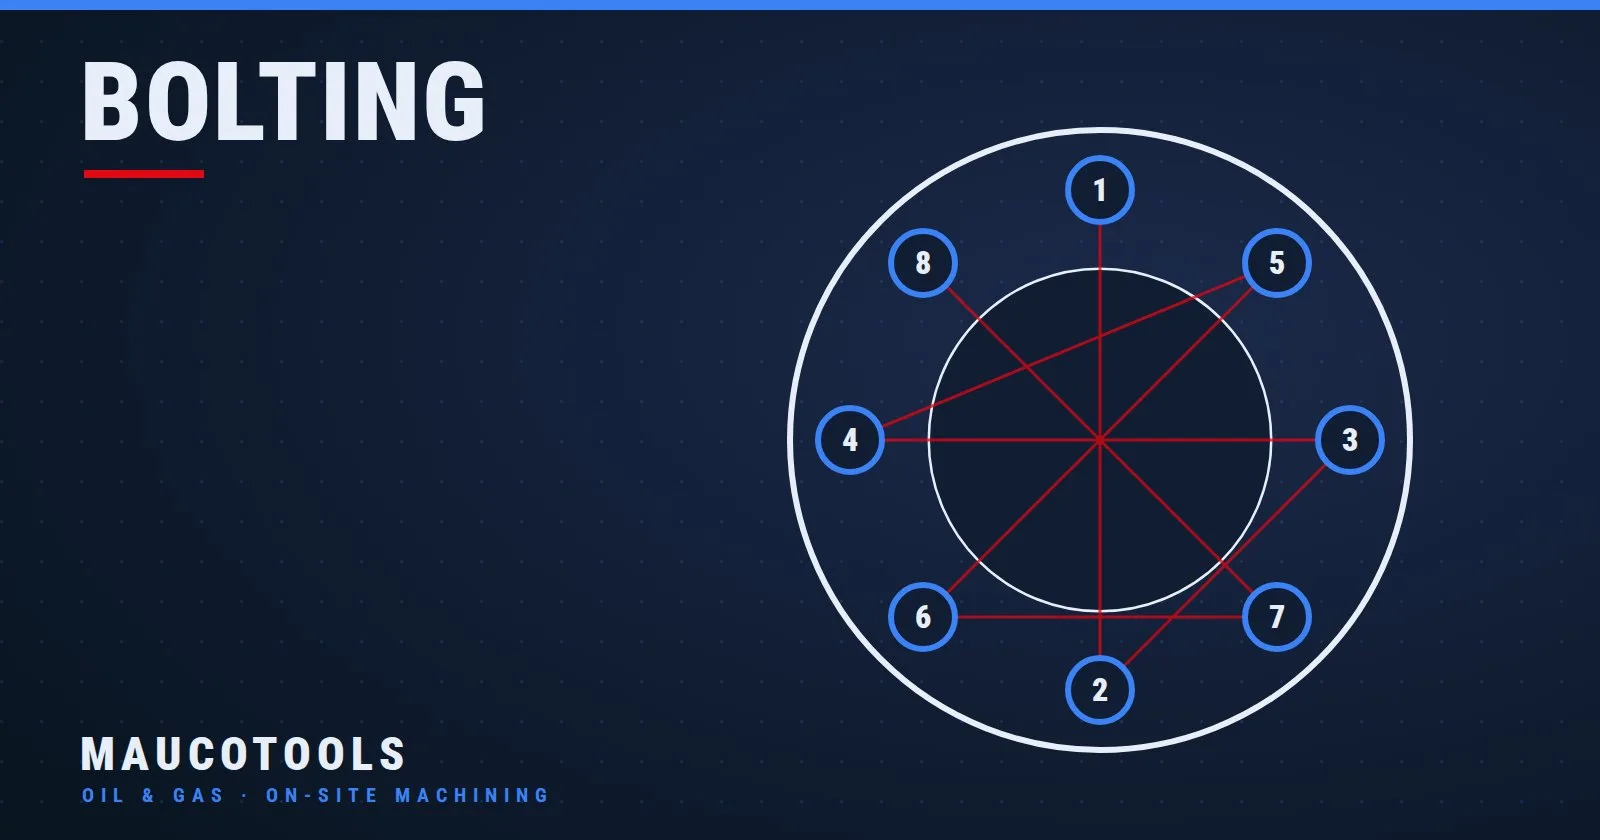
Le serrage en croix serre les boulons par paires diamétralement opposées, en tournant autour de la bride de manière à répartir la charge symétriquement. La logique est celle d'une roue de voiture : un boulon, puis celui d'en face, puis à 90°.
Le critère de numérotation : on numérote les trous dans le sens horaire de 1 à N ; on serre le boulon 1 et son opposé (1 + N/2), puis le boulon à 90° et son opposé, puis les boulons intermédiaires toujours par paires opposées, jusqu'à couvrir toute la circonférence.
- 8 trous : 1 – 5 – 3 – 7 – 2 – 6 – 4 – 8.
- 12 trous : 1 – 7 – 4 – 10 – 2 – 8 – 5 – 11 – 3 – 9 – 6 – 12.
- 16 trous : 1 – 9 – 5 – 13 – 3 – 11 – 7 – 15 – 2 – 10 – 6 – 14 – 4 – 12 – 8 – 16.
Avec de nombreux boulons, la croix classique devient longue à exécuter. Pour ces brides, ASME PCC-1 admet des patterns alternatifs qui regroupent les boulons par secteurs et réduisent les déplacements, à condition que la symétrie de la charge soit maintenue. Le pattern, comme le couple, doit être écrit dans la procédure de site avant de commencer, pas décidé sur l'échafaudage.
Les passes progressives : pourquoi on ne serre jamais en une seule fois
Amener le premier boulon à 100 % du couple cible alors que les autres sont encore simplement accostés à la main reporte toute la charge sur un point du joint et incline la bride. C'est pourquoi le couple s'atteint en au moins trois passes, chacune complète en séquence en croix, plus une de vérification.
- Passe d'accostage. Écrous accostés à la main, puis une première passe en croix à couple réduit — à titre indicatif 30 % de la cible — pour amener les brides en appui parallèle sur le joint.
- Passe intermédiaire à 60 %. Toujours en croix, même numérotation. C'est la passe où le joint se tasse le plus et où les boulons déjà serrés perdent un peu de charge : c'est normal.
- Passe à 100 %. En croix, au couple cible. Les boulons serrés en premier ont cédé de la charge lors des passes suivantes et la récupèrent maintenant.
- Passe circulaire de vérification. À 100 %, boulon après boulon dans le sens horaire en partant du 1. On la répète jusqu'à ce qu'aucun écrou ne tourne plus sous la clé : à ce stade, l'assemblage est à précharge uniforme dans les limites de la méthode.
Les pourcentages indiquent le principe, pas la spécification : le nombre de passes, les valeurs intermédiaires et le couple final sont définis par la procédure de l'assemblage — concepteur, fabricant du joint, OEM ou norme applicable — et tout couple cité ici est une valeur indicative pour dimensionner l'outil, pas une spécification de serrage. Avec la clé hydraulique, chaque passe se règle par la pression à la centrale, selon le tableau d'étalonnage : répétable et enregistrable.
Là où la procédure le prévoit — joints sujets à la relaxation, assemblages travaillant en température — on ajoute une reprise après tassement à chaud : après le premier cycle thermique, ou après le délai indiqué par la spécification, on répète la passe circulaire à 100 % avec l'installation en conditions de sécurité, pour récupérer la charge perdue dans les premières heures de service.
Serrage simultané sur les grandes brides : clés en parallèle et tensionnement
Sur les brides de grand diamètre — pipelines, réservoirs sous pression, mâts d'éoliennes — la croix avec une seule clé est lente et, avec de nombreux boulons, ne compense pas la charge que les premières tiges perdent pendant que l'on serre les dernières. La pratique, également prévue par ASME PCC-1, est le serrage simultané : deux clés hydrauliques à 180° ou quatre à 90°, alimentées par la même centrale, qui serrent ensemble des boulons opposés. Les passes progressives restent les mêmes.
Les clés dynamométriques hydrauliques à carré d'entraînement MT-HTW de Maucotools couvrent de 98 à 136 312 Nm sur 12 modèles, avec une répétabilité de ±3 % et une tête pivotante à 360°, et sont livrées étalonnées avec certificat de couple : le certificat permet d'enregistrer la pression de chaque passe dans la documentation de l'assemblage. Pour équiper l'équipe sur un arrêt de durée définie, la location de clés dynamométriques hydrauliques dans les tailles requises par le plan de serrage est une solution à envisager.
Lorsque la spécification exige une précharge précise ou que les tiges sont de grand diamètre, le couple ne suffit pas, car la dispersion due au frottement subsiste. On passe au tensionnement : les tendeurs de boulons hydrauliques MT-BT allongent la tige dans le domaine élastique par une pression axiale pure, sans torsion ni frottement sous l'écrou, et avec le multi-tensioning et les cellules de charge ils se raccordent à un manifold pour serrer en simultané avec une couverture de 100 % (un tendeur par boulon, une seule passe) ou de 50 % (un tendeur tous les deux boulons, deux passes). Le prérequis est que la tige dépasse de l'écrou d'au moins un diamètre : avec des goujons affleurant l'écrou, on revient à la clé.
Les erreurs les plus courantes dans le serrage en croix
- Douilles non à chocs sur la clé hydraulique. Les douilles pour clé à cliquet ne supportent pas le couple d'une clé hydraulique et se fissurent ; il faut des douilles à chocs MT-IS en acier allié, avec trou pour goupille de retenue et joint torique, du carré d'entraînement correct.
- Filets secs ou sales avec le couple des filets lubrifiés. Le couple de spécification suppose un facteur K : sans le lubrifiant prévu, le boulon reste sous-chargé ; avec un couple de filet sec sur un filet lubrifié, il passe en surcharge.
- Sauter les passes. Aller directement à 100 % pour gagner du temps : brides inclinées et joint écrasé d'un côté.
- Réutiliser des goujons plastifiés. Une tige allongée au-delà de la limite élastique ne reprend pas la précharge : elle se remplace, elle ne se resserre pas.
- Ne pas numéroter les boulons. Sans numéros, la séquence se perd, surtout avec des clés en parallèle.
- Aucune passe circulaire finale. S'arrêter à la dernière passe en croix laisse les premiers boulons à une charge inférieure aux suivants : la vérification circulaire sert à les récupérer.
- Joint réutilisé. Un joint déjà comprimé a perdu sa capacité à se tasser : il ne tient pas à l'épreuve de pression.
- Clé à la limite de sa plage. La taille se choisit de manière que le couple cible tombe dans la partie centrale de la plage, pas à l'extrémité où la clé travaille sans réserve.
Questions fréquentes
Qu'est-ce que le serrage en croix d'une bride ?
C'est l'ordre de serrage dans lequel les boulons se serrent par paires diamétralement opposées, en se déplaçant chaque fois de 90° puis sur les boulons intermédiaires, jusqu'à couvrir toute la circonférence. Sur une bride à 8 trous, l'ordre est 1-5-3-7-2-6-4-8. Il sert à comprimer le joint de façon symétrique et à maintenir les brides parallèles pendant le serrage.
Combien de passes faut-il pour serrer une bride ?
Au moins trois passes progressives en croix — à titre indicatif 30 %, 60 % et 100 % du couple cible — plus une passe circulaire finale à 100 %, répétée jusqu'à ce qu'aucun écrou ne tourne. Le nombre de passes et les valeurs intermédiaires sont fixés par la procédure de l'assemblage ; avec des joints délicats ou de grosses tiges, la spécification peut en prévoir davantage.
Peut-on serrer une bride avec une clé manuelle ?
Sur les petites brides et à faible couple, oui, avec une clé dynamométrique étalonnée et toujours en croix par passes progressives. Lorsque le couple n'est plus gérable à la main en sécurité, ou doit être répété à l'identique sur des dizaines de boulons, la clé hydraulique à carré d'entraînement devient le standard : le couple se règle par la pression et se répète à l'identique sur chaque boulon.
Qu'est-ce qui change avec le tendeur hydraulique ?
Le tendeur n'applique pas de couple : il allonge la tige par une pression axiale et l'écrou est accosté à couple nul, il n'y a donc pas de dispersion due au frottement. La séquence en croix est remplacée par le serrage simultané de toutes les tiges (couverture 100 %) ou de la moitié en deux passes (couverture 50 %). Il faut toutefois que la tige dépasse de l'écrou d'au moins un diamètre.
Faut-il une reprise après la mise en service ?
Cela dépend de l'assemblage : les joints sujets à la relaxation et les brides en température perdent de la précharge dans les premières heures de service. Là où la procédure le prévoit, on répète la passe circulaire à 100 % après le premier cycle thermique, avec l'installation en conditions de sécurité. La reprise doit être écrite dans le plan de serrage et enregistrée comme les passes précédentes.
Une bride tient lorsque la précharge est uniforme, le joint comprimé de façon homogène et les faces restées parallèles : croix, passes progressives et passe circulaire de vérification sont le moyen d'y parvenir avec le couple. Couple cible, pattern et nombre de passes doivent être écrits dans la procédure avant de monter sur l'assemblage, et chaque passe doit être enregistrée.
Pour dimensionner clés, douilles et tendeurs sur le plan de serrage d'un arrêt, la gamme bolting Maucotools est le point de départ pour demander un devis sur la configuration requise par l'assemblage.
Le serrage de brides sur des installations sous pression doit être exécuté conformément aux règles de sécurité du site, à la procédure d'assemblage approuvée et aux instructions du fabricant des outils.