El corte en frío de tuberías es la forma mecánica y sin llama de seccionar y biselar una tubería en su sitio: una máquina split-frame se cierra alrededor de la tubería y mecaniza a través de la pared con una herramienta de corte en lugar de una llama. Al no haber calor, no hay zona afectada por el calor, por lo que se puede trabajar en líneas en servicio o peligrosas.
Para los ingenieros de mantenimiento y los tuberos, el costo real de un corte rara vez es el corte en sí: es el tiempo de parada que lo rodea. Enviar un carrete al taller, esperar un permiso de trabajo en caliente o corregir la distorsión térmica tras un corte con llama suman horas o días. Una máquina de corte en frío de tuberías elimina esos pasos al trabajar en línea.
La referencia a lo largo de esta guía son las máquinas Maucotools SFM: herramientas orbitales split-frame diseñadas para el trabajo portátil, de un solo operario, en tuberías de 2 a 60 pulgadas de diámetro exterior. El principio es el mismo en todos los tamaños: se fija la máquina a la tubería, no la tubería a una máquina.
Qué es el corte en frío de tuberías y por qué importa que sea sin llama
El corte en frío es un corte mecánico. Una plaquita de herramienta templada arranca la pared de la tubería mientras la máquina gira a su alrededor, igual que un torno retira metal. No hay llama ni arco de plasma, ni consumo de gas o discos abrasivos que gestionar. El corte se produce únicamente por la fuerza de corte.
La ausencia de llama es lo esencial en una planta en funcionamiento. Un corte con llama o plasma crea una zona afectada por el calor (ZAC), donde la estructura del metal cambia cerca del corte, y puede deformar la tubería hasta perder la redondez. El corte en frío no deja ZAC ni distorsión térmica, de modo que la tubería mantiene sus dimensiones y el metal adyacente conserva sus propiedades.
Sin fuente de ignición ni chispas, el corte en frío puede usarse en áreas en servicio y peligrosas donde el trabajo en caliente está restringido o prohibido: líneas de proceso aún en servicio, refinerías y zonas con atmósfera inflamable. Por eso es el método por defecto para la reparación y los empalmes (tie-in) de tuberías en el sector del petróleo y el gas.
Una máquina de corte en frío split-frame también hace dos trabajos en una sola pasada. Corta la tubería y mecaniza el bisel de soldadura de forma simultánea, así la tubería sale de la herramienta ya preparada para soldar: uniforme, a escuadra y lo bastante limpia como para cumplir las normas de soldadura radiográfica. No hay un segundo montaje ni que amolar el bisel a mano.
Cómo funciona una máquina de corte en frío de tuberías
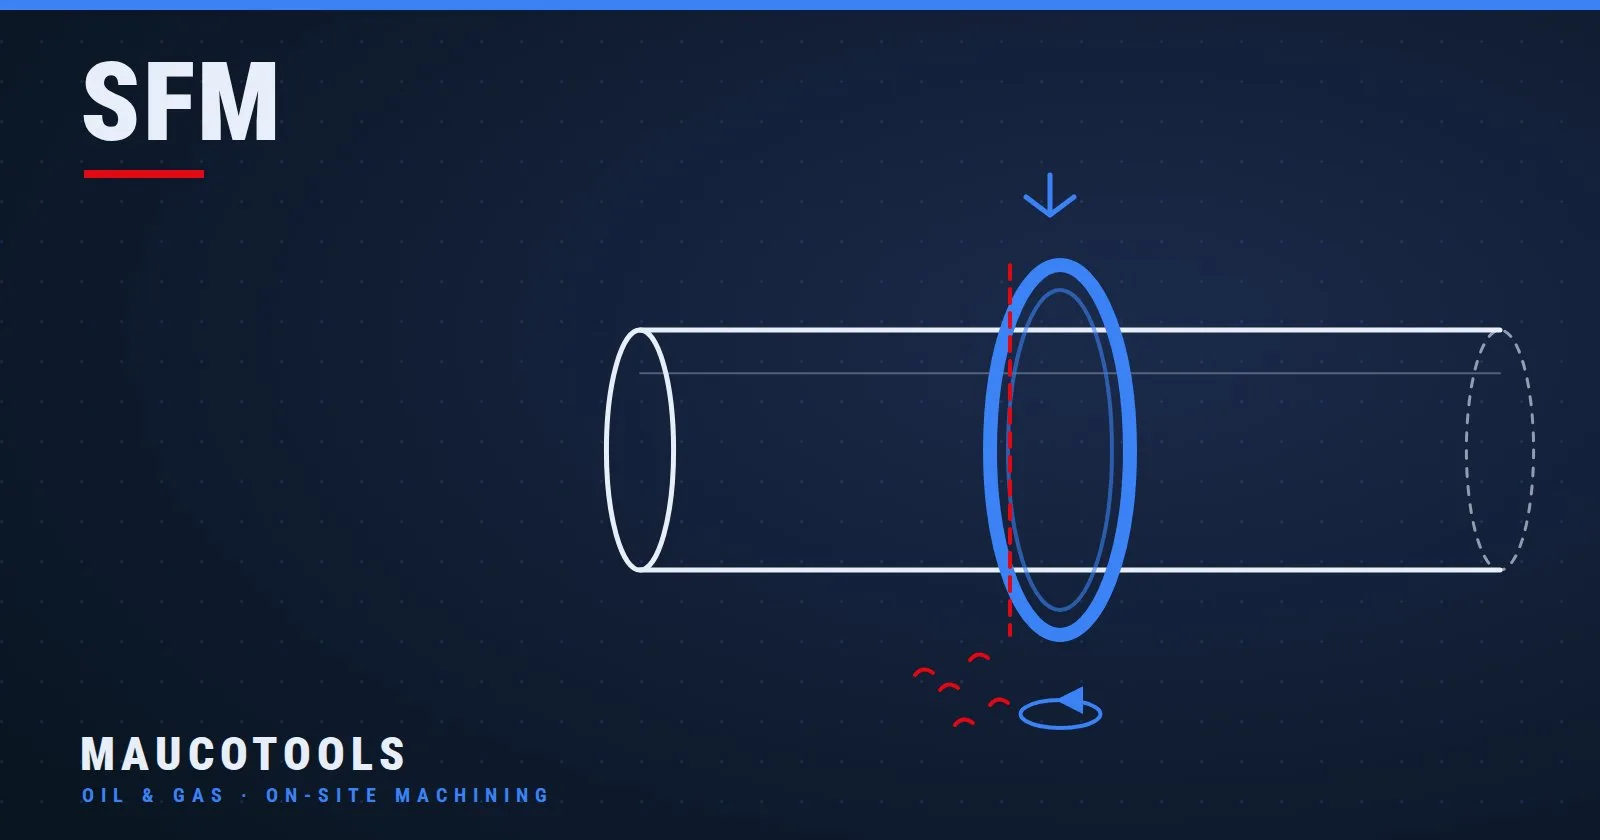
Una máquina de corte en frío de tuberías se construye como un bastidor partido (split frame), también llamado de concha (clamshell). El bastidor se abre con bisagra en dos mitades, envuelve una tubería que ya está en la línea y se vuelve a cerrar formando un anillo completo. No hay que enhebrar nada por el extremo de la tubería, por lo que se monta en tramos fijados por ambos extremos.
Una vez fijada y centrada, la máquina trabaja de forma orbital. Un anillo giratorio lleva las plaquitas por toda la circunferencia mientras un mecanismo de avance las empuja de forma constante contra la pared. Cada revolución arranca una porción controlada hasta que la herramienta separa la pared por completo: un proceso de mecanizado, no una fractura.
Montar la herramienta de corte en el anillo, en lugar de la tubería en un plato, es lo que hace que el método sea portátil e in situ. Las máquinas orbitales de corte de tubería split-frame de la gama SFM se fijan a la propia tubería, de modo que la tubería nunca se mueve: no hay que desmontarla ni aparejarla, ni transportarla, ni realinearla después.
El mismo anillo puede llevar una herramienta de biselado junto a la de tronzado, y así una sola pasada realiza tanto el corte como la preparación para soldar. Para un trabajo de solo biselado en un extremo de tubería ya cortado, la herramienta específica es una biseladora portátil de tuberías — la Maucotools PBM — mientras que la SFM es la opción cuando la misma pasada debe cortar y biselar a la vez.
Cómo elegir una máquina de corte en frío: el tamaño según el diámetro exterior
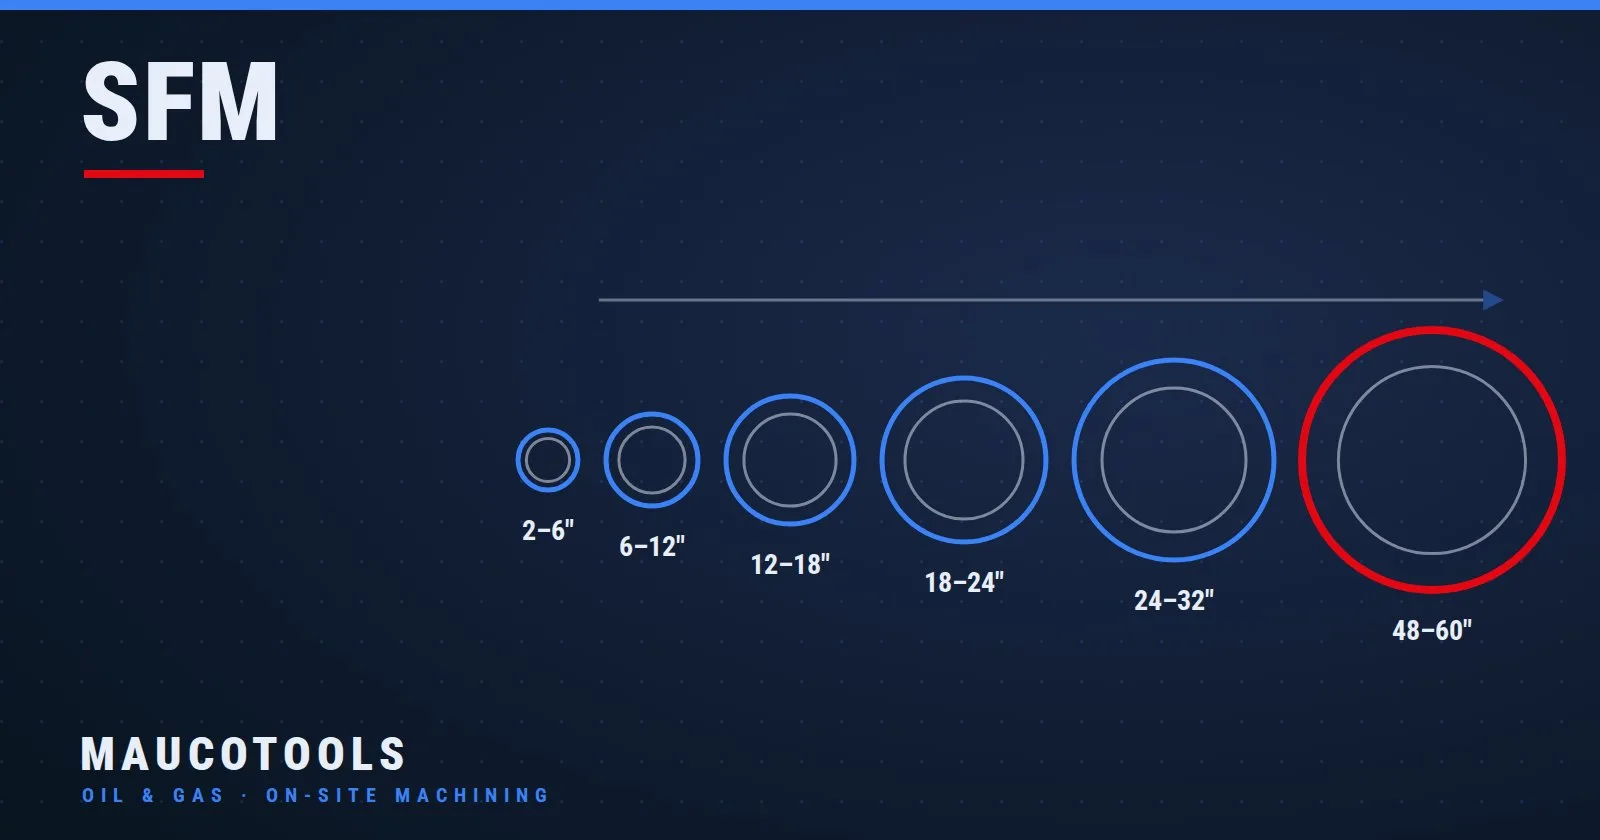
La primera pregunta de dimensionamiento para cualquier máquina de corte en frío es el diámetro exterior (OD), no el diámetro nominal. El bastidor partido debe coincidir con el OD real de la tubería que sujeta. La gama SFM cubre de 2 a 60 pulgadas con seis modelos, cada uno pensado para una banda de diámetros:
- SFM-26 — OD de 2 a 6 in (sujeción 50.8–152.4 mm)
- SFM-612 — OD de 6 a 12 in
- SFM-1218 — OD de 12 a 18 in
- SFM-1824 — OD de 18 a 24 in
- SFM-2432 — OD de 24 a 32 in
- SFM-4860 — OD de 48 a 60 in
El peso aumenta con el tamaño, algo que importa cuando un solo técnico transporta y monta la máquina, a veces en altura. La SFM-26 tiene un peso neto de 17.5 kg (38.5 lb) y es realmente portátil por un solo operario; la SFM-612 ronda los 24 kg, la SFM-1218 unos 38 kg y la SFM-1824 unos 48 kg. Los bastidores más grandes suelen exigir un plan de izado.
Como referencia, el modelo más pequeño — la SFM-26 — sujeta tuberías de 50.8 a 152.4 mm (de 2 a 6 in), gira a unas 34-37 rpm según el accionamiento y funciona con un motor neumático de 4 HP, eléctrico de 1.5 kW o hidráulico trifásico de 5 HP. Los modelos más grandes ofrecen los mismos tres accionamientos, dimensionados para los diámetros mayores que mecanizan.
Ajustar el modelo, el accionamiento y el utillaje a una línea concreta es más rápido con el configurador de Maucotools, que acota la gama SFM al diámetro exterior y a las condiciones de obra que introduzca.
Neumático, eléctrico o hidráulico: cómo elegir el accionamiento
Cada modelo SFM viene en tres versiones de accionamiento, y la elección tiene que ver con el lugar de trabajo más que con la máquina. No existe una SFM manual: la rotación y el avance siempre son motorizados, porque tronzar la pared de una tubería a mano no es ni preciso ni seguro.
- Neumático — la opción habitual en refinerías y en líneas con atmósfera inflamable: los motores de aire se adaptan a las áreas peligrosas y resisten el polvo y la humedad. Necesitan un compresor con caudal suficiente.
- Eléctrico — cómodo donde se dispone de una red trifásica limpia y la atmósfera no está clasificada como peligrosa; silencioso y constante.
- Hidráulico — la mayor densidad de potencia, preferido en grandes diámetros y espesores gruesos, y habitual en instalaciones offshore donde ya hay una central hidráulica en marcha.
Corte en frío frente a corte en caliente o envío al taller
El corte en frío se gana su lugar por comparación. En una reparación o un empalme, las tres opciones realistas son cortar la tubería en frío y en línea, cortarla en caliente con llama o plasma, o extraer un carrete y enviarlo a un taller de mecanizado. Cada una conlleva un costo distinto.
Corte en frío en línea
La tubería no se mueve. Sin permiso de trabajo en caliente, sin ZAC, sin distorsión térmica, y el bisel sale mecanizado y listo para soldar. La máquina es portátil y de un solo operario en los tamaños más pequeños. La contrapartida es el tiempo de montaje para fijar y centrar, y hacer coincidir el bastidor con el OD.
Corte en caliente con llama o plasma
Rápido de iniciar y ligero en cuanto a utillaje, pero aporta calor: una zona afectada por el calor, distorsión que puede sacar la tubería de redondez y escoria o rebaba que hay que amolar antes de soldar. En muchas plantas exige además un permiso de trabajo en caliente y una vigilancia contra incendios: inviable en una línea de hidrocarburos en servicio.
Extraer un carrete para el taller
Un torno de taller da un corte preciso, pero solo después de desmontar y aparejar la tubería, transportarla, mecanizarla, traerla de vuelta y volver a montarla. Eso son días de parada y una larga cadena de manipulación: exactamente el costo que una máquina portátil de corte en frío está pensada para eliminar.
El patrón es constante: el corte en frío cambia unos minutos de montaje por la eliminación de permisos, daños por calor y transporte. En una línea que debe volver a servicio, ese cambio favorece casi siempre mecanizar la tubería donde está.
Errores comunes en el corte en frío de tuberías
La mayoría de los problemas del corte en frío de tuberías se deben al montaje y al utillaje, no a la máquina en sí. Estos son los que aparecen con más frecuencia:
- Dimensionar por el diámetro nominal en lugar del OD. El bastidor sujeta el exterior de la tubería, y una tubería de 6 pulgadas nominales no tiene 6 pulgadas de OD. Compruebe el diámetro exterior medido antes de elegir el modelo.
- Saltarse el paso de centrado. Si la máquina no queda concéntrica con la tubería, el corte se desvía y el ángulo del bisel varía a lo largo de la circunferencia. El tiempo dedicado a escuadrar el bastidor se recupera en forma de junta lista para soldar.
- Falta de potencia en el accionamiento. Un motor de aire sin caudal suficiente, o el accionamiento equivocado para un espesor grueso, se cala y produce vibración. Ajuste el accionamiento — neumático, eléctrico o hidráulico — a la tubería y a la obra.
- Avanzar de forma demasiado agresiva. El corte en frío es una serie de pasadas controladas, no una única penetración profunda. Forzar el avance sobrecarga las plaquitas, estropea el acabado y acorta la vida de la herramienta.
- Descuidar las plaquitas. Las plaquitas desgastadas o melladas son la causa habitual de un bisel basto. Estas herramientas de corte en frío son consumibles: el corte es tan limpio como lo sea el filo de corte.
Paso a paso: cómo cortar una tubería en frío y en línea
La secuencia es corta, y casi toda la destreza está en el montaje:
- Mida y confirme el OD de la tubería; después elija el modelo SFM cuya banda lo cubra y el accionamiento que convenga a la obra.
- Aísle y prepare la línea según el procedimiento de la obra. El corte en frío elimina el riesgo de ignición, pero la línea sigue teniendo que manejarse conforme al plan.
- Abra el bastidor partido, colóquelo a escuadra sobre la tubería en la línea de corte y ciérrelo formando un anillo completo.
- Centre y nivele la máquina para que el anillo gire concéntrico con la tubería y, luego, fije la posición de corte junto con el ángulo de bisel y el talón.
- Conecte el accionamiento — aire, electricidad o hidráulica — y ajuste el avance y la velocidad al material de la tubería y al espesor de pared.
- Haga trabajar la máquina de forma orbital, dejando que la herramienta realice pasadas controladas hasta que separe la pared y complete el bisel.
- Detenga el avance, abra el bastidor, retire la máquina e inspeccione el corte y el bisel antes del ajuste y la soldadura.
El corte en frío mantiene la llama fuera del trabajo, pero las líneas en servicio y a presión conllevan sus propios riesgos: siga siempre los procedimientos de aislamiento de la obra y las instrucciones de uso de la máquina.
Corte en frío de tuberías: preguntas frecuentes
¿Qué es una máquina de corte en frío de tuberías?
Una máquina de corte en frío de tuberías es una herramienta de bastidor partido, o de concha (clamshell), que se fija alrededor de una tubería en línea y mecaniza a través de la pared con una herramienta de corte en lugar de una llama. Corta y bisela la tubería en su sitio, sin calor, sin zona afectada por el calor y sin consumo de gas ni de discos abrasivos.
¿Existe una versión manual de la SFM?
No. Toda SFM es motorizada — neumática, eléctrica o hidráulica. La rotación y el avance los acciona un motor porque tronzar con precisión la pared de una tubería, y mecanizar un bisel uniforme, requiere una rotación motorizada y controlada en lugar de la fuerza manual.
¿Qué tamaños de tubería se pueden cortar en frío?
La gama SFM cubre diámetros exteriores de 2 a 60 pulgadas con seis modelos, desde la SFM-26 (de 2 a 6 in) hasta la SFM-4860 (de 48 a 60 in). El modelo adecuado es aquel cuya banda de diámetros coincide con el OD medido de la tubería.
¿Se puede cortar en frío una tubería que sigue en servicio?
El corte en frío es sin llama y sin chispas, y por eso se usa en áreas en servicio y peligrosas donde el trabajo en caliente está restringido. Que una línea concreta pueda trabajarse mientras está en servicio depende de los procedimientos de aislamiento y de permisos de la instalación: el método elimina la fuente de ignición, no la necesidad de cumplir las normas de seguridad de la planta.
¿El corte en frío también prepara el bisel de soldadura?
Sí. Una máquina de corte en frío split-frame corta y bisela en una sola operación, dejando un bisel uniforme y listo para soldar que cumple las normas de soldadura radiográfica. Eso elimina el paso aparte de amolar o mecanizar el bisel después del corte.
El corte en frío de tuberías se reduce a un intercambio sencillo: fijar una máquina portátil a la tubería y cortarla sin llama y en su sitio, en vez de llevar calor a la línea o arrastrar la línea a un taller. La recompensa es ninguna zona afectada por el calor, un bisel listo para soldar en la misma pasada y una línea de vuelta en servicio en horas y no en días.
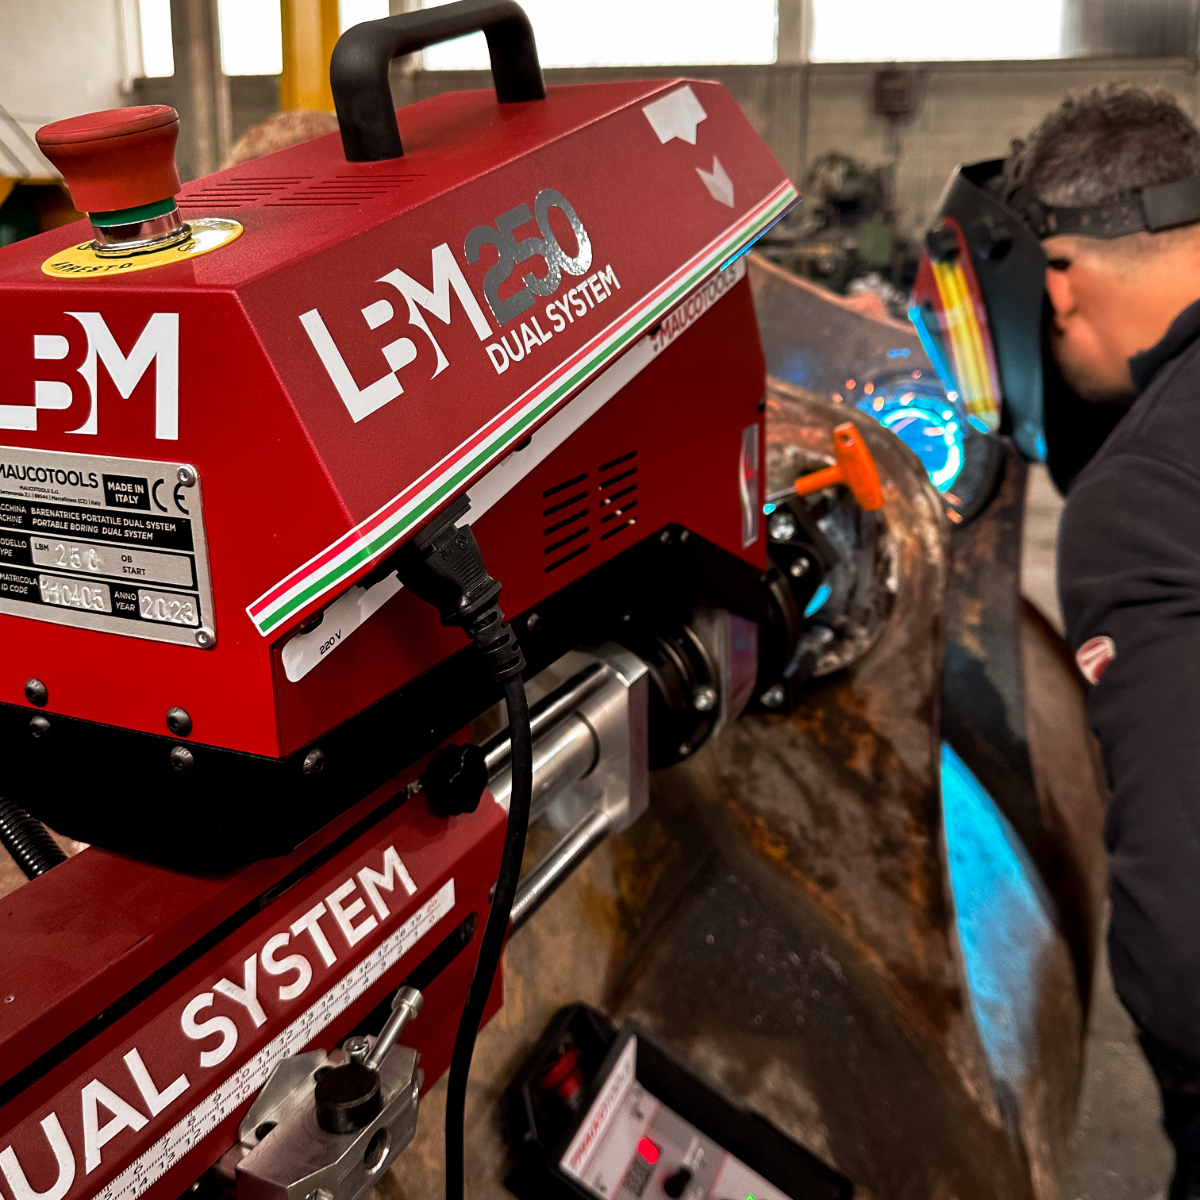
El mismo principio in situ recorre toda la gama portátil de Maucotools, desde las máquinas de corte en frío SFM hasta el mandrinado Dual System para alojamientos y agujeros desgastados. Mecanizar el componente donde está, en lugar de moverlo, es lo que mantiene el tiempo de parada bajo control.
Para poner cifras al tiempo de parada que un corte en frío evita en su propia línea, calcule los números con la calculadora de ROI de Maucotools antes de su próximo empalme o reparación.