El bisel para soldadura de tubos es el mecanizado de los bordes que crea el espacio en el que el baño de soldadura penetra hasta la raíz. Con una biseladora portátil de fijación interior, la geometría del bisel resulta concéntrica con el eje del tubo y repetible en cada junta, sin llama y sin zona afectada térmicamente. Ángulo, talón y separación de raíz son los que fija la WPS.
En el piping petroquímico, en las centrales de generación, en la construcción naval o en los intercambiadores, la junta soldada es el punto que pasa o no pasa el control radiográfico. Gran parte de los defectos en la raíz nace antes del arco, en la preparación de los bordes.
Qué es el bisel y por qué decide la calidad de la junta
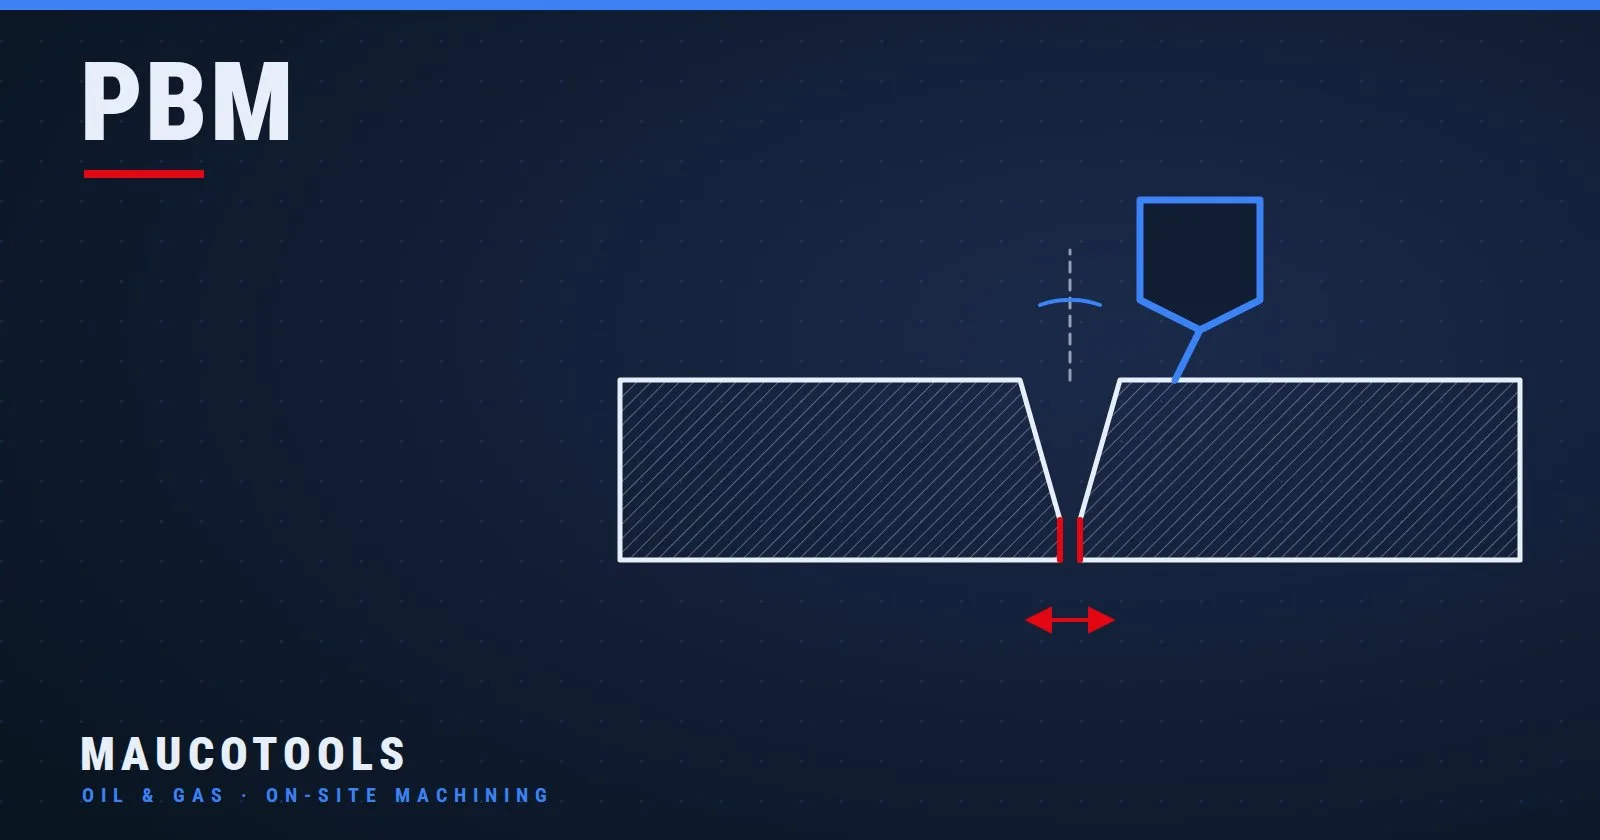
El bisel, también llamado chaflán, es el biselado del extremo del tubo, ejecutado de modo que los dos bordes enfrentados formen una cavidad de sección definida. En esa cavidad el soldador deposita la pasada de raíz y después las pasadas de relleno y de acabado. Sin bisel, en cuanto el espesor supera el que el arco funde en una sola pasada, la soldadura no llega al fondo de la junta.
La geometría del bisel se describe con cuatro magnitudes:
- Ángulo de bisel: la inclinación de la superficie biselada respecto al plano perpendicular al eje del tubo. Dos bordes enfrentados forman el ángulo de abertura de la junta.
- Talón (root face o cara de raíz): la porción de espesor que se deja plana en el extremo, que sostiene la pasada de raíz y gobierna su fusión.
- Separación de raíz (gap): la luz entre los dos talones en el momento del punteado, que permite al baño penetrar hasta el lado interior.
- Alineación: la coaxialidad de los dos tubos y la coincidencia de las paredes en el lado interior; una desalineación crea un escalón en la raíz que ninguna pasada recupera.
Las geometrías más comunes son el bisel en V, con bordes rectilíneos, y el bisel en J o compuesto, con un radio de acuerdo hacia el talón y un ángulo reducido en la parte exterior, usado en espesores elevados para reducir el metal depositado. Los valores que circulan en taller, como un ángulo de 30° por lado en una junta en V o de 37,5° en las preparaciones típicas del piping, son ejemplos genéricos: el valor vinculante lo fija la WPS (Welding Procedure Specification) de la junta, junto con el talón, la separación de raíz y el proceso de soldadura.
Cada desviación se paga en la soldadura o en el control: con un ángulo demasiado cerrado no se alcanza la raíz; con un talón irregular la raíz se perfora donde es delgado y no funde donde es grueso; con un frente no perpendicular la separación varía alrededor de la junta. En las juntas radiografiadas esto significa saneado, nueva soldadura y nuevo control, con la línea parada.
Amoladora y oxicorte frente a biseladora: qué cambia en la junta
Preparar un bisel con la amoladora angular es posible y en muchos talleres todavía se hace. El límite no es la habilidad del tubero, es la repetibilidad: el ángulo depende de la mano, el talón se deja a ojo, la perpendicularidad del frente se corrige por tanteo. En un tubo de diámetro pequeño y espesor reducido puede bastar; en una línea con control radiográfico extendido, no.
El oxicorte o el plasma inclinado son rápidos, pero dejan una zona afectada térmicamente, óxidos y una superficie que de todos modos hay que amolar antes de soldar. En aceros inoxidables, dúplex y aleaciones de níquel la preparación con llama queda por norma excluida de los procedimientos, precisamente por la alteración metalúrgica del borde.
La biseladora de fijación interior trabaja por arranque de viruta con herramientas de geometría fija. El resultado tiene tres propiedades que a mano no se consiguen: el ángulo es el de la herramienta y no cambia a lo largo de la circunferencia; el talón es plano y constante porque el refrentado del frente es concéntrico con el eje; la superficie queda metálicamente limpia, sin óxidos ni calentamiento.
La amoladora sigue siendo razonable para retoques y reparaciones ocasionales en tubos no críticos; desde el piping de proceso hasta los haces tubulares de los intercambiadores, la preparación a máquina es la regla.
Cómo trabaja una biseladora de fijación interior
Una biseladora portátil de fijación interior (ID Locking) es una máquina que se ancla dentro del tubo mediante un mandril expansible y mecaniza el extremo con un cabezal portaherramientas giratorio. El mandril, introducido en el diámetro interior, se expande con sus expansores hasta apretar contra la pared: desde ese momento el eje de la máquina coincide con el eje del tubo.
Ese es el punto que hace concéntrica la geometría: el cabezal gira alrededor del mismo eje sobre el que se ha centrado el tubo, y el avance axial lleva las herramientas al material con una profundidad uniforme a lo largo de toda la circunferencia. El cabezal monta varias herramientas a la vez: una para el bisel, otra para el refrentado del frente que genera el talón y, bajo pedido, cabezales opcionales para el bisel exterior o para la eliminación del cordón de soldadura.
Las versiones de la serie PBM de Maucotools son eléctrica, neumática e hidráulica; el modelo más pequeño, el PBM-1625, existe también con batería Li-ion de 18 V y con avance por palanca. Para el PBM-1625 el catálogo indica una puesta a punto inferior a 2 minutos gracias a la fijación interior.
Cuando el tubo no tiene un extremo libre en el que introducir el mandril, por ejemplo en una línea instalada que hay que seccionar, la máquina adecuada cambia: se pasa a un cortatubos de bastidor partido SFM, que se monta sobre el diámetro exterior y corta y bisela en una sola operación.
Elegir la biseladora PBM por diámetro interior, material y alimentación
El primer parámetro no es el diámetro nominal del tubo, sino el diámetro interior real, porque es ahí donde el mandril debe expandirse. Un mismo DN, con distintos schedule, tiene diámetros interiores distintos. Rangos de fijación ID de los modelos de la serie PBM:
- PBM-1625: 20–42 mm (versión de palanca 12,5–42 mm)
- PBM-3000: 28–76 mm
- PBM-4000: 33–108 mm
- PBM-4500: 39–114 mm
- PBM-8000: 49–203 mm
- PBM-12000: 100–306 mm
- PBM-18000: 102–457 mm
- PBM-24000: 180–609 mm
Regla práctica: trabajar con margen dentro del rango. En el límite inferior los expansores tienen carrera mínima y la fijación es incierta; en el límite superior la máquina trabaja con el máximo voladizo y la rigidez cae. El PBM-4000, con fijación de 33 a 108 mm, par de 143 Nm y 10 kg en la versión eléctrica, es el típico modelo intermedio para el piping de proceso de diámetro pequeño y medio.
Material y espesor deciden el par y la rigidez necesarios. El acero al carbono y el inoxidable se mecanizan con toda la gama; dúplex, superdúplex, Inconel y aleaciones de níquel endurecen por deformación y oponen resistencia al corte, y exigen una máquina que no pierda velocidad bajo carga. A igual diámetro, en estos materiales y en espesores elevados conviene el modelo con más par, a costa de algún kilo más.
La alimentación se elige según la obra. Eléctrica donde hay red o grupo electrógeno; neumática donde el aire comprimido ya está en planta o donde la atmósfera excluye los motores eléctricos; hidráulica en los grandes diámetros y donde hace falta par constante en continuo; Li-ion en juntas pequeñas en altura o en espacios confinados, sin cables. Para un contrato puntual o un pico de trabajo, el alquiler de la biseladora es una alternativa a la compra: la máquina se dimensiona sobre el trabajo concreto que hay que hacer, sin inmovilizar capital.
Para comparar potencia, par y pesos de cada versión, la página de las biseladoras portátiles PBM reúne las fichas de toda la serie; el configurador Maucotools ayuda a componer máquina, cabezales y herramientas a partir del diámetro interior y del material.
Grandes diámetros y pipelines
A partir de 49 mm de diámetro interior entran en juego los modelos PBM-8000, PBM-12000, PBM-18000 y PBM-24000, que llegan hasta 609 mm. Con el diámetro crecen el par, la potencia y la masa: el PBM-8000 pesa 22 kg en la versión eléctrica, el PBM-12000 llega a 44 kg con motor de 2000 W, el PBM-18000 a 90 kg con 1182 Nm, el PBM-24000 a 250 kg con 1400 Nm y 2600 W. Hasta el PBM-8000 la máquina la posiciona un solo operario; en las tallas superiores la manipulación debe organizarse con polipasto o soporte.
Procedimiento paso a paso para preparar el bisel
- Medir el diámetro interior en dos ejes perpendiculares y verificar la ovalización: si supera lo admitido por la especificación, el borde se restaura o el tubo se descarta. Comparar el valor con el rango de la máquina.
- Limpiar el interior del tubo en la zona de agarre de los expansores: óxido, calamina, aceite y restos de corte comprometen la fijación y el centrado.
- Elegir mandril y expansores adecuados al diámetro interior medido, según las tablas del fabricante, y montarlos en la máquina.
- Introducir el mandril hasta la profundidad prevista y apretar los expansores de forma progresiva, comprobando que la máquina quede coaxial: una fijación asimétrica se nota enseguida como oscilación del cabezal.
- Montar las herramientas: la de bisel con el ángulo exigido por la WPS y la de refrentado del frente. Verificar que los filos estén íntegros y los aprietes sean correctos.
- Poner a cero el cabezal llevando las herramientas a rozar el frente del tubo y ajustar la carrera de avance.
- Ejecutar el desbaste con avance constante, dejando material para el acabado; en dúplex y aleaciones de níquel mantener el corte continuo, sin detener la herramienta dentro del material.
- Ejecutar el acabado del bisel y el refrentado del frente hasta obtener el talón de la cota exigida, uniforme en toda la circunferencia.
- Controlar con galga de biseles o plantilla: ángulo, anchura del talón en varios puntos, perpendicularidad del frente respecto al eje. Corregir antes de soltar la máquina.
- Desbarbar y limpiar: eliminar las rebabas interiores y exteriores, desengrasar los bordes en la distancia prevista por el procedimiento y protegerlos si la soldadura no es inmediata.
Errores comunes en el biselado de tubos
- Tubo sin limpiar por dentro. Los expansores aprietan sobre calamina u óxido, el mandril patina durante el corte y el bisel sale excéntrico.
- Fijación en el límite del rango. Con los expansores a final de carrera el agarre es débil y la máquina vibra; con el máximo voladizo la herramienta deja una superficie ondulada. Se elige el modelo, o el mandril, con margen.
- Ovalización sin verificar. En un tubo ovalado el mandril centra sobre un eje medio y el talón resulta más ancho por un lado y más estrecho por el otro.
- Ángulo distinto del de la WPS. Herramienta con el ángulo habitual en lugar del que marca el procedimiento: el bisel parece correcto, el control de la soldadura no.
- Talón irregular. Refrentado del frente omitido o incompleto: el talón sigue el corte original del tubo, a menudo fuera de escuadra, y la pasada de raíz se vuelve imprevisible.
- Herramienta desgastada. Un filo gastado arranca, calienta y deja rebabas; en inoxidable y dúplex endurece el borde.
- Control dimensional omitido. Basta un expansor mal apretado para arruinar una junta que parecía perfecta.
Preguntas frecuentes
¿Cuál es el ángulo típico de un bisel para la soldadura de tubos?
El ángulo de bisel lo define la WPS de la junta, en función del material, el espesor, el proceso de soldadura y la posición. Valores como 30° por lado en una junta en V o 37,5° en las preparaciones típicas del piping son ejemplos extendidos, no reglas: antes de montar la herramienta se lee el procedimiento.
¿Qué es el talón del bisel y para qué sirve?
El talón, o root face, es la parte plana que se deja en el extremo del tubo bajo la superficie inclinada del bisel. Sostiene el baño de la pasada de raíz: si es demasiado delgado la raíz se perfora, si es demasiado grueso no funde. Debe ser uniforme a lo largo de toda la circunferencia: por eso el refrentado del frente a máquina es decisivo.
¿Se pueden biselar tubos de inoxidable, dúplex e Inconel con una biseladora portátil de tubos?
Sí, y el mecanizado es la preparación preferida en estos materiales, porque evita la zona afectada térmicamente de la llama. Dúplex, superdúplex, Inconel y aleaciones de níquel endurecen por deformación y oponen resistencia al corte: hacen falta par suficiente, herramientas íntegras y corte continuo. El modelo se elige con margen de par respecto al que bastaría para el acero al carbono.
¿Cómo se controla un bisel antes de soldar?
Con una galga de biseles o una plantilla con el ángulo de la WPS se verifican el ángulo, la anchura del talón en varios puntos de la circunferencia y la perpendicularidad del frente respecto al eje del tubo. Después se comprueba la ausencia de rebabas, óxidos y grasa en los bordes. El control se hace con la máquina todavía fijada, de modo que un retoque no exija un nuevo centrado.
¿Se puede rehacer un bisel en una junta ya soldada?
Sí. Si la junta debe rehacerse, se corta el tubo detrás de la soldadura y se prepara un bisel nuevo; si hace falta eliminar un cordón o un resto de soldadura para recuperar un extremo, los cabezales opcionales para la eliminación del cordón montados en la biseladora de fijación interior trabajan hasta el metal base y vuelven a preparar el borde, siempre concéntrico con el eje del tubo.
El bisel es la parte de la soldadura que se decide antes de encender el arco. Una biseladora de fijación interior, elegida con margen sobre el diámetro interior y sobre el par, hace la preparación repetible, controlable y sin alteración térmica, con menos juntas que recuperar.
Para identificar el modelo adecuado al diámetro interior y al material de la línea, la gama completa está en la página de las biseladoras portátiles de tubos PBM, desde la que se puede solicitar una cotización o una comparación técnica entre versiones.
La preparación de los bordes y la soldadura deben ejecutarse respetando las normas de seguridad aplicables, las instrucciones del fabricante de la máquina y con los EPP previstos; el tubo debe estar fijado y estable antes de iniciar el mecanizado.