Il cianfrino è la lavorazione dei lembi del tubo che crea lo spazio in cui il bagno di saldatura penetra fino alla radice. Con una smussatrice portatile a bloccaggio interno la geometria del cianfrino risulta concentrica all'asse del tubo e ripetibile su ogni giunto, senza fiamma e senza zona termicamente alterata. Angolo, tallone e gap restano quelli fissati dalla WPS.
Nel piping petrolchimico, in centrale, in cantieristica navale o sugli scambiatori, il giunto saldato è il punto che passa o non passa il controllo radiografico. Gran parte dei difetti in radice nasce prima dell'arco, nella preparazione dei lembi.
Cos'è il cianfrino e perché decide la qualità del giunto
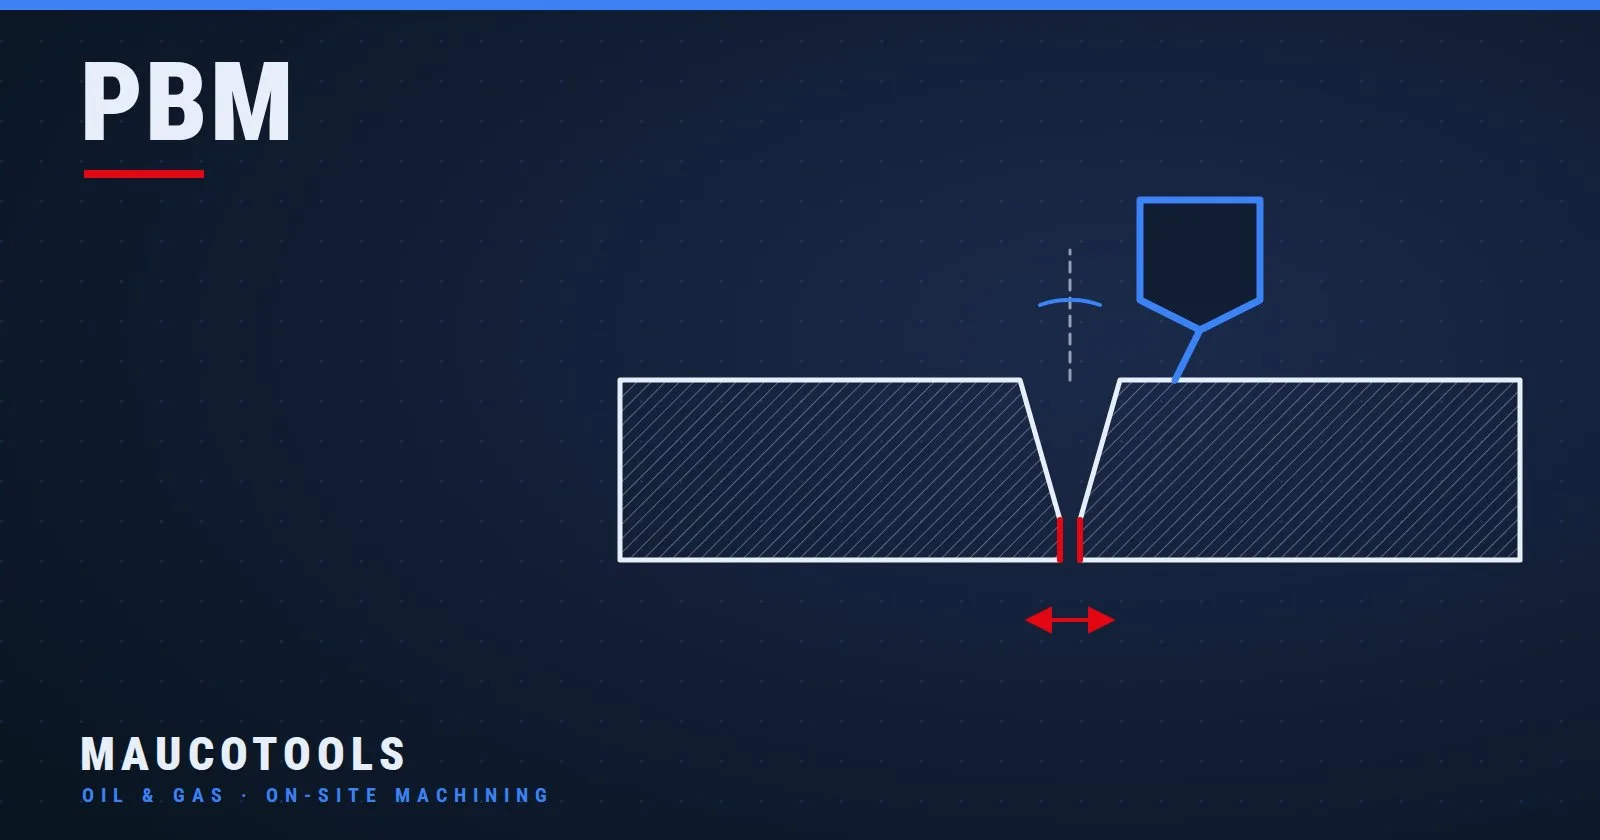
Il cianfrino è la smussatura dell'estremità del tubo, eseguita in modo che i due lembi accostati formino una cava a sezione definita. In quella cava il saldatore deposita la passata di radice e poi le passate di riempimento e di copertura. Senza cianfrino, appena lo spessore supera quello che l'arco fonde in un solo passaggio, la saldatura non arriva in fondo al giunto.
La geometria del cianfrino si descrive con quattro grandezze:
- Angolo di cianfrino: l'inclinazione della superficie smussata rispetto al piano ortogonale all'asse del tubo. Due lembi accostati formano l'angolo di apertura del giunto.
- Tallone (root face): la porzione di spessore lasciata piana all'estremità, che sostiene la passata di radice e ne governa la fusione.
- Gap (distanza alla radice): la luce tra i due talloni al momento della puntatura, che permette al bagno di penetrare fino al lato interno.
- Allineamento: la coassialità dei due tubi e la coincidenza delle pareti sul lato interno; un disallineamento crea uno scalino in radice che nessuna passata recupera.
Le geometrie più comuni sono il cianfrino a V, con lembi rettilinei, e il cianfrino a J o composto, con un raggio di raccordo verso il tallone e un angolo ridotto nella parte esterna, usato sugli spessori elevati per ridurre il metallo depositato. I valori che circolano in officina, come un angolo di 30° per lato su un giunto a V o di 37,5° sulle preparazioni tipiche del piping, sono esempi generici: il valore vincolante lo fissa la WPS (Welding Procedure Specification) del giunto, insieme a tallone, gap e processo di saldatura.
Ogni scostamento si paga in saldatura o al controllo: angolo troppo chiuso e la radice non viene raggiunta; tallone irregolare e la radice sfonda dove è sottile, non fonde dove è spesso; fronte non ortogonale e il gap varia intorno al giunto. Sui giunti radiografati questo significa sgorbiatura, nuova saldatura e nuovo controllo, con la linea ferma.
Mola e ossitaglio contro smussatrice: cosa cambia sul giunto
Preparare un cianfrino con la mola angolare è possibile e in molte officine si fa ancora. Il limite non è la capacità del tubista, è la ripetibilità: l'angolo dipende dalla mano, il tallone viene lasciato a occhio, l'ortogonalità del fronte si corregge a tentativi. Su un tubo di piccolo diametro e spessore ridotto può bastare; su una linea con controllo radiografico esteso, no.
L'ossitaglio o il plasma inclinato sono rapidi ma lasciano una zona termicamente alterata, ossidi e una superficie da molare comunque prima della saldatura. Su acciai inossidabili, duplex e leghe di nichel la preparazione con fiamma è di norma esclusa dalle procedure proprio per l'alterazione metallurgica del lembo.
La smussatrice a bloccaggio interno lavora per asportazione di truciolo con utensili a geometria fissa. Il risultato ha tre proprietà che a mano non si ottengono: l'angolo è quello dell'utensile e non cambia lungo la circonferenza; il tallone è piano e costante perché la spianatura del fronte è concentrica all'asse; la superficie è metallicamente pulita, senza ossidi né riscaldamento.
La mola resta ragionevole per i ritocchi e le riparazioni occasionali su tubi non critici; dal piping di processo ai fasci tubieri degli scambiatori, la preparazione a macchina è la regola.
Come lavora una smussatrice a bloccaggio interno
Una smussatrice portatile a bloccaggio interno (ID Locking) è una macchina che si ancora dentro il tubo tramite un mandrino a espansione e lavora l'estremità con una testa portautensili rotante. Il mandrino, inserito nel diametro interno, si espande con i suoi espansori fino a serrare la parete: da quel momento l'asse della macchina coincide con l'asse del tubo.
È questo il punto che rende la geometria concentrica: la testa ruota attorno allo stesso asse su cui il tubo è stato centrato, e l'avanzamento assiale porta gli utensili nel materiale con profondità uniforme lungo tutta la circonferenza. La testa monta più utensili contemporaneamente: uno per il cianfrino, uno per la spianatura del fronte che genera il tallone, e a richiesta teste opzionali per il cianfrino esterno o per la rimozione del cordone di saldatura.
Le versioni della serie PBM di Maucotools sono elettrica, pneumatica e idraulica; il modello più piccolo, il PBM-1625, esiste anche con batteria Li-ion 18 V e con avanzamento a leva. Per il PBM-1625 il catalogo indica un setup inferiore a 2 minuti grazie al bloccaggio interno.
Quando il tubo non ha un'estremità libera in cui inserire il mandrino, per esempio su una linea in opera da sezionare, la macchina giusta cambia: si passa a un tagliatubi a telaio apribile SFM, che si monta sul diametro esterno e taglia e smussa in un'unica operazione.
Scegliere la smussatrice PBM per diametro interno, materiale e alimentazione
Il primo parametro non è il diametro nominale del tubo ma il diametro interno effettivo, perché è lì che il mandrino deve espandersi. Lo stesso DN, con schedule diversi, ha diametri interni diversi. Range di bloccaggio ID dei modelli della serie PBM:
- PBM-1625: 20–42 mm (versione a leva 12,5–42 mm)
- PBM-3000: 28–76 mm
- PBM-4000: 33–108 mm
- PBM-4500: 39–114 mm
- PBM-8000: 49–203 mm
- PBM-12000: 100–306 mm
- PBM-18000: 102–457 mm
- PBM-24000: 180–609 mm
Regola pratica: lavorare con margine dentro il range. Al limite inferiore gli espansori hanno corsa minima e il bloccaggio è incerto; al limite superiore la macchina lavora alla massima sporgenza e la rigidità cala. Il PBM-4000, con bloccaggio da 33 a 108 mm, coppia di 143 Nm e 10 kg nella versione elettrica, è il tipico modello di mezzo per il piping di processo di piccolo e medio diametro.
Materiale e spessore decidono la coppia e la rigidità necessarie. Acciaio al carbonio e inox si lavorano con tutta la gamma; duplex, super duplex, Inconel e leghe di nichel incrudiscono e resistono al taglio, e chiedono una macchina che non rallenti sotto carico. A parità di diametro, su questi materiali e su spessori elevati conviene il modello con più coppia, a costo di qualche chilo in più.
L'alimentazione va scelta sul cantiere. Elettrica dove c'è rete o gruppo elettrogeno; pneumatica dove l'aria compressa è già in impianto o dove l'atmosfera esclude i motori elettrici; idraulica sui grandi diametri e dove serve coppia costante in continuo; Li-ion sui giunti piccoli in quota o in spazi confinati, senza cavi. Per una commessa singola o un picco di lavoro, la guida al noleggio della smussatrice per tubi spiega come dimensionare la macchina sul lavoro da fare.
Per confrontare potenza, coppia e pesi di ogni versione, la pagina delle smussatrici portatili PBM raccoglie le schede di tutta la serie; il configuratore Maucotools aiuta a comporre macchina, teste e utensili partendo dal diametro interno e dal materiale.
Grandi diametri e pipeline
Dai 49 mm di diametro interno in su entrano in gioco i modelli PBM-8000, PBM-12000, PBM-18000 e PBM-24000, che arrivano fino a 609 mm. Con il diametro crescono coppia, potenza e massa: il PBM-8000 pesa 22 kg nella versione elettrica, il PBM-12000 arriva a 44 kg con motore da 2000 W, il PBM-18000 a 90 kg con 1182 Nm, il PBM-24000 a 250 kg con 1400 Nm e 2600 W. Fino al PBM-8000 la macchina si posiziona da un solo operatore; sulle taglie superiori la movimentazione va organizzata con paranco o supporto.
Procedura passo-passo per preparare il cianfrino
- Misurare il diametro interno su due assi ortogonali e verificare l'ovalizzazione: se supera quanto ammesso dalla specifica, il lembo va ripristinato o il tubo scartato. Confrontare il valore con il range della macchina.
- Pulire l'interno del tubo nella zona di presa degli espansori: ruggine, calamina, olio e residui di taglio compromettono serraggio e centraggio.
- Scegliere mandrino ed espansori adatti al diametro interno misurato, secondo le tabelle del costruttore, e montarli sulla macchina.
- Inserire il mandrino fino alla profondità prevista e serrare gli espansori in modo progressivo, controllando che la macchina risulti coassiale: un bloccaggio asimmetrico si vede subito come oscillazione della testa.
- Montare gli utensili: quello di cianfrino con l'angolo richiesto dalla WPS e quello di spianatura del fronte. Verificare che i taglienti siano integri e i serraggi corretti.
- Azzerare la testa portando gli utensili a sfiorare il fronte del tubo e impostare la corsa di avanzamento.
- Eseguire la sgrossatura con avanzamento costante, lasciando materiale per la finitura; su duplex e leghe di nichel mantenere il taglio continuo, senza fermare l'utensile dentro il materiale.
- Eseguire la finitura del cianfrino e la spianatura del fronte fino a ottenere il tallone della quota richiesta, uniforme su tutta la circonferenza.
- Controllare con calibro per cianfrini o dima: angolo, larghezza del tallone in più punti, ortogonalità del fronte rispetto all'asse. Correggere prima di sbloccare la macchina.
- Sbavare e pulire: eliminare le bave interne ed esterne, sgrassare i lembi per la distanza prevista dalla procedura e proteggerli se la saldatura non è immediata.
Errori comuni nella cianfrinatura dei tubi
- Tubo non pulito internamente. Gli espansori serrano su calamina o ruggine, il mandrino slitta durante il taglio e il cianfrino esce eccentrico.
- Bloccaggio al limite del range. Con gli espansori a fine corsa la presa è debole e la macchina vibra; alla massima sporgenza l'utensile lascia una superficie ondulata. Si sceglie il modello, o il mandrino, con margine.
- Ovalizzazione non verificata. Su un tubo ovale il mandrino centra su un asse medio e il tallone risulta più largo da una parte e più stretto dall'altra.
- Angolo diverso dalla WPS. Utensile con l'angolo abituale invece di quello della procedura: il cianfrino sembra corretto, il controllo di saldatura no.
- Tallone irregolare. Spianatura del fronte saltata o incompleta: il tallone segue il taglio originale del tubo, spesso fuori squadra, e la passata di radice diventa imprevedibile.
- Utensile usurato. Un tagliente consumato strappa, scalda e lascia bave; su inox e duplex incrudisce il lembo.
- Controllo dimensionale saltato. Basta un espansore mal serrato per rovinare un giunto che sembrava perfetto.
Domande frequenti
Qual è l'angolo tipico di un cianfrino per la saldatura dei tubi?
L'angolo del cianfrino lo definisce la WPS del giunto, in funzione di materiale, spessore, processo di saldatura e posizione. Valori come 30° per lato su un giunto a V o 37,5° sulle preparazioni tipiche del piping sono esempi diffusi, non regole: prima di montare l'utensile si legge la procedura.
Cos'è il tallone del cianfrino e a cosa serve?
Il tallone, o root face, è la parte piana lasciata sull'estremità del tubo sotto la superficie inclinata del cianfrino. Sostiene il bagno della passata di radice: se è troppo sottile la radice sfonda, se è troppo spesso non fonde. Deve essere uniforme lungo tutta la circonferenza: per questo la spianatura del fronte a macchina è decisiva.
Si possono cianfrinare tubi in inox, duplex e Inconel con una smussatrice portatile?
Sì, e la lavorazione a macchina è la preparazione preferita su questi materiali, perché evita la zona termicamente alterata della fiamma. Duplex, super duplex, Inconel e leghe di nichel incrudiscono e resistono al taglio: servono coppia sufficiente, utensili integri e taglio continuo. Il modello si sceglie con margine di coppia rispetto a quello che basterebbe per l'acciaio al carbonio.
Come si controlla un cianfrino prima della saldatura?
Con un calibro per cianfrini o una dima con l'angolo della WPS si verificano l'angolo, la larghezza del tallone in più punti della circonferenza e l'ortogonalità del fronte rispetto all'asse del tubo. Si controllano poi l'assenza di bave, ossidi e grasso sui lembi. Il controllo si fa con la macchina ancora bloccata, così un ritocco non richiede un nuovo centraggio.
Si può rifare un cianfrino su un giunto già saldato?
Sì. Se il giunto va rifatto, si taglia il tubo dietro la saldatura e si prepara un nuovo cianfrino; se serve rimuovere un cordone o un residuo di saldatura per ripristinare un'estremità, le teste opzionali per la rimozione del cordone montate sulla smussatrice a bloccaggio interno lavorano fino al metallo base e ripreparano il lembo, sempre concentrico all'asse del tubo.
Il cianfrino è la parte della saldatura che si decide prima di accendere l'arco. Una smussatrice a bloccaggio interno, scelta con margine sul diametro interno e sulla coppia, rende la preparazione ripetibile, controllabile e senza alterazione termica, con meno giunti da ripristinare.
Per individuare il modello adatto al diametro interno e al materiale della linea, la gamma completa è nella pagina delle smussatrici portatili per tubi PBM, da cui si può richiedere un preventivo o un confronto tecnico tra le versioni.
La preparazione dei lembi e la saldatura vanno eseguite nel rispetto delle norme di sicurezza applicabili, delle istruzioni del costruttore della macchina e con i DPI previsti; il tubo deve essere fissato e stabile prima di avviare la lavorazione.