Le chanfrein de soudage est l'usinage des bords du tube qui crée l'espace où le bain de fusion pénètre jusqu'à la racine. Avec une chanfreineuse de tubes portative à fixation intérieure, la géométrie du chanfrein est concentrique à l'axe du tube et répétable sur chaque joint, sans flamme ni zone affectée thermiquement. Angle, talon et écartement restent ceux fixés par le DMOS (WPS).
Dans le piping pétrochimique, en centrale, en construction navale ou sur les échangeurs, le joint soudé est le point qui passe ou ne passe pas le contrôle radiographique. Une grande partie des défauts en racine naît avant l'arc, dans la préparation des bords.
Qu'est-ce que le chanfrein et pourquoi décide-t-il de la qualité du joint
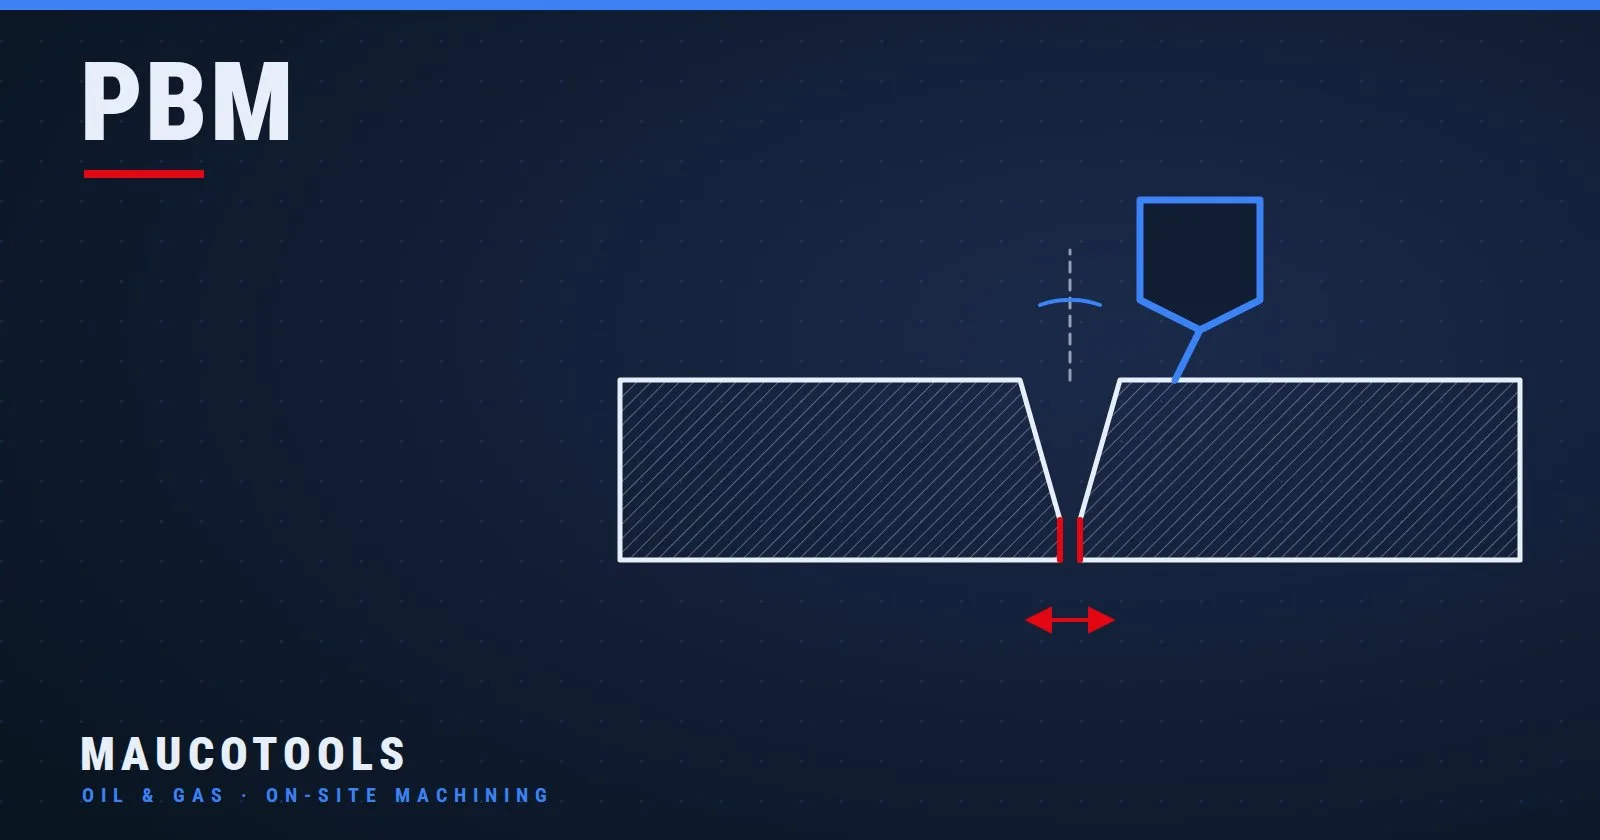
Le chanfrein est le biseautage de l'extrémité du tube, exécuté de manière à ce que les deux bords accostés forment une gorge à section définie. Dans cette gorge, le soudeur dépose la passe de racine, puis les passes de remplissage et de finition. Sans chanfrein, dès que l'épaisseur dépasse ce que l'arc fond en un seul passage, la soudure n'atteint pas le fond du joint.
La géométrie du chanfrein se décrit par quatre grandeurs :
- Angle de chanfrein : l'inclinaison de la surface biseautée par rapport au plan perpendiculaire à l'axe du tube. Deux bords accostés forment l'angle d'ouverture du joint.
- Talon (méplat de racine, root face) : la portion d'épaisseur laissée plane à l'extrémité, qui soutient la passe de racine et gouverne sa fusion.
- Écartement à la racine (gap) : le jour entre les deux talons au moment du pointage, qui permet au bain de pénétrer jusqu'à la face interne.
- Alignement : la coaxialité des deux tubes et la coïncidence des parois côté intérieur ; un désalignement crée en racine un décrochement qu'aucune passe ne rattrape.
Les géométries les plus courantes sont le chanfrein en V, à bords rectilignes, et le chanfrein en J ou composé, avec un rayon de raccordement vers le talon et un angle réduit dans la partie extérieure, utilisé sur les fortes épaisseurs pour réduire le métal déposé. Les valeurs qui circulent en atelier, comme un angle de 30° par bord sur un joint en V ou de 37,5° sur les préparations typiques du piping, sont des exemples génériques : la valeur contractuelle est fixée par la WPS (Welding Procedure Specification) du joint, avec le talon, l'écartement et le procédé de soudage.
Chaque écart se paie au soudage ou au contrôle : angle trop fermé et la racine n'est pas atteinte ; talon irrégulier et la racine perce là où il est mince, ne fond pas là où il est épais ; face non perpendiculaire et l'écartement varie autour du joint. Sur les joints radiographiés, cela signifie gougeage, nouvelle soudure et nouveau contrôle, ligne à l'arrêt.
Meuleuse et oxycoupage contre chanfreineuse : ce qui change sur le joint
Préparer un chanfrein à la meuleuse d'angle est possible et, dans bien des ateliers, cela se fait encore. La limite n'est pas la compétence du tuyauteur, c'est la répétabilité : l'angle dépend de la main, le talon est laissé à l'œil, la perpendicularité de la face se corrige par tâtonnements. Sur un tube de petit diamètre et de faible épaisseur, cela peut suffire ; sur une ligne avec contrôle radiographique étendu, non.
L'oxycoupage ou le plasma incliné sont rapides mais laissent une zone affectée thermiquement, des oxydes et une surface qu'il faut de toute façon meuler avant le soudage. Sur les aciers inoxydables, les duplex et les alliages de nickel, la préparation à la flamme est en règle générale exclue par les procédures, précisément à cause de l'altération métallurgique du bord.
La chanfreineuse à fixation intérieure travaille par enlèvement de copeaux avec des outils à géométrie fixe. Le résultat présente trois propriétés qu'on n'obtient pas à la main : l'angle est celui de l'outil et ne change pas le long de la circonférence ; le talon est plan et constant parce que le dressage de la face est concentrique à l'axe ; la surface est métalliquement propre, sans oxydes ni échauffement.
La meuleuse reste raisonnable pour les retouches et les réparations occasionnelles sur des tubes non critiques ; du piping de procédé aux faisceaux tubulaires des échangeurs, la préparation à la machine est la règle.
Comment travaille une chanfreineuse à fixation intérieure
Une chanfreineuse de tubes portative à fixation intérieure (ID Locking) est une machine qui s'ancre à l'intérieur du tube au moyen d'un mandrin expansible et usine l'extrémité avec une tête porte-outils rotative. Le mandrin, inséré dans le diamètre intérieur, s'expanse avec ses mâchoires jusqu'à serrer la paroi : à partir de ce moment, l'axe de la machine coïncide avec l'axe du tube.
C'est ce point qui rend la géométrie concentrique : la tête tourne autour du même axe sur lequel le tube a été centré, et l'avance axiale amène les outils dans la matière avec une profondeur uniforme sur toute la circonférence. La tête porte plusieurs outils en même temps : un pour le chanfrein, un pour le dressage de la face qui génère le talon, et sur demande des têtes optionnelles pour le chanfrein extérieur ou pour l'enlèvement du cordon de soudure.
Les versions de la série PBM de Maucotools sont électrique, pneumatique et hydraulique ; le plus petit modèle, le PBM-1625, existe aussi avec batterie Li-ion 18 V et avec avance à levier. Pour le PBM-1625, le catalogue indique une mise en place inférieure à 2 minutes grâce à la fixation intérieure.
Lorsque le tube n'a pas d'extrémité libre où insérer le mandrin, par exemple sur une ligne en place à sectionner, la machine adaptée change : on passe à un coupe-tubes à châssis ouvrant SFM, qui se monte sur le diamètre extérieur et coupe et chanfreine en une seule opération.
Choisir la chanfreineuse PBM selon le diamètre intérieur, le matériau et l'alimentation
Le premier paramètre n'est pas le diamètre nominal du tube mais le diamètre intérieur réel, parce que c'est là que le mandrin doit s'expanser. Un même DN, avec des schedules différents, a des diamètres intérieurs différents. Plages de fixation ID des modèles de la série PBM :
- PBM-1625 : 20–42 mm (version à levier 12,5–42 mm)
- PBM-3000 : 28–76 mm
- PBM-4000 : 33–108 mm
- PBM-4500 : 39–114 mm
- PBM-8000 : 49–203 mm
- PBM-12000 : 100–306 mm
- PBM-18000 : 102–457 mm
- PBM-24000 : 180–609 mm
Règle pratique : travailler avec de la marge à l'intérieur de la plage. En limite basse, les mâchoires ont une course minimale et la fixation est incertaine ; en limite haute, la machine travaille au porte-à-faux maximal et la rigidité chute. Le PBM-4000, avec une fixation de 33 à 108 mm, un couple de 143 Nm et 10 kg en version électrique, est le modèle intermédiaire typique pour le piping de procédé de petit et moyen diamètre.
Le matériau et l'épaisseur déterminent le couple et la rigidité nécessaires. L'acier au carbone et l'inox s'usinent avec toute la gamme ; le duplex, le super duplex, l'Inconel et les alliages de nickel s'écrouissent et résistent à la coupe, et demandent une machine qui ne ralentit pas sous charge. À diamètre égal, sur ces matériaux et sur les fortes épaisseurs, le modèle qui a le plus de couple est préférable, au prix de quelques kilos de plus.
L'alimentation se choisit sur le chantier. Électrique là où il y a le réseau ou un groupe électrogène ; pneumatique là où l'air comprimé est déjà disponible sur l'installation ou là où l'atmosphère exclut les moteurs électriques ; hydraulique sur les grands diamètres et là où il faut un couple constant en continu ; Li-ion sur les petits joints en hauteur ou en espace confiné, sans câble. Pour un chantier ponctuel ou un pic d'activité, la location d'une chanfreineuse de tubes permet de dimensionner la machine sur le travail à réaliser sans immobiliser un investissement.
Pour comparer puissance, couple et poids de chaque version, la page des chanfreineuses de tubes portatives PBM rassemble les fiches de toute la série ; le configurateur Maucotools aide à composer machine, têtes et outils à partir du diamètre intérieur et du matériau.
Grands diamètres et pipelines
À partir de 49 mm de diamètre intérieur entrent en jeu les modèles PBM-8000, PBM-12000, PBM-18000 et PBM-24000, qui vont jusqu'à 609 mm. Avec le diamètre croissent le couple, la puissance et la masse : le PBM-8000 pèse 22 kg en version électrique, le PBM-12000 atteint 44 kg avec un moteur de 2 000 W, le PBM-18000 90 kg avec 1 182 Nm, le PBM-24000 250 kg avec 1 400 Nm et 2 600 W. Jusqu'au PBM-8000, la machine se met en place par un seul opérateur ; sur les tailles supérieures, la manutention doit être organisée avec un palan ou un support.
Procédure pas à pas pour préparer le chanfrein
- Mesurer le diamètre intérieur sur deux axes perpendiculaires et vérifier l'ovalisation : si elle dépasse ce que la spécification admet, le bord doit être remis en état ou le tube écarté. Comparer la valeur à la plage de la machine.
- Nettoyer l'intérieur du tube dans la zone de prise des mâchoires : rouille, calamine, huile et résidus de coupe compromettent le serrage et le centrage.
- Choisir le mandrin et les mâchoires adaptés au diamètre intérieur mesuré, selon les tableaux du constructeur, et les monter sur la machine.
- Insérer le mandrin jusqu'à la profondeur prévue et serrer les mâchoires progressivement, en contrôlant que la machine soit bien coaxiale : une fixation asymétrique se voit immédiatement comme une oscillation de la tête.
- Monter les outils : celui de chanfrein avec l'angle exigé par la WPS et celui de dressage de la face. Vérifier que les arêtes de coupe sont intactes et les serrages corrects.
- Mettre la tête à zéro en amenant les outils à effleurer la face du tube et régler la course d'avance.
- Exécuter l'ébauche avec une avance constante, en laissant de la matière pour la finition ; sur duplex et alliages de nickel, maintenir la coupe continue, sans arrêter l'outil dans la matière.
- Exécuter la finition du chanfrein et le dressage de la face jusqu'à obtenir le talon à la cote requise, uniforme sur toute la circonférence.
- Contrôler avec un calibre à chanfreins ou un gabarit : angle, largeur du talon en plusieurs points, perpendicularité de la face par rapport à l'axe. Corriger avant de débloquer la machine.
- Ébavurer et nettoyer : éliminer les bavures intérieures et extérieures, dégraisser les bords sur la distance prévue par la procédure et les protéger si le soudage n'est pas immédiat.
Erreurs courantes dans le chanfreinage des tubes
- Tube non nettoyé à l'intérieur. Les mâchoires serrent sur la calamine ou la rouille, le mandrin glisse pendant la coupe et le chanfrein sort excentré.
- Fixation en limite de plage. Avec les mâchoires en fin de course, la prise est faible et la machine vibre ; au porte-à-faux maximal, l'outil laisse une surface ondulée. On choisit le modèle, ou le mandrin, avec de la marge.
- Ovalisation non vérifiée. Sur un tube ovale, le mandrin se centre sur un axe moyen et le talon ressort plus large d'un côté et plus étroit de l'autre.
- Angle différent de la WPS. Outil à l'angle habituel au lieu de celui de la procédure : le chanfrein semble correct, le contrôle de soudage non.
- Talon irrégulier. Dressage de la face sauté ou incomplet : le talon suit la coupe d'origine du tube, souvent hors d'équerre, et la passe de racine devient imprévisible.
- Outil usé. Une arête de coupe émoussée arrache, chauffe et laisse des bavures ; sur inox et duplex, elle écrouit le bord.
- Contrôle dimensionnel sauté. Il suffit d'une mâchoire mal serrée pour ruiner un joint qui semblait parfait.
Questions fréquentes
Quel est l'angle typique d'un chanfrein pour le soudage des tubes ?
L'angle du chanfrein est défini par la WPS du joint, en fonction du matériau, de l'épaisseur, du procédé de soudage et de la position. Des valeurs comme 30° par bord sur un joint en V ou 37,5° sur les préparations typiques du piping sont des exemples répandus, pas des règles : avant de monter l'outil, on lit la procédure.
Qu'est-ce que le talon du chanfrein et à quoi sert-il ?
Le talon, ou méplat de racine (root face), est la partie plane laissée sur l'extrémité du tube sous la surface inclinée du chanfrein. Il soutient le bain de la passe de racine : s'il est trop mince, la racine perce ; s'il est trop épais, elle ne fond pas. Il doit être uniforme sur toute la circonférence : c'est pourquoi le dressage de la face à la machine est décisif.
Peut-on chanfreiner des tubes en inox, duplex et Inconel avec une chanfreineuse portative ?
Oui, et l'usinage à la machine est la préparation privilégiée sur ces matériaux, parce qu'il évite la zone affectée thermiquement de la flamme. Le duplex, le super duplex, l'Inconel et les alliages de nickel s'écrouissent et résistent à la coupe : il faut un couple suffisant, des outils intacts et une coupe continue. Le modèle se choisit avec une marge de couple par rapport à ce qui suffirait pour l'acier au carbone.
Comment contrôle-t-on un chanfrein avant le soudage ?
Avec un calibre à chanfreins ou un gabarit à l'angle de la WPS, on vérifie l'angle, la largeur du talon en plusieurs points de la circonférence et la perpendicularité de la face par rapport à l'axe du tube. On contrôle ensuite l'absence de bavures, d'oxydes et de graisse sur les bords. Le contrôle se fait machine encore fixée, de sorte qu'une retouche n'exige pas un nouveau centrage.
Peut-on refaire un chanfrein sur un joint déjà soudé ?
Oui. Si le joint doit être refait, on coupe le tube derrière la soudure et on prépare un nouveau chanfrein ; s'il faut enlever un cordon ou un résidu de soudure pour remettre en état une extrémité, les têtes optionnelles d'enlèvement du cordon montées sur la chanfreineuse à fixation intérieure usinent jusqu'au métal de base et repréparent le bord, toujours concentrique à l'axe du tube.
Le chanfrein est la partie de la soudure qui se décide avant d'amorcer l'arc. Une chanfreineuse à fixation intérieure, choisie avec de la marge sur le diamètre intérieur et sur le couple, rend la préparation répétable, contrôlable et sans altération thermique, avec moins de joints à reprendre.
Pour identifier le modèle adapté au diamètre intérieur et au matériau de la ligne, la gamme complète est sur la page des chanfreineuses de tubes portatives PBM, d'où vous pouvez demander un devis ou une comparaison technique entre les versions.
La préparation des bords et le soudage doivent être exécutés dans le respect des règles de sécurité applicables, des instructions du constructeur de la machine et avec les EPI prévus ; le tube doit être fixé et stable avant de lancer l'usinage.